
はじめに:機能部品の材料選定は材料名だけでは判断できない
3Dプリント案件では、失敗の多くはモデルが出力できないことではなく、材料を早い段階で確定しすぎることにあります。見た目は合格に見える試作品でも、組立、耐熱、荷重、あるいは長期使用の過程で変形、割れ、吸湿膨張が発生すれば、結局は手戻りになります。ブループリント3Dでは、設計から実物納品までの案件を受ける際、まず要件を機械特性、環境条件、寸法安定性、外観要件、納品数量の5カテゴリに分解し、その上で材料と工法を決めます。樹脂、ナイロン、金属のどれにするかを単純に選ぶのではありません。
たとえば同じ筐体部品でも、展示用のサンプルであれば、細かな表面品質と短い納期を優先してSLA系の感光性樹脂を選ぶことがあります。組立検証用であれば、靭性、耐衝撃性、等方性がより安定しているSLS PA12の方が適しています。さらに、部品が連続荷重や高温環境にさらされる場合は、ナイロンガラス繊維、耐熱樹脂、あるいは金属プリントの採用を追加で検討する必要があります。材料イノベーションの価値は、新しい名前を追いかけることではなく、材料能力を検証可能で、納品可能で、再注文可能な工学的成果に変えることにあります。
1. 使用シーンを先に定義し、材料候補群を作る
材料選定の第一歩は、実際の使用条件を定義することです。一般的な指標には、使用温度範囲、連続荷重、瞬間衝撃、接触媒体、組立方法、表面摩擦、難燃等級、外観色などがあります。顧客が「高強度」「耐久性がある」「射出成形品のようにしたい」といった抽象的な表現しか示さない場合、エンジニアはさらに踏み込んで確認する必要があります。力のかかる方向はどこか、ネジボスは繰り返し分解されるのか、油脂やアルコールに触れるのか、公差を±0.2 mm以内に抑える必要があるのか、使用期間は一度きりの展示か長期稼働か、という点です。
候補材料群は工法ごとに整理できます。SLA樹脂は外観部品、透明部品、ディテールモデルに適しており、一般的な積層ピッチは0.05〜0.1 mmです。表面は非常に精細ですが、靭性と耐候性は慎重に評価する必要があります。SLS PA12は複雑構造、小ロットの機能部品、スナップフィット構造に適しており、一般的な積層ピッチは0.1〜0.15 mmです。粉末支持により、複雑な内部空間も実現しやすくなります。MJFナイロンは、量産時のばらつきの少なさとディテールの安定性に優れます。SLM金属プリントは、高強度、耐熱、軽量化構造に適していますが、サポート除去、熱処理、機械加工基準、検査コストを考慮しなければなりません。
2. 主観的判断の代わりに試験片で検証する
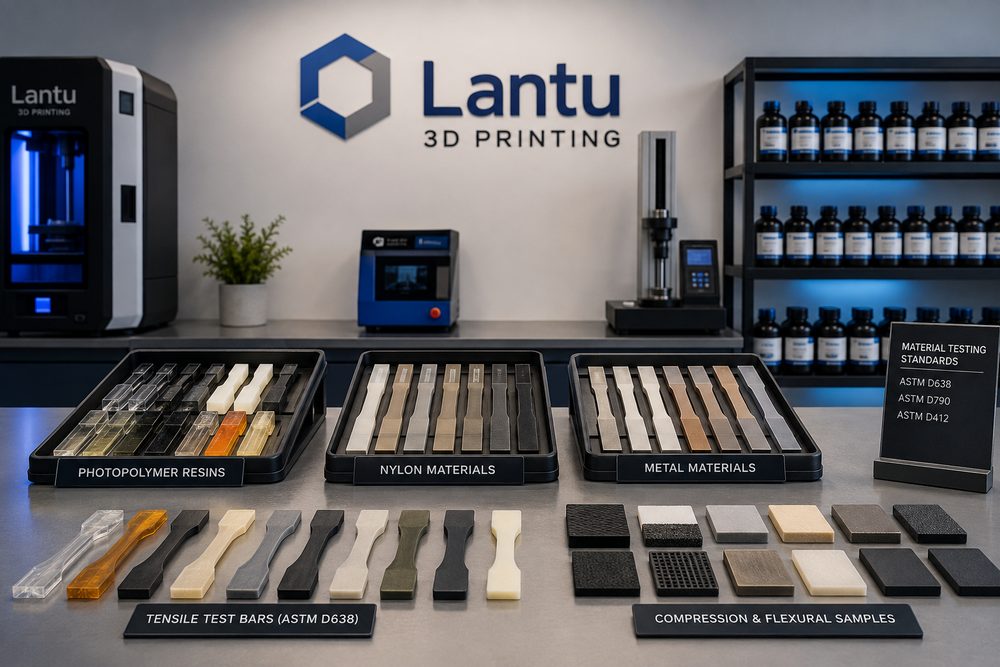
材料イノベーションは、必ず検証を経なければなりません。機能部品については、本生産の前に標準試験片と代表構造の試作品を作ることを推奨します。標準試験片は引張、曲げ、衝撃、熱変形の試験条件を参考にできます。一方、代表構造の試作品には、薄肉、スナップフィット、ねじ、穴位置、片持ち梁、組立面など、実際の特徴を含めます。両者を組み合わせることで、「材料データシートは優秀だが、現場では使いにくい」という問題を避けられます。
検証時には、造形方向、層厚、配置位置、後処理方法、試験結果を記録します。たとえばナイロン部品では、スナップフィットをZ方向に繰り返し曲げる場合、層間結合と配置方向が寿命に大きく影響します。湿度の高い環境で使用する部品では、吸湿後の寸法変化も事前に評価しなければなりません。樹脂部品では、二次硬化時間が長すぎると硬度は上がっても靭性が下がり、逆に二次硬化が不十分だと表面がべたついたり、長期性能が不安定になったりします。そのため、検証報告は単に「合格」とするのではなく、追跡可能な工程条件を示すべきです。
3. 材料と構造設計は同時に最適化する
多くの材料問題は、構造設計によってリスクを下げられます。薄肉部品は、より強い材料に変えれば必ず安定するわけではありません。適切な肉厚、R形状のつながり、補強リブ、荷重経路の設計の方が効果的なことが多いです。一般的に、外観部品の肉厚は1.0〜1.5 mmから始められます。機能性ナイロン部品では、重要な荷重領域を2.0 mm以上にすることが推奨されます。ネジボスには根元のRと外側の補強リブを追加し、応力集中を避けます。長い形状の部品では、反りの方向とサポート戦略を考慮し、必要であれば分割して後で組み立てます。
ブループリント3Dは、「図面から納品まで」の連携管理を重視しています。つまり、見積もりと生産の前に、材料、工法、構造変更、検査方法を一括でレビューします。顧客が特定の材料を使うことを強く希望する場合でも、エンジニアリングチームはリスクの境界を明示します。たとえば透明樹脂部品は展示や外観確認には適していますが、射出成形PCのような長期耐衝撃性能と同等とは言えません。設計レビューでリスクを前倒しする方が、完成後の手戻りよりも時間を節約できます。
4. 後処理と検査が最終的な納品品質を決める
材料性能は、造形が終わった時点で完結するわけではありません。SLSナイロン部品は、粉落とし、サンドブラスト、染色、含浸処理が必要になることがあり、表面粗さや気孔は外観と清掃性に影響します。SLA樹脂部品は、洗浄、二次硬化、研磨、塗装が必要です。過度な研磨は寸法を変えてしまう可能性があります。金属部品では、サポート除去、熱処理、サンドブラスト、CNC仕上げ、三次元測定が求められることがあります。後処理の流れを材料選定の段階で評価していなければ、見積もりも納期も実態からずれてしまいます。
検査も用途に合わせて行う必要があります。外観部品では、表面、色差、組立感を重点的に確認します。機能部品では、重要寸法、ねじ、穴位置、平面度、荷重部を確認します。金属部品では、密度、硬度、探傷、材料証明が必要になる場合があります。繰り返し受注する案件では、初品記録とロット追跡表を作成することを推奨します。材料ロット番号、設備、工程条件、後処理担当者、検査結果を残しておけば、継続的な改善がしやすくなります。
まとめ:材料イノベーションの核心は、検証可能な納品にある
3Dプリント材料のイノベーションは、単に材料名を置き換えることではありません。使用シーン、材料、工法、構造、後処理、検査の間に閉ループを作ることが本質です。企業が3Dプリントサービスを選ぶ際は、供給者が検証計画、リスク境界、納品基準を提示できるかに注目すべきです。ブループリント3Dの価値は、初期アイデア、エンジニアリング設計、実物納品をつなぎ、材料選定を経験則からデータ駆動型、プロセス化、追跡可能な工学的判断へと変えることにあります。