
บทนำ: การเลือกวัสดุสำหรับชิ้นงานฟังก์ชันไม่ควรดูแค่ชื่อวัสดุ
ในโครงการพิมพ์ 3 มิติ ความล้มเหลวจำนวนมากไม่ได้เกิดจากโมเดลพิมพ์ไม่ได้ แต่เกิดจากการตัดสินใจเลือกวัสดุเร็วเกินไป ชิ้นงานที่ดูเหมือนผ่านการผลิตเมื่อมองภายนอก หากเกิดการโก่งงอ แตกหัก หรือดูดความชื้นจนพองตัวระหว่างการประกอบ การทนความร้อน การรับแรง หรือการใช้งานระยะยาว โครงการก็ยังต้องกลับมาแก้ไขอีกครั้ง บลูพริ้นต์ 3D เมื่อต้องรับงานตั้งแต่การออกแบบไปจนถึงการส่งมอบชิ้นงานจริง มักจะแยกความต้องการออกเป็น 5 กลุ่มตัวชี้วัด ได้แก่ สมรรถนะเชิงกล สภาพแวดล้อม ความคงตัวของขนาด ข้อกำหนดด้านผิวงาน และปริมาณการส่งมอบ แล้วจึงค่อยกำหนดวัสดุและกระบวนการ แทนที่จะเลือกแบบง่าย ๆ ระหว่าง “เรซิน ไนลอน โลหะ” เท่านั้น
ตัวอย่างเช่น ชิ้นงานที่เป็นฝาครอบเหมือนกัน หากเป็นชิ้นงานสำหรับแสดงต้นแบบ อาจเลือกเรซินไวแสงแบบ SLA เพื่อให้ได้ผิวละเอียดและใช้เวลาส่งมอบสั้นกว่า แต่ถ้าเป็นชิ้นงานสำหรับตรวจสอบการประกอบ อาจเหมาะกับ SLS PA12 มากกว่า เพราะมีความเหนียว ทนแรงกระแทก และพฤติกรรมเชิงไอโซโทรปิกที่เสถียรกว่า ส่วนชิ้นส่วนที่ต้องรับแรงต่อเนื่องหรืออยู่ในสภาพแวดล้อมอุณหภูมิสูง ก็ต้องประเมินไนลอนเสริมใยแก้ว เรซินทนความร้อน หรือแนวทางการพิมพ์โลหะเพิ่มเติม คุณค่าของนวัตกรรมวัสดุไม่ได้อยู่ที่การไล่ตามชื่อใหม่ ๆ แต่อยู่ที่การเปลี่ยนความสามารถของวัสดุให้กลายเป็นผลลัพธ์ทางวิศวกรรมที่ตรวจสอบได้ ส่งมอบได้ และสั่งซ้ำได้
1. กำหนดสถานการณ์ใช้งานก่อน แล้วค่อยสร้างกลุ่มวัสดุ候选
ขั้นตอนแรกของการเลือกวัสดุคือการกำหนดสภาพการใช้งานจริง ตัวชี้วัดที่พบบ่อยได้แก่ ช่วงอุณหภูมิการทำงาน แรงกดต่อเนื่อง แรงกระแทกฉับพลัน สารที่สัมผัส วิธีการประกอบ แรงเสียดทานผิว ระดับการหน่วงไฟ และสีของชิ้นงาน หากลูกค้าให้เพียงคำอธิบายแบบ “แข็งแรงสูง” “ทนทาน” หรือ “เหมือนชิ้นงานฉีดพลาสติก” วิศวกรต้องซักถามต่อว่า แรงหลักมาจากทิศทางไหน สกรูบอสจะถูกถอดประกอบซ้ำหรือไม่ มีการสัมผัสกับน้ำมันหรือแอลกอฮอล์หรือไม่ ต้องควบคุมค่าคลาดเคลื่อนของขนาดภายใน ±0.2 มม. หรือไม่ และอายุการใช้งานเป็นแบบชั่วคราวเพื่อแสดงต้นแบบหรือใช้ต่อเนื่องระยะยาว
กลุ่มวัสดุ候选สามารถจัดตามกระบวนการผลิตได้ เรซิน SLA เหมาะกับชิ้นงานภายนอก ชิ้นงานโปร่งใส และโมเดลรายละเอียดสูง โดยมักใช้ความหนาชั้น 0.05-0.1 มม. ให้ผิวละเอียด แต่ต้องประเมินความเหนียวและความทนสภาพอากาศอย่างระมัดระวัง SLS PA12 เหมาะกับโครงสร้างซับซ้อน ชิ้นงานฟังก์ชันจำนวนน้อย และโครงสร้างแบบสแนปฟิต โดยทั่วไปใช้ความหนาชั้น 0.1-0.15 มม. และการรองรับด้วยผงทำให้โพรงภายในที่ซับซ้อนทำได้ง่ายกว่า ชิ้นงานไนลอนจาก MJF มีความสม่ำเสมอของล็อตและรายละเอียดที่มั่นคง ส่วนการพิมพ์โลหะ SLM เหมาะกับโครงสร้างที่ต้องการความแข็งแรงสูง ทนความร้อน หรือออกแบบให้เบา แต่ต้องพิจารณาการถอดซัพพอร์ต การอบชุบความร้อน จุดอ้างอิงสำหรับงานแมชชีน และต้นทุนการตรวจสอบด้วย
2. ใช้การทดสอบชิ้นงานตัวอย่างแทนการตัดสินจากความรู้สึก
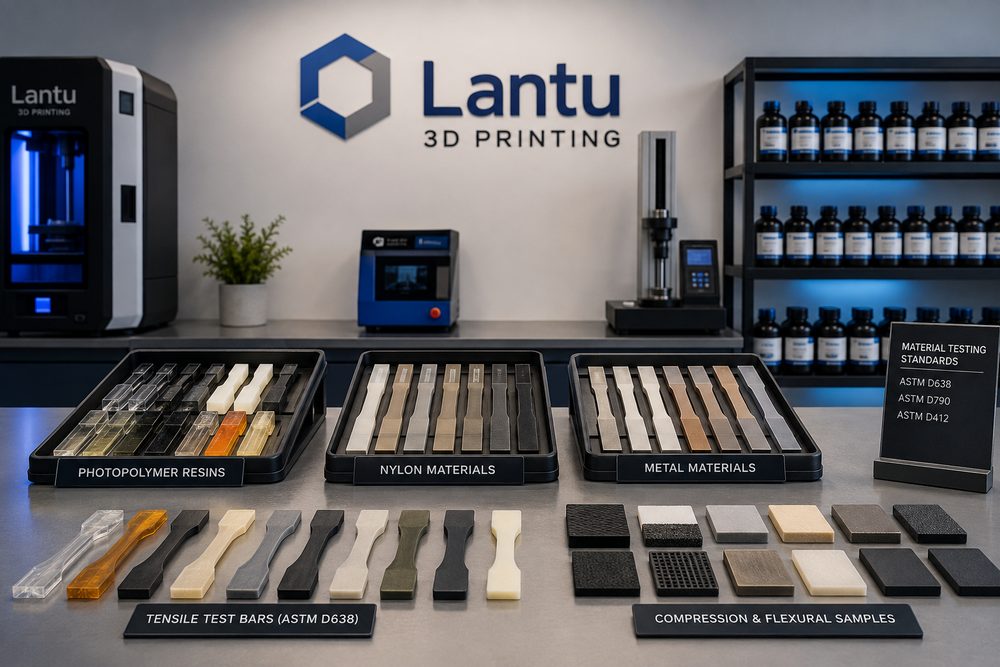
นวัตกรรมวัสดุต้องผ่านการยืนยันผล สำหรับชิ้นงานฟังก์ชัน แนะนำให้ทำทั้งชิ้นทดสอบมาตรฐานและชิ้นงานที่มีรูปทรงแทนการใช้งานจริงก่อนเข้าสู่การผลิตจริง ชิ้นทดสอบมาตรฐานสามารถอ้างอิงจากข้อกำหนดการทดสอบแรงดึง การดัด การกระแทก หรือการเปลี่ยนรูปเมื่อได้รับความร้อน ส่วนชิ้นงานแทนการใช้งานจริงควรมีลักษณะจริง เช่น ผนังบาง สแนปฟิต เกลียว รูยึด คานยื่น และพื้นผิวประกอบ เมื่อใช้สองแนวทางควบคู่กันจึงจะหลีกเลี่ยงปัญหา “ค่าพารามิเตอร์วัสดุดีมาก แต่ชิ้นงานใช้ในหน้างานไม่ได้”
ระหว่างการทดสอบต้องบันทึกทิศทางการพิมพ์ ความหนาชั้น ตำแหน่งวาง วิธีการทำหลังการผลิต และผลการทดสอบ ตัวอย่างเช่น ชิ้นงานไนลอน หากสแนปฟิตถูกงอซ้ำในแกน Z การยึดระหว่างชั้นและทิศทางการวางจะส่งผลต่ออายุการใช้งานอย่างมาก หากชิ้นงานถูกใช้งานในสภาพแวดล้อมชื้น การเปลี่ยนแปลงมิติหลังดูดความชื้นก็ต้องประเมินล่วงหน้า สำหรับชิ้นงานเรซิน หากอบ UV รอบที่สองนานเกินไปอาจเพิ่มความแข็งแต่ลดความเหนียว ส่วนการอบไม่เพียงพออาจทำให้ผิวเหนียวหรือสมรรถนะระยะยาวไม่เสถียร ดังนั้นรายงานการยืนยันผลไม่ควรเขียนเพียงว่า “ผ่าน” แต่ควรระบุเงื่อนไขกระบวนการที่ตรวจสอบย้อนกลับได้
3. วัสดุและการออกแบบโครงสร้างต้องปรับให้สอดคล้องกัน
ปัญหาด้านวัสดุจำนวนมากสามารถลดความเสี่ยงได้ด้วยการออกแบบโครงสร้าง ชิ้นงานผนังบางไม่ใช่เพียงเปลี่ยนไปใช้ “วัสดุที่แข็งแรงกว่า” แล้วจะมั่นใจได้เสมอไป ความหนาผนังที่เหมาะสม การไล่มุมโค้ง ซี่เสริมแรง และเส้นทางรับแรง มักมีประสิทธิภาพมากกว่า โดยทั่วไปชิ้นงานเพื่อการแสดงผลอาจเริ่มที่ความหนาผนัง 1.0-1.5 มม. ส่วนชิ้นงานไนลอนเชิงฟังก์ชันมักแนะนำให้บริเวณที่รับแรงหลักมีความหนาอย่างน้อย 2.0 มม. ขึ้นไป บอสสกรูควรเพิ่มมุมโค้งที่ฐานและซี่เสริมด้านนอกเพื่อลดการรวมตัวของความเค้น และชิ้นงานที่ยาวควรคำนึงถึงทิศทางการโก่งและกลยุทธ์การพยุง หากจำเป็นอาจแบ่งชิ้นแล้วประกอบภายหลัง
บลูพริ้นต์ 3D ให้ความสำคัญกับการบริหารแบบ “จากแบบสู่การส่งมอบ” โดยจะรีวิววัสดุ กระบวนการ การแก้ไขโครงสร้าง และวิธีตรวจสอบร่วมกันก่อนเสนอราคาและเริ่มผลิต หากลูกค้ายืนยันใช้วัสดุชนิดใดชนิดหนึ่ง ทีมวิศวกรรมก็จะระบุขอบเขตความเสี่ยงให้ชัดเจน เช่น ชิ้นงานเรซินแบบโปร่งใสเหมาะกับงานแสดงผลและการยืนยันรูปลักษณ์ทางแสง แต่ไม่ควรเทียบเท่าประสิทธิภาพการทนกระแทกระยะยาวของ PC ฉีดพลาสติก การดันความเสี่ยงไปไว้ตั้งแต่ขั้นตอนออกแบบมักประหยัดเวลากว่าการแก้งานเมื่อผลิตเสร็จแล้ว
4. การทำหลังการผลิตและการตรวจสอบเป็นตัวกำหนดคุณภาพการส่งมอบสุดท้าย
สมรรถนะของวัสดุไม่ได้จบลงแค่ตอนพิมพ์เสร็จ ชิ้นงาน SLS ไนลอนต้องผ่านการกำจัดผง การพ่นทราย การย้อมสี หรือการแทรกซึมวัสดุ เพื่อควบคุมความหยาบผิวและรูพรุนที่ส่งผลต่อรูปลักษณ์และความยากในการทำความสะอาด ชิ้นงาน SLA เรซินต้องผ่านการล้าง การอบ UV รอบที่สอง การขัด และการพ่นสี หากขัดมากเกินไปอาจทำให้มิติเปลี่ยน ส่วนชิ้นงานโลหะมักต้องถอดซัพพอร์ต อบชุบความร้อน พ่นทราย จบงานด้วย CNC และตรวจวัดด้วยเครื่อง CMM หากไม่ประเมินเส้นทางการทำหลังการผลิตไว้ตั้งแต่การเลือกวัสดุ ราคาที่เสนอและระยะเวลาส่งมอบจะคลาดเคลื่อนได้ง่าย
การตรวจสอบก็ควรสอดคล้องกับการใช้งาน ชิ้นงานภายนอกควรเน้นตรวจผิว ความต่างสี และสัมผัสตอนประกอบ ชิ้นงานฟังก์ชันต้องตรวจมิติสำคัญ เกลียว รูตำแหน่ง ความเรียบ และบริเวณรับแรง ส่วนชิ้นงานโลหะอาจต้องตรวจความหนาแน่น ความแข็ง การทดสอบแบบไม่ทำลาย หรือเอกสารรับรองวัสดุ สำหรับงานสั่งซ้ำ แนะนำให้จัดทำบันทึกชิ้นแรกและตารางติดตามย้อนกลับของแต่ละล็อต รวมถึงหมายเลขล็อตวัสดุ เครื่องจักร พารามิเตอร์กระบวนการ ผู้ทำหลังการผลิต และผลการตรวจสอบ เพื่อใช้ปรับปรุงอย่างต่อเนื่อง
สรุป: หัวใจของนวัตกรรมวัสดุคือการส่งมอบที่ยืนยันได้
นวัตกรรมวัสดุในการพิมพ์ 3 มิติไม่ใช่การเปลี่ยนชื่อวัสดุแบบง่าย ๆ แต่คือการสร้างวงจรปิดระหว่างสถานการณ์ใช้งาน วัสดุ กระบวนการ โครงสร้าง การทำหลังการผลิต และการตรวจสอบ องค์กรที่เลือกใช้บริการพิมพ์ 3 มิติ ควรให้ความสำคัญกับความสามารถของผู้ให้บริการในการเสนอแผนการยืนยันผล ขอบเขตความเสี่ยง และมาตรฐานการส่งมอบ บลูพริ้นต์ 3D มีคุณค่าในการเชื่อมไอเดียตั้งแต่ระยะเริ่มต้น การออกแบบเชิงวิศวกรรม ไปจนถึงการส่งมอบชิ้นงานจริง ทำให้การเลือกวัสดุเปลี่ยนจากการคาดเดาตามประสบการณ์ไปสู่การตัดสินใจเชิงวิศวกรรมที่ขับเคลื่อนด้วยข้อมูล เป็นขั้นตอน และตรวจสอบย้อนกลับได้
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง