
Inleiding: materiaalkeuze voor functionele onderdelen begint niet bij de materiaalnaam
In 3D-printprojecten mislukken veel trajecten niet omdat het model niet geprint kan worden, maar omdat het materiaal te vroeg is vastgelegd. Een monster dat er aan de buitenkant goed uitziet, kan alsnog opnieuw gemaakt moeten worden als het tijdens montage, bij hoge temperatuur, onder belasting of bij langdurig gebruik vervormt, scheurt of vocht opneemt. Bij Blauwdruk 3D wordt een project van ontwerp tot levering daarom meestal eerst opgesplitst in vijf typen eisen: mechanische prestaties, omgevingscondities, maatvastheid, oppervlakte-eisen en leveringsvolume. Pas daarna worden materiaal en proces gekozen, in plaats van simpelweg te kiezen tussen "hars", "nylon" of "metaal".
Neem bijvoorbeeld een behuizing. Een presentatieprototype wordt vaak het best gemaakt met SLA-fotohars, omdat dit een fijn oppervlak en een korte doorlooptijd biedt. Een onderdeel voor montagevalidatie is vaak beter geschikt in SLS PA12, omdat de taaiheid, slagvastheid en isotrope eigenschappen daar stabieler zijn. Moet het onderdeel een continue belasting of een hoge temperatuur weerstaan, dan moeten nylon met glasvezel, hittebestendige harsen of een metaalprintoplossing worden overwogen. De waarde van materiaalinnovatie zit niet in het najagen van nieuwe termen, maar in het omzetten van materiaalmogelijkheden naar verifieerbare, leverbare en herhaalbare engineeringresultaten.
1. Definieer eerst de toepassing, bouw daarna een kandidatenlijst op
De eerste stap in materiaalkeuze is het vastleggen van de echte gebruiksomstandigheden. Veelvoorkomende criteria zijn het werktemperatuurbereik, continue belasting, schokbelasting, contact met media, montagemethode, oppervlaktwrijving, brandklasse en kleur van het uiterlijk. Als een klant alleen omschrijvingen geeft als "sterk", "duurzaam" of "zoals een spuitgietonderdeel", moet de engineer doorvragen: in welke richting werkt de belasting, worden schroefbussen herhaaldelijk gedemonteerd, komt het onderdeel in contact met vet of alcohol, moet de maattolerantie binnen ±0,2 mm blijven, en gaat het om een eenmalig display of om langdurige inzet?
Een kandidatenlijst kan per proces worden opgebouwd. SLA-hars is geschikt voor visuele onderdelen, transparante delen en detailmodellen, met een typische laagdikte van 0,05-0,1 mm; het oppervlak is zeer fijn, maar taaiheid en weersbestendigheid moeten zorgvuldig worden beoordeeld. SLS PA12 is geschikt voor complexe structuren, kleine series functionele onderdelen en klikverbindingen, met een typische laagdikte van 0,1-0,15 mm; de poederondersteuning maakt complexe holtes eenvoudiger realiseerbaar. MJF-nylon presteert stabiel op het gebied van seriekwaliteit en detailniveau. SLM-metaalprint is geschikt voor onderdelen met hoge sterkte, hittebestendigheid of gewichtsbesparing, maar daarbij moeten het verwijderen van support, warmtebehandeling, CNC-referentievlakken en inspectiekosten worden meegenomen.
2. Gebruik proefstukken om subjectieve aannames te vervangen
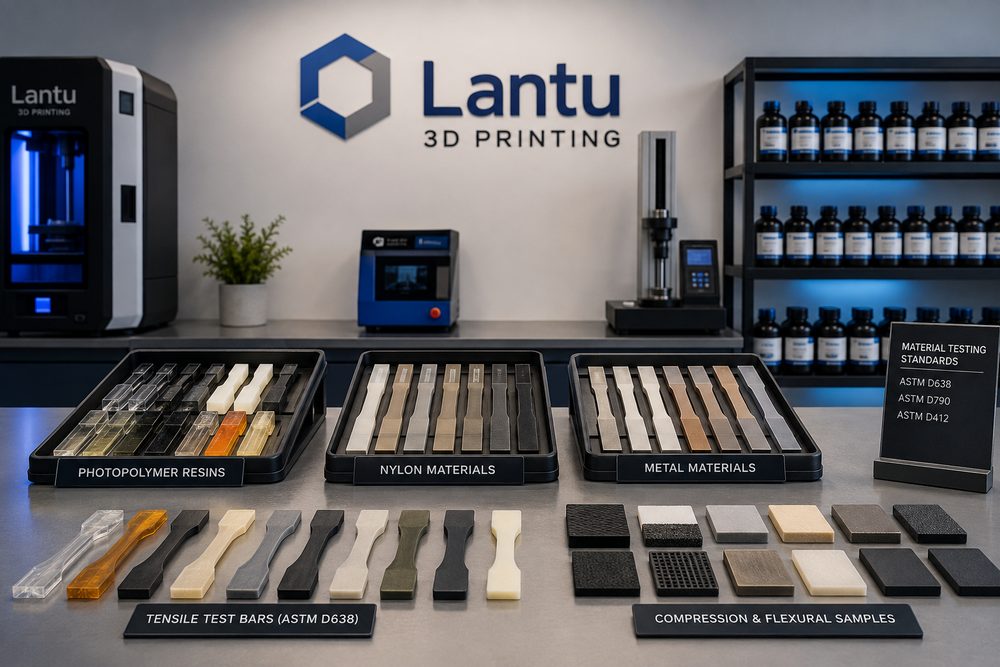
Materiaalinnovatie moet worden gevalideerd. Voor functionele onderdelen is het aan te raden om vóór de serieproductie zowel standaard proefstukken als representatieve constructiedelen te maken. Standaard proefstukken kunnen worden afgestemd op trek-, buig-, impact- of warmtevervormingstests, terwijl representatieve constructiedelen echte kenmerken bevatten zoals dunne wanden, kliklippen, schroefdraad, gatposities, uitkragingen en montagevlakken. Alleen met die combinatie voorkom je dat een materiaal op papier goed lijkt, maar in de praktijk slecht functioneert.
Leg tijdens de validatie de printoriëntatie, laagdikte, positionering, nabewerkingsmethode en testresultaten vast. Neem bijvoorbeeld nylon onderdelen: als een klikverbinding herhaaldelijk in de Z-richting wordt belast, hebben laaghechting en oriëntatie een grote invloed op de levensduur. Als het onderdeel in een vochtige omgeving wordt gebruikt, moet ook de maatverandering na vochtopname vooraf worden beoordeeld. Bij harsdelen kan een te lange nabharding de hardheid verhogen maar de taaiheid verlagen; te weinig nabharding kan juist leiden tot een plakkerig oppervlak of instabiele prestaties op de lange termijn. Een validatierapport moet daarom niet alleen "goed" vermelden, maar ook herleidbare procescondities geven.
3. Materiaal en constructieontwerp moeten samen worden geoptimaliseerd
Veel materiaalproblemen kunnen met constructief ontwerp worden verminderd. Een dunwandig onderdeel wordt niet per se betrouwbaar door simpelweg over te stappen op een "sterker" materiaal. Een passende wanddikte, afgeronde overgangen, verstevigingsribben en een goede lastafdracht zijn vaak effectiever. In het algemeen kan voor presentatieonderdelen worden gestart met een wanddikte van 1,0-1,5 mm, terwijl functionele nylon onderdelen in kritieke belastingzones vaak een dikte van meer dan 2,0 mm nodig hebben. Schroefbussen hebben een grotere afronding aan de voet en ribben aan de buitenzijde nodig om spanningsconcentraties te voorkomen. Lange onderdelen moeten worden beoordeeld op kromtrekrichting en supportstrategie; soms is opdelen en later assembleren de betere keuze.
Blauwdruk 3D benadrukt een samenhangende aanpak van "van tekening tot levering": vóór offerte en productie worden materiaal, proces, constructiewijzigingen en inspectiemethoden gezamenlijk beoordeeld. Als een klant per se een bepaald materiaal wil gebruiken, zal het engineeringteam ook de risicogrenzen aangeven. Zo is een transparant harsdeel geschikt voor presentaties en optische uiterlijkvalidatie, maar het kan niet zonder meer worden gelijkgesteld aan de langdurige slagvastheid van spuitgegoten PC. Door risico's al in de ontwerpfase zichtbaar te maken, bespaar je meestal meer tijd dan met herstellen van een eindproduct.
4. Nabewerking en inspectie bepalen de uiteindelijke leverkwaliteit
Materiaaleigenschappen eindigen niet na het printen. SLS-nylon onderdelen moeten worden gereinigd van poeder, gestraald, geverfd of geïmpregneerd; oppervlakteruwheid en porositeit beïnvloeden het uiterlijk en de reinigbaarheid. SLA-harsdelen moeten worden gewassen, nabgehard, geschuurd en gespoten; overmatig schuren kan de maat veranderen. Metalen onderdelen moeten vaak worden ontdaan van support, warmtebehandeld, gestraald, CNC-nabewerkt en met een coördinatenmeetmachine worden gecontroleerd. Als het nabewerkingspad niet al in de materiaalkeuze wordt meegenomen, worden prijs en doorlooptijd onbetrouwbaar.
Ook de inspectie moet aansluiten op het gebruik. Visuele onderdelen worden vooral beoordeeld op oppervlak, kleurverschil en assemblagegevoel. Functionele onderdelen moeten worden gecontroleerd op kritische maten, schroefdraad, gatposities, vlakheid en belaste zones. Metaalonderdelen kunnen daarnaast dichtheid, hardheid, NDO of materiaalcertificaten vereisen. Voor herhaalorders is het verstandig om een eerste-artikelrapport en een batch-traceerbaarheidskaart op te bouwen, inclusief materiaalbatch, machine, procesparameters, nabewerkingsmedewerkers en testresultaten, zodat continue optimalisatie mogelijk wordt.
Conclusie: de kern van materiaalinnovatie is verifieerbare levering
Innovatie in 3D-printmaterialen draait niet om het simpel vervangen van een materiaalnaam, maar om het opbouwen van een gesloten keten tussen toepassing, materiaal, proces, constructie, nabewerking en inspectie. Wie 3D-printdiensten inkoopt, moet daarom letten op de vraag of een leverancier een validatieplan, risicogrenzen en leveringsnormen kan voorstellen. De waarde van Blauwdruk 3D ligt in het verbinden van vroege ideeën, engineeringontwerp en fysieke levering, zodat materiaalkeuze verschuift van ervaringsbeslissingen naar datagedreven, procesmatige en traceerbare engineeringkeuzes.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.