
Giriş: Fonksiyonel parçalarda malzeme seçimi yalnızca malzeme adına bakılarak yapılamaz
3D baskı projelerinde birçok başarısızlık, modelin basılamamasından değil, malzemenin çok erken belirlenmesinden kaynaklanır. Dışarıdan bakıldığında uygun görünen bir numune; montajda, sıcaklık dayanımında, yük altında veya uzun süreli kullanımda deformasyon, çatlama ya da nem emilimine bağlı şişme gösterirse proje yine yeniden işe dönüşür. lantu3D, tasarımdan fiziksel teslimata uzanan projeleri üstlenirken genellikle ihtiyaçları mekanik performans, çevresel koşullar, boyutsal kararlılık, yüzey gereksinimleri ve teslimat adedi olmak üzere beş gruba ayırır; ardından malzeme ve prosesi buna göre belirler, doğrudan “reçine, naylon, metal” arasında basit bir seçim yapmaz.
Örneğin aynı kasa parçası için, sergileme numunesi kısa teslim süresi ve ince yüzey elde etmek amacıyla SLA tipi fotopolimer reçineyle üretilebilir; montaj doğrulama parçası ise tokluğu, darbe direnci ve daha dengeli izotropik davranışı nedeniyle SLS PA12 için daha uygun olabilir; parça sürekli yüke veya yüksek sıcaklığa maruz kalacaksa naylon cam elyaflı malzeme, ısıya dayanıklı reçine veya metal baskı seçeneği ayrıca değerlendirilmelidir. Malzeme inovasyonunun değeri yeni isimlerin peşinden gitmekte değil, malzeme kabiliyetini doğrulanabilir, teslim edilebilir ve tekrar sipariş edilebilir mühendislik sonucuna dönüştürmektedir.
1. Önce kullanım senaryosunu tanımlayın, ardından malzeme aday havuzunu oluşturun
Malzeme seçiminin ilk adımı, gerçek çalışma koşullarını tanımlamaktır. Yaygın göstergeler arasında çalışma sıcaklığı aralığı, sürekli yük, ani darbe, temas edilen ortam, montaj yöntemi, yüzey sürtünmesi, alev geciktirme seviyesi ve dış görünüm rengi yer alır. Müşteri yalnızca “yüksek dayanım”, “uzun ömürlü” veya “enjeksiyon parçası gibi” ifadelerini kullanıyorsa, mühendislik ekibinin şu soruları sormaya devam etmesi gerekir: Yük yönü nedir, vida yuvası defalarca sökülüp takılacak mı, yağ veya alkol ile temas edecek mi, toleransın ±0,2 mm içinde kalması gerekiyor mu, kullanım ömrü tek seferlik sergileme mi yoksa uzun süreli çalışma mı?
Aday malzeme havuzu prosese göre oluşturulabilir. SLA reçineler, yüzey kalitesi, şeffaf parçalar ve detaylı modeller için uygundur; yaygın katman kalınlığı 0,05-0,1 mm'dir, yüzeyi incedir ancak tokluk ve hava koşullarına dayanım dikkatle değerlendirilmelidir. SLS PA12, karmaşık yapılar, düşük adetli fonksiyonel parçalar ve klips yapıları için uygundur; yaygın katman kalınlığı 0,1-0,15 mm'dir, toz destekli yapı sayesinde karmaşık iç boşluklar daha kolay üretilebilir. MJF naylon parçalar, seri tutarlılığı ve detay seviyesinde istikrarlı performans gösterir. SLM metal baskı ise yüksek dayanım, ısı dayanımı veya hafifletilmiş yapılar için uygundur; ancak desteklerin temizlenmesi, ısıl işlem, işleme referansları ve muayene maliyeti ayrıca hesaba katılmalıdır.
2. Öznel yargı yerine numune doğrulamasını kullanın
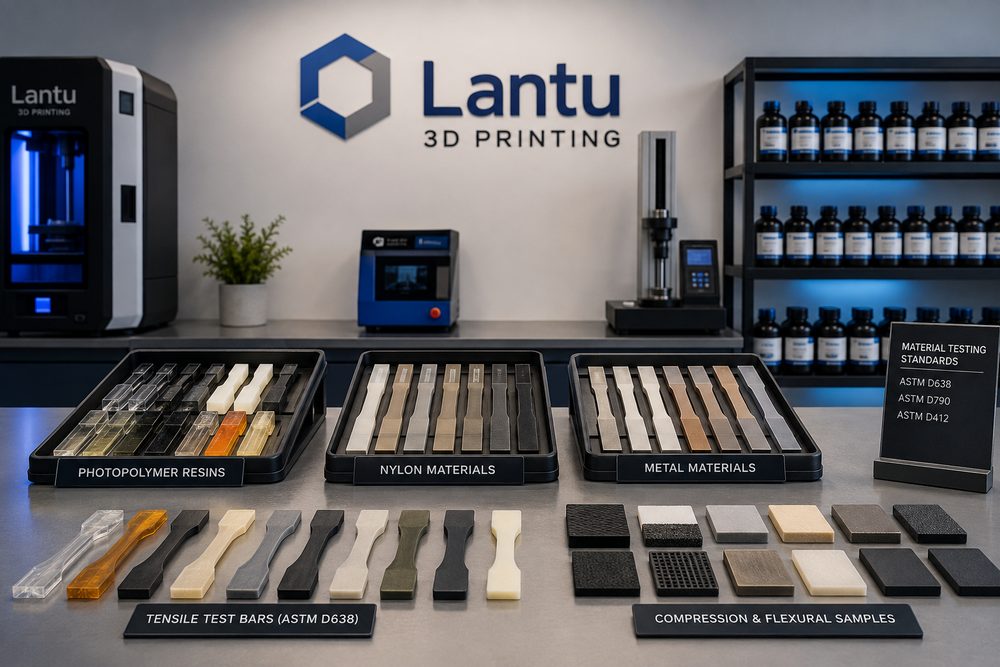
Malzeme inovasyonu mutlaka doğrulama gerektirir. Fonksiyonel parçalar için, seri üretim öncesinde standart test numuneleri ve gerçek yapıyı temsil eden parçalar hazırlanması önerilir. Standart numuneler çekme, eğilme, darbe veya ısıl deformasyon test gereksinimlerine göre seçilebilir; temsilî yapısal parçalar ise ince cidarlar, klipsler, dişler, delik konumları, konsol kolları ve montaj yüzeyleri gibi gerçek özellikleri içermelidir. Bu iki numune türü birlikte kullanıldığında, “malzeme veri föyü iyi görünüyor ama parça sahada iyi çalışmıyor” sorunundan kaçınılabilir.
Doğrulama sırasında baskı yönü, katman kalınlığı, yerleşim konumu, son işlem yöntemi ve test sonuçları kaydedilmelidir. Naylon parçalarda örneğin bir klips Z yönünde tekrar tekrar bükülüyorsa, katmanlar arası bağ ve yerleşim yönü kullanım ömrünü ciddi biçimde etkiler. Parça nemli bir ortamda kullanılacaksa, nem emilimi sonrası boyut değişimi de önceden değerlendirilmelidir. Reçine parçalarda ise ikinci kürleme süresinin çok uzun tutulması sertliği artırırken tokluğu azaltabilir; yetersiz kürleme ise yüzeyin yapışkan kalmasına veya uzun vadeli performansın kararsız olmasına neden olabilir. Bu nedenle doğrulama raporu yalnızca “uygun” dememeli, izlenebilir proses koşullarını da içermelidir.
3. Malzeme ve yapı tasarımı birlikte optimize edilmelidir
Birçok malzeme sorunu, yapı tasarımıyla azaltılabilir. İnce cidarlı parçalar için yalnızca daha güçlü bir malzemeye geçmek her zaman çözüm değildir; doğru cidar kalınlığı, radyus geçişleri, takviye kaburgaları ve yük taşıma yolu çoğu zaman daha etkilidir. Genel olarak sergileme parçalarında cidar kalınlığı 1,0-1,5 mm'den başlayabilir; fonksiyonel naylon parçalarda ise kritik yük taşıyan bölgelerin 2,0 mm'nin üzerine çıkması önerilir. Vida yuvalarında kök radyusu ve dış takviye kaburgaları artırılarak gerilim yoğunlaşması önlenmelidir. Uzun parçalarda eğilme ve çarpılma yönü ile destek stratejisi dikkate alınmalı, gerektiğinde parça bölünerek sonradan birleştirme yöntemi kullanılmalıdır.
lantu3D, “tasarımdan teslimata” odaklanan iş birliği yönetimini benimser; yani teklif ve üretim öncesinde malzeme, proses, yapısal revizyonlar ve muayene yöntemleri birlikte değerlendirilir. Müşteri belirli bir malzemede ısrar ediyorsa, mühendislik ekibi risk sınırlarını ayrıca işaretler; örneğin şeffaf reçine parçalar sergileme ve optik görünüm doğrulaması için uygundur, ancak enjeksiyon kalıplı PC'nin uzun süreli darbe dayanımıyla doğrudan eşdeğer sayılmamalıdır. Tasarım incelemesiyle riskleri baştan ele almak, çoğu zaman son ürün yeniden yapımından çok daha az zaman kaybettirir.
4. Son işlem ve muayene, nihai teslimat kalitesini belirler
Malzeme performansı yalnızca baskı tamamlandığında bitmez. SLS naylon parçalar toz temizleme, kumlama, boyama veya infiltrasyon gerektirir; yüzey pürüzlülüğü ve gözeneklilik görünümü ve temizleme zorluğunu etkileyebilir. SLA reçine parçalar yıkama, ikinci kürleme, zımparalama ve kaplama gerektirir; aşırı zımparalama boyutu değiştirebilir. Metal parçalar ise destek temizliği, ısıl işlem, kumlama, CNC finisajı ve üç koordinatlı ölçüm gerektirebilir. Son işlem yolu, malzeme seçimi aşamasında değerlendirilmezse fiyatlandırma ve teslim süresi yanlış hesaplanır.
Muayene de kullanım amacına uygun olmalıdır. Görünüm parçalarında yüzey, renk farkı ve montaj hissi kontrol edilir. Fonksiyonel parçalarda kritik boyutlar, dişler, delik konumları, düzlemsellik ve yük taşıyan bölgeler kontrol edilmelidir. Metal parçalarda yoğunluk, sertlik, kusur tespiti veya malzeme sertifikası da gerekebilir. Tekrarlanan siparişlerde, ilk parça kaydı ve parti izlenebilirlik tablosu oluşturulması önerilir; buna malzeme parti numarası, ekipman, proses parametreleri, son işlemi yapan personel ve muayene sonuçları dahil edilmelidir.
Sonuç: Malzeme inovasyonunun özü doğrulanabilir teslimattır
3D baskı malzeme inovasyonu, yalnızca malzeme adını değiştirmek değildir; senaryo, malzeme, proses, yapı, son işlem ve test arasında kapalı bir döngü kurmaktır. Şirketler 3D baskı hizmeti seçerken, tedarikçinin bir doğrulama planı, risk sınırları ve teslim kriterleri sunup sunamadığına bakmalıdır. lantu3D'nin değeri, erken fikirleri, mühendislik tasarımını ve fiziksel teslimatı birbirine bağlayarak malzeme seçimini deneyime dayalı yargıdan veriye dayalı, süreç odaklı ve izlenebilir bir mühendislik kararına dönüştürmesidir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.