
Einleitung: Bei der Materialauswahl für funktionale Bauteile zählt nicht nur der Materialname
In 3D-Druck-Projekten scheitert vieles nicht daran, dass ein Modell nicht gedruckt werden kann, sondern daran, dass das Material zu früh festgelegt wurde. Ein Muster, das optisch zunächst einwandfrei wirkt, kann im Zusammenbau, bei Temperaturbelastung, unter Last oder bei langfristiger Nutzung dennoch Verzug, Risse oder Feuchtigkeitsausdehnung zeigen. Wenn lantu3D Projekte von der Konstruktion bis zur physischen Übergabe übernimmt, werden die Anforderungen daher meist zuerst in fünf Gruppen zerlegt: mechanische Eigenschaften, Umgebungsbedingungen, Maßhaltigkeit, Oberflächenanforderungen und Liefermenge. Erst danach werden Material und Verfahren festgelegt, statt einfach zwischen „Harz, Nylon oder Metall“ zu wählen.
Nehmen wir als Beispiel ein Gehäuseteil: Für ein Ausstellungsmodell kann ein SLA-Photopolymer vorrangig sein, um eine feine Oberfläche und kurze Lieferzeiten zu erreichen; ein Bauteil zur Montageprüfung eignet sich oft besser mit SLS PA12, da Zähigkeit, Schlagfestigkeit und isotrope Eigenschaften stabiler ausfallen; muss ein Teil hingegen dauerhafte Lasten oder hohe Temperaturen aushalten, sollten glasfaserverstärktes Nylon, ein hitzebeständiges Harz oder ein Metall-3D-Druckverfahren geprüft werden. Der Wert von Materialinnovation liegt nicht im Nachjagen neuer Begriffe, sondern darin, Materialeigenschaften in überprüfbare, lieferbare und wieder bestellbare technische Ergebnisse zu übersetzen.
1. Zuerst den Einsatzfall definieren, dann den Materialkandidatenpool aufbauen
Der erste Schritt bei der Materialwahl ist die Definition des realen Einsatzszenarios. Typische Kriterien sind Arbeitstemperaturbereich, Dauerlast, Stoßbelastung, Kontaktmedien, Montageart, Oberflächenreibung, Flammhemmklasse und Farbton. Wenn Kunden nur Angaben wie „hochfest“, „robust“ oder „wie ein Spritzgussteil“ machen, müssen Ingenieure weiter nachfragen: In welche Richtung wirkt die Last? Werden Schraubdoms wiederholt montiert und demontiert? Gibt es Kontakt mit Öl, Fett oder Alkohol? Muss die Maßtoleranz innerhalb von ±0,2 mm liegen? Ist die Nutzung einmalig als Präsentationsobjekt gedacht oder für den dauerhaften Betrieb?
Der Kandidatenpool lässt sich nach Verfahren aufbauen. SLA-Harze eignen sich für Sichtteile, transparente Bauteile und Detailmodelle; typische Schichtdicken liegen bei 0,05 bis 0,1 mm. Die Oberfläche ist sehr fein, Zähigkeit und Wetterbeständigkeit müssen jedoch sorgfältig geprüft werden. SLS PA12 eignet sich für komplexe Geometrien, Kleinserien und Schnappverbindungen; typische Schichtdicken liegen bei 0,1 bis 0,15 mm. Die Pulverbettstützung erleichtert die Realisierung komplexer Hohlräume. MJF-Nylonteile zeigen bei Serienkonstanz und Detailtreue stabile Ergebnisse. SLM-Metalldruck eignet sich für hochfeste, hitzebeständige oder gewichtsoptimierte Strukturen, erfordert jedoch die Berücksichtigung von Stützstrukturentfernung, Wärmebehandlung, Zerspanungsreferenzen und Prüfkosten.
2. Subjektive Einschätzungen durch Musterprüfungen ersetzen
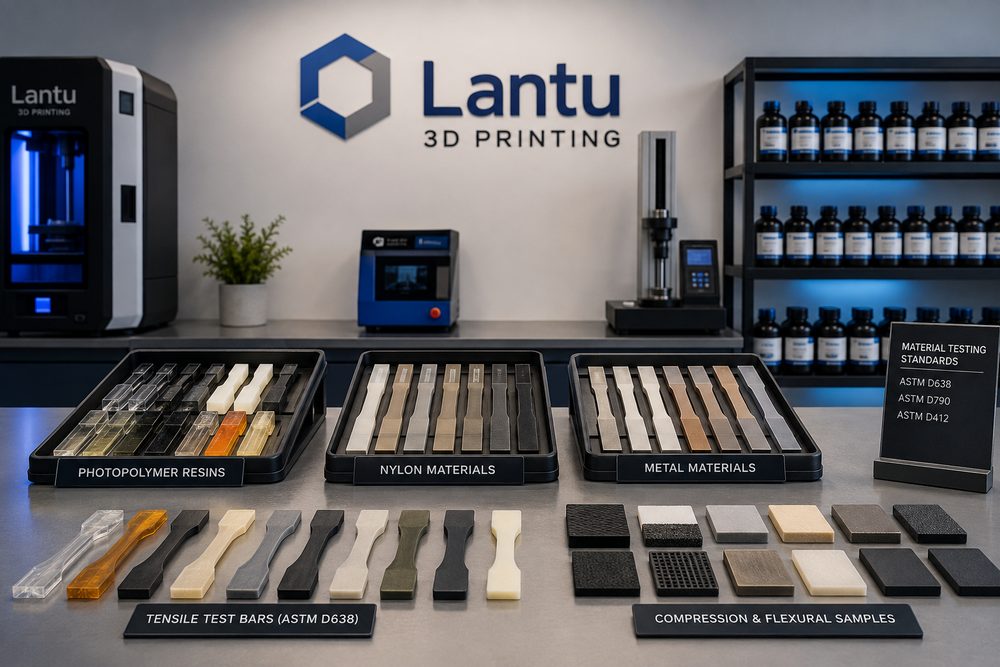
Materialinnovation muss validiert werden. Für funktionale Bauteile empfiehlt es sich, vor der Serienfertigung Normprüfkörper und realitätsnahe Strukturproben herzustellen. Normprüfkörper orientieren sich an Zug-, Biege-, Schlag- oder Wärmeformbeständigkeitsprüfungen. Repräsentative Strukturteile enthalten hingegen echte Merkmale wie dünnwandige Bereiche, Schnapphaken, Gewinde, Bohrungen, Kragarme und Montageflächen. Erst die Kombination beider Muster verhindert das Problem: „Die Materialdaten sehen gut aus, aber das Teil funktioniert in der Praxis nicht.“
Bei der Validierung sollten Druckrichtung, Schichtdicke, Bauteilorientierung, Nachbearbeitungsmethode und Prüfergebnisse dokumentiert werden. Bei Nylonteilen etwa beeinflussen wiederholte Biegebeanspruchungen eines Schnapphakens in Z-Richtung die Lebensdauer deutlich, weil die Schichthaftung und die Ausrichtung eine große Rolle spielen. Wird ein Bauteil in feuchter Umgebung eingesetzt, muss auch die Maßänderung durch Feuchtigkeitsaufnahme vorab bewertet werden. Bei Harzteilen kann eine zu lange Nachhärtung zwar die Härte erhöhen, zugleich aber die Zähigkeit verringern; eine zu kurze Nachhärtung kann wiederum zu klebrigen Oberflächen oder instabilen Langzeiteigenschaften führen. Ein Validierungsbericht sollte daher nicht nur „bestanden“ vermerken, sondern die Prozessbedingungen nachvollziehbar ausweisen.
3. Material und Konstruktion müssen gemeinsam optimiert werden
Viele Materialprobleme lassen sich durch konstruktive Anpassungen entschärfen. Dünnwandige Bauteile werden nicht automatisch zuverlässig, nur weil man ein „stärkeres Material“ auswählt. Eine passende Wandstärke, großzügige Radien, Verstärkungsrippen und ein sinnvoller Kraftfluss sind oft wirksamer. Als Richtwert kann bei Sichtteilen eine Wandstärke von 1,0 bis 1,5 mm beginnen. Für funktionale Nylonteile werden an kritischen Belastungszonen häufig mindestens 2,0 mm empfohlen. Schraubdome benötigen größere Radien am Fuß und seitliche Verstärkungsrippen, um Spannungsspitzen zu vermeiden. Bei langen Bauteilen müssen Verzugstendenz und Stützstrategie berücksichtigt werden; im Zweifel kann eine Aufteilung in mehrere Teile mit anschließender Montage sinnvoll sein.
lantu3D setzt auf abgestimmtes Management von der Konstruktionsidee bis zur Auslieferung, indem Material, Verfahren, Strukturänderungen und Prüfmethoden vor Produktionsbeginn gemeinsam bewertet werden. Wenn ein Kunde auf einem bestimmten Material besteht, benennt das Engineering-Team dennoch klare Risikogrenzen. So eignen sich transparente Harze beispielsweise gut für Präsentations- und Optikprüfungen, sind aber nicht automatisch mit der Langzeit-Schlagfestigkeit von Spritzguss-PC gleichzusetzen. Durch frühe Designprüfungen lassen sich Risiken meist deutlich kostengünstiger vermeiden als durch spätere Nacharbeit an fertigen Teilen.
4. Nachbearbeitung und Prüfung bestimmen die finale Lieferqualität
Materialeigenschaften enden nicht mit dem Druckprozess. SLS-Nylonteile müssen entpulvert, sandgestrahlt, gefärbt oder imprägniert werden. Oberflächenrauheit und Poren beeinflussen dabei Optik und Reinigungsaufwand. SLA-Harzbauteile benötigen Waschen, Nachhärten, Schleifen und Lackieren; zu starkes Schleifen kann dabei die Maße verändern. Metallbauteile erfordern häufig Stützstrukturentfernung, Wärmebehandlung, Sandstrahlen, CNC-Nachbearbeitung und Koordinatenmessungen. Wird der Nachbearbeitungsweg nicht bereits bei der Materialauswahl berücksichtigt, werden Kalkulation und Lieferzeit ungenau.
Auch die Prüfung muss zum Verwendungszweck passen. Sichtteile werden vor allem auf Oberfläche, Farbabweichung und Montagegefühl geprüft. Funktionsteile erfordern die Kontrolle kritischer Maße, Gewinde, Bohrungen, Ebenheit und belasteter Bereiche. Metallteile können zusätzlich Dichtheit, Härte, zerstörungsfreie Prüfung oder Materialnachweise erfordern. Für wiederkehrende Aufträge empfiehlt sich eine Erstbemusterung samt Chargenrückverfolgbarkeit mit Materialcharge, Maschine, Prozessparametern, Nachbearbeitungsverantwortlichen und Prüfergebnissen, um kontinuierliche Verbesserungen zu ermöglichen.
Fazit: Der Kern von Materialinnovation ist eine verifizierbare Lieferung
Materialinnovation im 3D-Druck bedeutet nicht einfach, Materialnamen auszutauschen, sondern einen geschlossenen Kreislauf aus Anwendung, Material, Verfahren, Konstruktion, Nachbearbeitung und Prüfung aufzubauen. Unternehmen, die 3D-Druckdienstleistungen beauftragen, sollten darauf achten, ob der Anbieter einen Validierungsplan, klare Risikogrenzen und Lieferstandards vorlegen kann. Der Mehrwert von lantu3D liegt darin, frühe Ideen, technische Konstruktion und die physische Auslieferung miteinander zu verbinden, damit die Materialwahl von einer erfahrungsbasierten Entscheidung zu einer datengetriebenen, prozessorientierten und rückverfolgbaren Ingenieurentscheidung wird.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.