
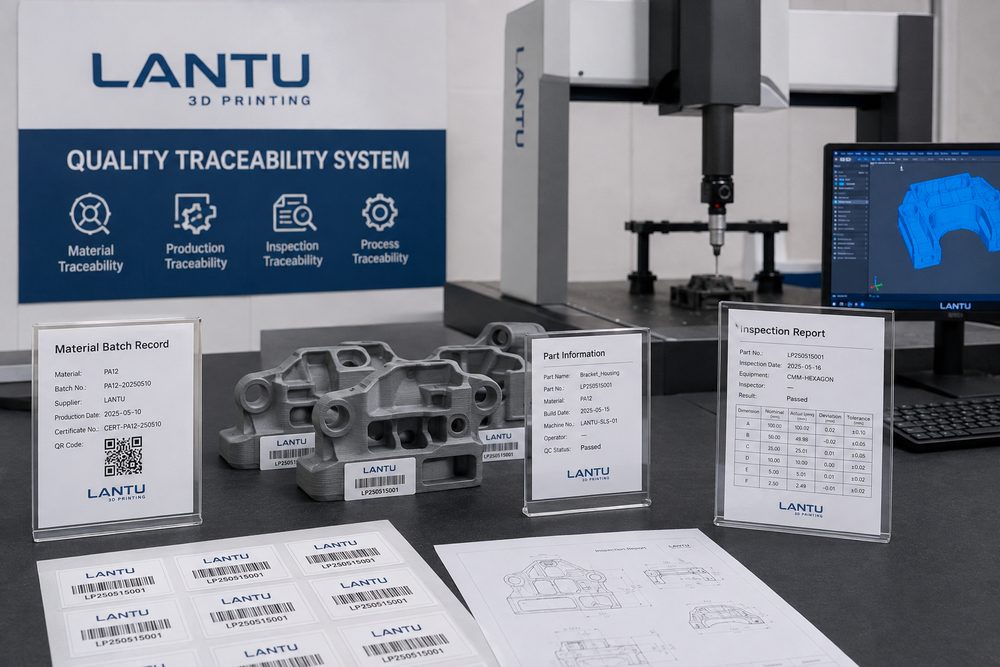
Introduction : la traçabilité qualité, socle de la confiance dans la livraison industrielle
Au stade initial du prototypage, les clients se préoccupent généralement davantage de la rapidité et de l’apparence ; mais lorsque l’impression 3D entre dans la validation fonctionnelle, la production en petite série ou la livraison finale, la traçabilité qualité devient une capacité incontournable. Les clients ne veulent pas seulement savoir si la pièce est terminée, ils veulent aussi savoir quel matériau a été utilisé, sur quelle machine elle a été imprimée, avec quels paramètres, quels post-traitements ont été appliqués, quels sont les résultats d’inspection et comment les anomalies ont été gérées. Sans enregistrements de traçabilité, lorsqu’un problème survient, il ne reste que des hypothèses fondées sur l’expérience, et il devient difficile d’en identifier rapidement la cause.
Le positionnement de lantu3D n’est pas celui d’une simple usine d’impression, mais celui d’une plateforme de gestion et de réalisation du cycle de vie, du plan de conception jusqu’à la livraison physique. La valeur de la traçabilité qualité consiste à conserver la chaîne de preuves de chaque pièce, du fichier aux matériaux, du procédé au contrôle, puis jusqu’à la logistique, afin de rendre la livraison plus transparente et les retours d’expérience plus efficaces.
1. Objet de la traçabilité : suivre la commande jusqu’à la pièce, et pas seulement jusqu’au client
La traçabilité qualité doit au minimum couvrir quatre niveaux : la commande, le modèle, le lot et la pièce unitaire. Le niveau commande enregistre les besoins du client, la date de livraison, les indications de version et les exigences qualité ; le niveau modèle enregistre la version du fichier, l’historique des modifications, les cotes clés et les remarques de procédé ; le niveau lot enregistre le lot de matériaux, l’équipement, le temps d’impression et le post-traitement ; le niveau pièce unitaire enregistre le numéro d’identification, les résultats de contrôle, la position dans l’emballage et les informations d’expédition.
Pour les pièces de démonstration ou les prototypes standards, une traçabilité au niveau du lot suffit généralement ; pour les pièces fonctionnelles, les sous-ensembles ou les pièces à forte valeur, il est recommandé d’attribuer un numéro à chaque pièce. Ce numéro peut prendre la forme d’un Code QR, d’une étiquette ou d’une référence dans la liste de colisage ; il n’est pas nécessaire de le graver directement sur la surface de la pièce. L’essentiel est de pouvoir vérifier, en cas de problème, si d’autres pièces du même lot présentent le même risque.
2. Enregistrement des matériaux : le numéro de lot compte plus que le nom du matériau
Il ne suffit pas d’indiquer simplement « PA12 nylon » ou « résine photosensible ». La traçabilité des matériaux doit inclure le fournisseur, le numéro de lot, la date de réception, la date d’ouverture, les conditions de stockage et l’état du stock restant. Pour les poudres, il faut aussi enregistrer la proportion de poudre neuve et de poudre recyclée ; pour les résines, il faut noter la durée d’utilisation après ouverture, l’état de filtration et le risque de contamination. Les poudres métalliques exigent un suivi encore plus strict : plage granulométrique, certificat de composition et nombre de réutilisations.
Par exemple, si une pièce en nylon SLS présente une fragilité accrue, il sera très difficile de savoir s’il s’agit d’un problème d’épaisseur de paroi, d’une dérive de température d’impression ou d’un vieillissement de la poudre si le lot de poudre et le taux de recyclage n’ont pas été consignés. Si les enregistrements montrent que ce lot contenait une proportion élevée de poudre recyclée et qu’il a été stocké longtemps, l’équipe d’ingénierie peut rapidement réduire le champ des causes possibles et ajuster la stratégie matière pour la série suivante.
3. Paramètres de procédé : consigner les variables clés qui permettent de reproduire le résultat
Les priorités de traçabilité varient selon les procédés. En SLA, il faut consigner le type de résine, l’épaisseur de couche, les réglages d’exposition, l’orientation de la pièce, la stratégie de supports, le temps de nettoyage et les paramètres de post-polymérisation ; en SLS, il faut consigner le lot de poudre, l’épaisseur de couche, la position dans la chambre de fabrication, la température de préchauffage, le temps de refroidissement et la méthode de dépoudrage ; en FDM, il faut consigner la température de la buse, la température du plateau, la hauteur de couche, le taux de remplissage, l’orientation d’impression et l’état de séchage du matériau ; en SLM, il faut consigner la puissance laser, la vitesse de balayage, l’épaisseur de dépôt de poudre, l’atmosphère de protection, le traitement thermique et les paramètres de découpe au fil.
Il n’est pas nécessaire de recopier tous les paramètres internes de la machine, mais il faut conserver les variables clés suffisantes pour reproduire et expliquer le résultat. Pour des commandes répétées de même référence, il est recommandé de formaliser les paramètres éprouvés sous forme de modèle de procédé, puis d’enregistrer uniquement les écarts par rapport à ce modèle. Cela réduit la charge documentaire tout en évitant la perte des connaissances essentielles.
4. Traçabilité du post-traitement : de nombreux problèmes qualité apparaissent après l’impression
Les problèmes de qualité en impression 3D ne proviennent pas tous du processus d’impression lui-même. Le retrait des supports, le dépoudrage, le ponçage, le sablage, la coloration, la peinture, le placage, le traitement thermique et l’assemblage d’inserts peuvent tous modifier les dimensions, l’état de surface ou la résistance. La traçabilité du post-traitement doit enregistrer la méthode d’exécution, les paramètres clés, les consommables utilisés, la durée de traitement et les éventuelles anomalies.
Par exemple, une pièce SLA transparente insuffisamment nettoyée peut présenter une surface collante ou un aspect laiteux lors de la polymérisation ultérieure ; une courbe de traitement thermique instable sur une pièce métallique peut affecter la libération des contraintes résiduelles ; un temps de teinture trop long sur une pièce en nylon peut entraîner une légère variation dimensionnelle. Considérer le post-traitement comme une étape qualité à part entière, et non comme un simple « après-impression », est une étape importante pour établir une capacité de livraison stable.
5. Enregistrements de contrôle : transformer le statut de conformité en preuve vérifiable
Les enregistrements de contrôle doivent inclure le type d’essai, l’outil utilisé, la norme de référence, le résultat et la décision. Les outils courants comprennent le pied à coulisse, les piges, les calibres de filetage, le trusquin, la machine à mesurer tridimensionnelle, le rugosimètre et les montages d’assemblage. Les pièces structurelles ordinaires peuvent être documentées avec leurs cotes clés et leur niveau d’aspect ; les pièces de haute précision doivent conserver un rapport de mesure ; les pièces fonctionnelles doivent aussi enregistrer les résultats d’assemblage ou d’essais de charge.
Il est recommandé de créer un tableau pour les cotes critiques avec « valeur nominale, limite supérieure, limite inférieure, valeur mesurée, décision ». Si, pour une série, le diamètre cible d’un trou est de 6,00 mm avec une plage acceptable de 5,90 à 6,10 mm, et que 2 pièces sur 10 mesurées en échantillonnage sont à 5,86 mm, il ne faut pas valider la série sans autre forme de procès ; il faut déterminer s’il est nécessaire d’effectuer une reprise d’usinage, de réimprimer ou d’informer le client du risque. Une documentation fondée sur des preuves rend les décisions qualité plus transparentes.
6. Gestion des anomalies : un système de traçabilité doit pouvoir soutenir les actions correctives
La traçabilité qualité ne sert pas à attribuer des torts après coup, mais à corriger rapidement. L’enregistrement des anomalies doit inclure l’heure de détection, l’étape de détection, le nombre de pièces concernées, la mesure temporaire prise, l’analyse des causes et les mesures préventives. Les causes courantes peuvent être classées en problèmes de conception, de matériaux, d’équipement, de paramètres, de post-traitement et de logistique. Chaque catégorie doit avoir ses actions correctives correspondantes.
Par exemple, si un client signale un assemblage trop serré, l’analyse de traçabilité peut montrer que les trous de ce lot sont globalement trop petits et que l’orientation d’impression a laissé des marques de support très visibles à l’intérieur. Les mesures correctives peuvent consister à ajuster la compensation des trous, à modifier l’orientation, à ajouter une opération de perçage secondaire ou à mettre à jour le guide de conception. Si l’on ne fait qu’envoyer des pièces de remplacement sans mettre à jour les règles, la série suivante risque de reproduire la même erreur.
7. Preuves de livraison : l’emballage et la logistique font aussi partie de la boucle qualité
La traçabilité de livraison doit enregistrer le mode d’emballage, la liste des quantités, les photos, le numéro de suivi logistique et l’heure d’expédition. Pour les pièces sensibles à la déformation, aux rayures ou aux exigences d’état de surface, il faut consigner les matériaux de protection, le mode de séparation et les indications d’orientation. La responsabilité en cas de dommage pendant le transport dépend souvent des photos prises avant l’expédition et des preuves d’emballage.
Les commandes en petite série exigent particulièrement des preuves de comptage. Il est conseillé de prendre des photos avant emballage en se basant sur les numéros de pièce ou les emplacements sur le plateau, et de préciser dans la liste de colisage la quantité, la version et les remarques particulières. Si, après réception, le client constate une pièce manquante ou une pièce mélangée, les documents permettent une vérification rapide sans devoir recompter tout le projet.
Conclusion
Un système de traçabilité qualité pour l’impression 3D doit couvrir la commande, le modèle, les matériaux, le procédé, le post-traitement, le contrôle, les anomalies et les preuves de livraison. Son objectif n’est pas d’alourdir la documentation, mais de faire en sorte que chaque livraison repose sur des preuves, que chaque problème puisse être localisé et que chaque retour d’expérience débouche sur une amélioration. Grâce à sa capacité de gestion du cycle de vie, lantu3D aide ses clients à transformer des opérations de fabrication dispersées en un système de livraison technique traçable, réutilisable et continuellement optimisable.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.