
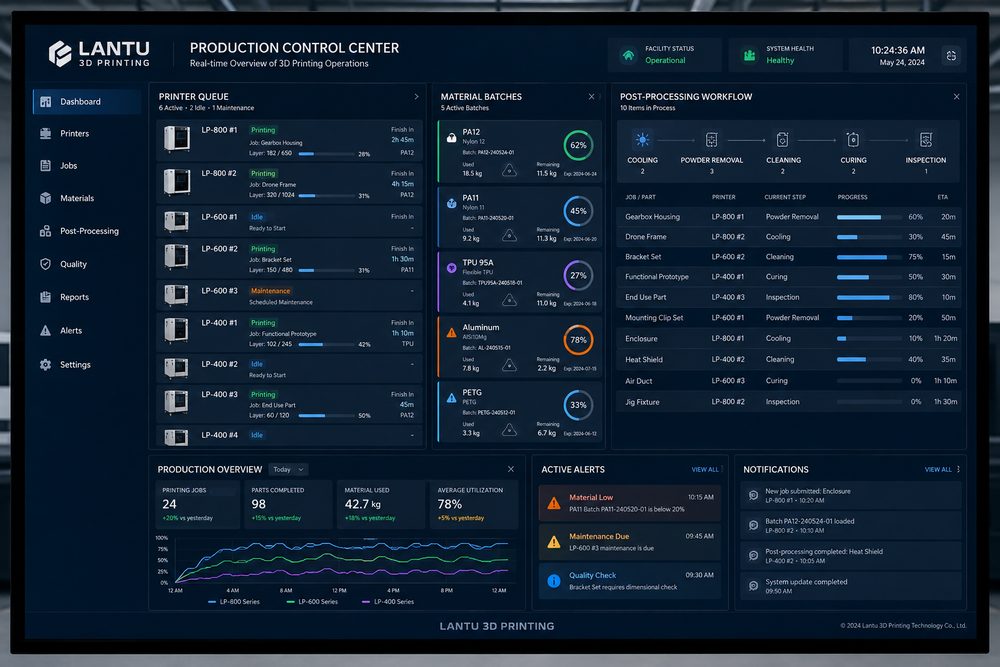
Introduction : le délai de livraison résulte de plusieurs étapes coordonnées
Dans les services d’impression 3D, les clients associent souvent le délai à la seule durée d’impression. En réalité, le cycle de livraison comprend aussi la validation des fichiers, la confirmation du devis, la préparation des matériaux, l’imbrication et le tranchage, l’impression, le refroidissement ou la polymérisation, l’élimination de la poudre ou des supports, la finition de surface, le contrôle dimensionnel, l’emballage et l’expédition. Le moindre maillon mal planifié peut transformer un travail réalisable en 24 heures en une attente de trois à cinq jours. En tant que plateforme couvrant l’ensemble du cycle de vie, de la conception à la livraison physique, Blue Print 3D se concentre davantage sur la coordination entre machines, matériaux, post-traitement et contrôle qualité que sur la seule vitesse d’une machine isolée.
1. Identifier les vrais goulets d’étranglement, plutôt que d’ajouter des machines à l’aveugle
La première étape de l’ordonnancement consiste à mesurer la charge de chaque opération. Les commandes FDM et SLA sont souvent limitées par le temps d’impression, tandis que les commandes en nylon SLS peuvent être freinées par le refroidissement, l’évacuation de la poudre et les lots de teinture. L’impression métal, elle, peut dépendre des files d’attente pour le traitement thermique, l’électroérosion à fil et l’usinage de surface. Il est recommandé de décomposer chaque commande en temps standards : validation des fichiers de 0,5 à 2 heures, imbrication et tranchage de 0,5 heure, impression de 4 à 36 heures, refroidissement ou polymérisation de 2 à 12 heures, post-traitement de 1 à 24 heures, contrôle final de 0,5 à 2 heures. Ce n’est qu’en visualisant cette structure réelle que l’on peut savoir si le goulot se situe au niveau des machines, du personnel ou des opérations sous-traitées.
2. Regrouper par matériau et par procédé pour augmenter le taux d’utilisation des machines
L’un des atouts de l’impression 3D est l’absence de moule, mais cela ne signifie pas que chaque commande doit être lancée séparément. Les pièces en SLS PA12, en MJF nylon et en résine se prêtent bien à une mise en lot selon le matériau, la couleur, l’épaisseur de couche et l’échéance. Lors du regroupement, il faut définir une limite de délai, par exemple ne fusionner dans un même lot que les commandes confirmées dans les 24 heures à venir, afin de ne pas sacrifier la livraison en attendant davantage de pièces. Pour les pièces en résine, il faut aussi tenir compte des changements de cuve et des temps de nettoyage ; les résines transparentes, haute température et souples ne doivent pas être mélangées trop fréquemment, sous peine d’accroître les risques de contamination et de reprise.
3. Mettre en place des priorités dynamiques pour maîtriser le coût des commandes urgentes
Les insertions de dernière minute sont l’une des perturbations les plus fréquentes en production. Il est conseillé de classer les commandes selon cinq critères : engagement de délai, niveau du client, risque procédé, complexité du post-traitement et exigence logistique, plutôt que de se fier uniquement à l’urgence exprimée. Avant d’accepter une commande prioritaire, il faut évaluer son impact : rupture du lot en cours, gaspillage de matière, saturation des créneaux de post-traitement, ou retard sur des commandes déjà promises. Pour les cas réellement urgents, il convient d’enregistrer la raison, les commandes affectées et de mettre à jour sur le tableau visuel la nouvelle date de fin estimée. Un mécanisme de modification transparent protège mieux la stabilité des livraisons qu’un ajustement oral de dernière minute.
4. Planifier le post-traitement et le contrôle qualité à l’avance, sans attendre la fin de l’impression
De nombreux retards surviennent après la fin de l’impression. Les pièces en résine nécessitent lavage, post-polymérisation, retrait des supports, ponçage et peinture ; les pièces en nylon demandent refroidissement, retrait, dépoudrage, sablage, teinture et séchage ; les pièces métalliques peuvent exiger traitement thermique, retrait des supports, usinage et finition de surface. Si ces opérations ne sont planifiées qu’après la fin de l’impression, elles deviennent un nouveau goulet d’étranglement. La meilleure approche consiste à générer en même temps, lors de l’imbrication et du tranchage, les fiches de post-traitement, tout en réservant les créneaux des opérateurs et des équipements. Pour les commandes critiques, il est utile d’alerter l’atelier de post-traitement deux heures avant la fin de l’impression afin de préparer les gabarits, consommables et outils de contrôle.
5. Analyser les écarts de livraison pour améliorer en continu les règles d’ordonnancement
Chaque semaine, il faut comparer la date prévue et la date réelle de fin de production afin d’identifier les causes : modifications répétées des fichiers, panne machine, rupture de matière, reprise au post-traitement, attente au contrôle ou retard logistique. Il est recommandé de suivre le taux de livraison à l’heure, le taux d’utilisation des équipements, le temps moyen d’attente en file, le taux de reprise et la part des commandes urgentes. Si le taux d’utilisation est faible alors que les livraisons restent en retard, le problème se situe probablement en amont, au niveau de la validation ou du post-traitement ; si le taux de reprise dépasse 5 %, il faut revenir à la revue de conception et au contrôle des paramètres procédé. Le système d’ordonnancement doit ajuster ses marges de sécurité à partir des données, et non sur la seule base de l’expérience ou de l’intuition.
Conclusion : un bon ordonnancement rend la livraison prévisible
L’objectif de l’ordonnancement en impression 3D n’est pas de remplir chaque machine au maximum, mais d’établir un rythme stable entre matériaux, machines, personnel, post-traitement et contrôle qualité. Grâce à l’identification des goulets d’étranglement, à la mise en lot des matériaux, aux priorités dynamiques, à la planification anticipée du post-traitement et à l’analyse des données, les entreprises peuvent réduire les attentes et le désordre causés par les commandes urgentes, tout en offrant aux clients des délais plus précis et des livraisons physiques plus fiables.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.