
No model yet, material choice and wall thickness are explained from a practical angle.
Centro de conocimiento
Blueprint News
lantu3D revisa espesor, estructura, material, proceso, cantidad y acabado antes de cotizar.
01Guides
02Materiales
03Visión del cliente
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
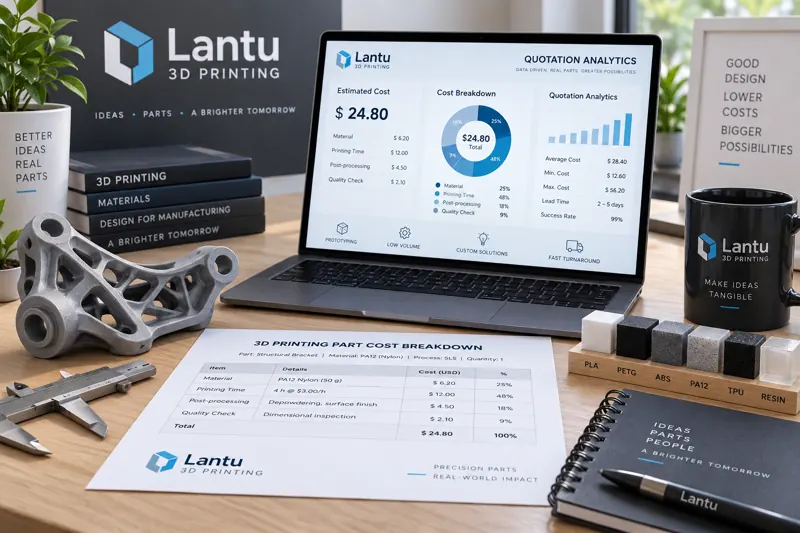
Cálculo de costes en cotizaciones de impresión 3D: análisis de la estructura de precios desde la geometría hasta los materiales y el posprocesado
¿Por qué dos piezas impresas en 3D del mismo tamaño pueden tener cotizaciones varias veces diferentes? Este artículo parte de los principios básicos del coste y desglosa cuatro variables clave de precio: características geométricas, grado del material, ocupación del equipo y posprocesado. Ayuda a compras a entender la lógica detrás del precio unitario y ofrece al equipo de diseño vías tempranas para reducir costes. Comprender la estructura de la cotización es, en esencia, negociar el precio con lenguaje de diseño.

news
Gestión de la subcontratación en impresión 3D: ciclo cerrado de calidad desde la homologación de proveedores hasta la externalización de procesos
La subcontratación es clave para convertir la capacidad de otros en una capacidad controlable. Este artículo presenta un método en cinco pasos: puntuación de homologación de proveedores, paquete técnico estándar, aceptación de primera pieza y lote, muestras retenidas y trazabilidad, y cierre de anomalías, cubriendo todo el proceso desde la adjudicación hasta la aceptación para que las empresas de impresión 3D puedan aceptar pedidos con flexibilidad sin perder el control.

news
Flujo abrasivo y pulido fluido de piezas impresas en 3D: elección del proceso para el acabado superficial de canales internos complejos
El granallado y el pulido manual no pueden alcanzar los canales internos cerrados de piezas impresas en 3D. Este artículo analiza los principios y límites del mecanizado por flujo abrasivo (AFM), el pulido electroquímico y el pulido magnético, sus parámetros clave de proceso y los métodos de control de rugosidad, además de ofrecer recomendaciones de inspección de calidad y selección para aplicaciones como insertos de moldes con refrigeración conformal y bloques hidráulicos integrados.

news
Línea de producción inteligente de impresión 3D impulsada por gemelo digital: de la monitorización de equipos a la optimización de procesos en bucle cerrado
El gemelo digital dota a las líneas de impresión 3D de visibilidad en tiempo real, convirtiendo variables de proceso como la temperatura del baño de fusión, la trayectoria del galvanómetro y el contenido de oxígeno en flujos de datos monitorizables y optimizables. Este artículo explica de forma sistemática cómo el gemelo digital lleva la fabricación aditiva de un enfoque basado en la experiencia a uno basado en datos, desde el concepto y la necesidad hasta la adquisición de datos, el cierre del bucle de proceso y las claves de implementación.

news
Diseño ligero de estructuras reticulares y de panal impresas en 3D: método de ingeniería desde la densidad relativa hasta la selección de celdas unitarias
Cuando la reducción de peso se convierte en un requisito estructural rígido, las estructuras reticulares y de panal vuelven al foco de la ingeniería. Este artículo toma la densidad relativa como variable central y explica de forma sistemática la esencia mecánica de las estructuras reticulares/de panal, la selección de celdas unitarias, el diámetro de barras y los parámetros de celda, las restricciones del proceso de fabricación aditiva y los métodos de verificación de calidad, ayudando a los diseñadores a alinear la intención de aligeramiento con los límites de fabricabilidad en un mismo plano.

news
Optimización de la orientación y colocación de piezas en impresión 3D: de la anisotropía al coste total
Con solo cambiar la orientación de un mismo modelo, la resistencia, la precisión, los soportes y el coste de la pieza pueden variar significativamente. Este artículo propone un método práctico de decisión para optimizar la orientación de impresión y la colocación considerando anisotropía, retirada de soportes, precisión dimensional y coste total.

news
Procesos de fabricación aditiva por revestimiento láser y deposición de energía dirigida (DED/WAAM) para componentes metálicos de gran tamaño
Cuando el tamaño o el peso de una pieza supera los límites de conformado de los equipos de lecho de polvo, la deposición de energía dirigida (DED) y la fabricación aditiva por arco de alambre (WAAM) complementan los escenarios de gran formato y reparación de alto valor gracias a su alta tasa de deposición, capacidad de reparación y conformado gradual. Este artículo analiza sus principios de proceso, parámetros clave, ventana de calidad y aplicaciones típicas.

news
Fabricación híbrida aditiva-sustractiva: integración de impresión 3D y CNC y control de precisión
La fabricación aditiva por sí sola difícilmente garantiza precisión, mientras que el mecanizado sustractivo no puede alcanzar cavidades internas complejas. La fabricación híbrida aditiva-sustractiva utiliza la aditiva para lograr formas cercanas a la final y la sustractiva para el acabado preciso. Este artículo explica cuatro puntos clave: unificación de referencias, distribución de sobrematerial, alivio de tensiones e inspección en máquina, con rutas de parámetros para moldes con enfriamiento conformal, impulsores aeronáuticos e implantes médicos.

news
Fusión láser de lecho de polvo de compuestos intermetálicos titanio-aluminio (TiAl): una vía de fabricación aditiva para componentes aeronáuticos ligeros de alta temperatura
Los compuestos intermetálicos γ-TiAl tienen una densidad de solo 3,9-4,2 g/cm³, aproximadamente la mitad que las superaleaciones base níquel, y pueden trabajar de forma prolongada a 700-800 °C. Por ello son materiales ideales para componentes estructurales ligeros de alta temperatura, como álabes de turbina de baja presión en motores aeronáuticos. Sin embargo, el TiAl presenta alta fragilidad intrínseca, tendencia a la oxidación y gran dificultad de procesado convencional. Este artículo resume los principales retos de la fusión láser de lecho de polvo (LPBF), la ventana de proceso en el rango de 150-350 W, el control de atmósfera inerte por debajo de 500 ppm y las rutas de control microestructural mediante prensado isostático en caliente y tratamiento térmico, explicando cómo la fabricación aditiva de TiAl puede implantarse a escala de ingeniería.

news
Mantenimiento de equipos de posprocesado en impresión 3D y conservación de la precisión: inspección y calibración de arenado, hornos de recocido y útiles de control
El posprocesado es una etapa clave para la precisión final y la calidad superficial de las piezas impresas en 3D, pero sus equipos suelen quedar fuera del sistema de mantenimiento. Este artículo aborda la caída de presión en el arenado, la desviación térmica en hornos de recocido, las variaciones de concentración en líquidos de limpieza y el desgaste de útiles de inspección, proponiendo ciclos de revisión, métodos de calibración y registros de mantenimiento para ayudar a las empresas de impresión 3D a pasar de la corrección reactiva a la prevención activa y reducir riesgos de calidad por lote.

news
Diseño de tolerancias y ajustes de montaje en piezas impresas en 3D: método de ingeniería desde la compensación de contracción hasta el control de cadenas dimensionales
En entregas en serie, cerca del 30% de los retrabajos de montaje se deben al diseño de tolerancias y no a defectos de impresión: piezas conformes por separado pueden interferir al ensamblarse. La causa suele ser la falta de compensación de contracción y de control de la cadena dimensional. Este artículo presenta coeficientes de compensación por material y anisotropía, asignación RSS de cadenas dimensionales y verificación cerrada con CMM en la primera pieza.

news
Simulación del proceso de impresión 3D y predicción de la fabricación: calcular antes de imprimir los riesgos de deformación, grietas y soportes
¿Por qué, con los mismos parámetros, algunas piezas salen bien a la primera mientras otras se alabean o se agrietan? A menudo, el problema aparece antes de imprimir. Este artículo explica de forma sistemática cómo la simulación del proceso de impresión 3D —acoplamiento termo-mecánico, predicción de deformaciones, optimización de soportes y análisis de tensiones residuales— permite cuantificar riesgos antes de fabricar, cubriendo SLM metálico, SLS de nylon y SLA de fotocurado, además de proponer un método práctico de bucle cerrado entre simulación y medición real.
Empiece aquí
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.