
No model yet, material choice and wall thickness are explained from a practical angle.
Centro de conocimiento
Blueprint News
lantu3D revisa espesor, estructura, material, proceso, cantidad y acabado antes de cotizar.
01Guides
02Materiales
03Visión del cliente
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
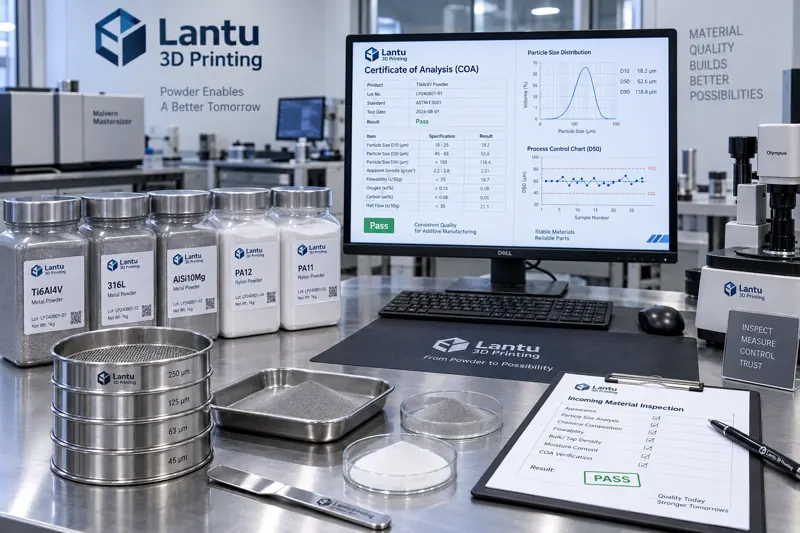
Control de calidad de materiales entrantes de proveedores y consistencia por lotes de polvos para impresión 3D: un circuito cerrado desde la inspección de entrada hasta la estabilidad del proceso
La estabilidad por lotes de las piezas impresas en 3D suele quedar determinada desde el momento en que el polvo llega a planta. Este artículo analiza, desde una perspectiva de ingeniería del control de calidad de materiales entrantes, los puntos de inspección de polvos metálicos y de nailon, los métodos para evaluar la consistencia entre lotes, el impacto de las variaciones del material en los procesos SLM/SLS y en el rendimiento final, y propone un circuito cerrado aplicable de liberación y trazabilidad para ayudar a las empresas a mantener una calidad de entrega constante entre la producción de bajo volumen y la producción en serie.
news
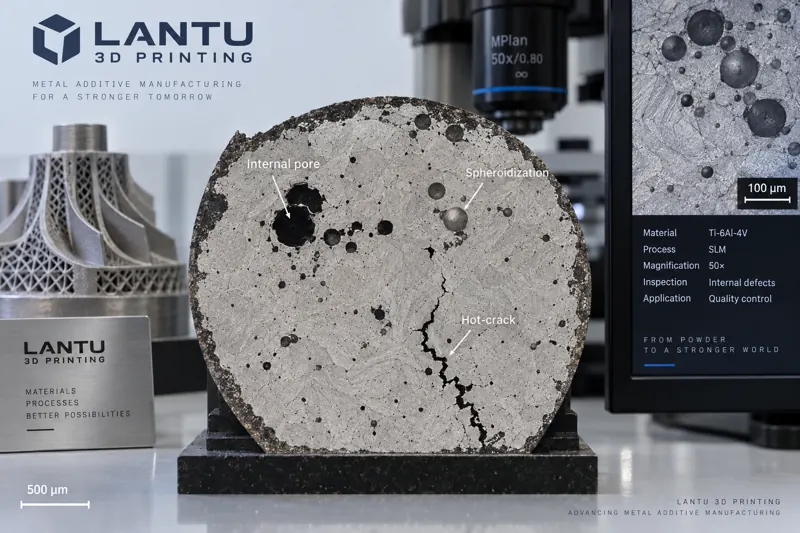
Análisis de defectos en el conformado por impresión 3D metálica: causas de la esferoidización, porosidad, grietas térmicas y deformación, y su mitigación mediante procesos
La esferoidización, la porosidad, las grietas térmicas y la deformación por alabeo en la fabricación aditiva metálica son defectos clave que afectan al rendimiento y a los plazos de entrega. Este artículo analiza los mecanismos de formación de estos cuatro tipos de defectos, propone parámetros de proceso aplicables como densidad de energía, tasa de solapamiento, precalentamiento de la placa base, estrategia de escaneo y recocido de alivio de tensiones, y construye un ciclo cerrado de análisis de defectos basado en inspección CT y control Cpk.
news
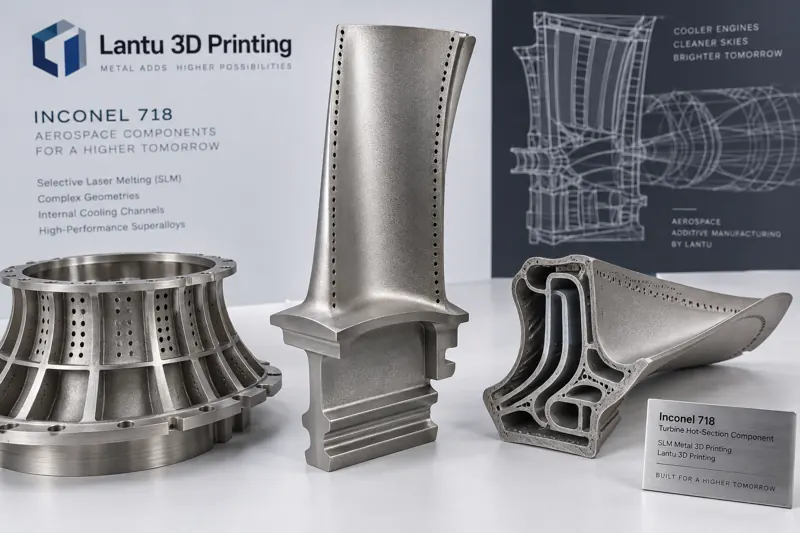
Optimización del proceso SLM de la superaleación de níquel Inconel 718: ruta de fabricación aditiva para componentes de sección caliente de motores aeronáuticos
Inconel 718 (GH4169), como la superaleación de níquel más ampliamente utilizada, se emplea desde hace tiempo en cámaras de combustión, discos de turbina y tuberías de motores aeronáuticos gracias a su alta resistencia y capacidad de resistencia a la fluencia a 650 °C. Sin embargo, los procesos tradicionales de forja y mecanizado presentan tasas de eliminación de material superiores al 80 % y largos ciclos de entrega. Este artículo sistematiza la ruta de implementación del proceso SLM para Inconel 718 desde cinco dimensiones: características del polvo, ventana de parámetros láser, control de grietas en caliente y tensiones residuales, posprocesamiento y cualificación de calidad.
news
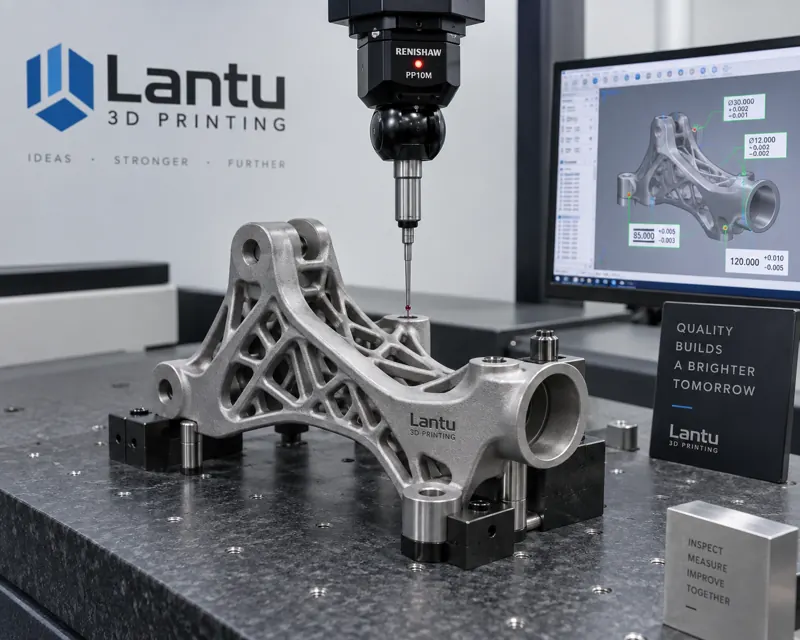
Inspección del primer artículo (FAI) en impresión 3D y validación de capacidad del proceso: método de liberación de calidad desde lotes pequeños hasta producción en serie
En el pasado, la impresión 3D en lotes pequeños solía entregarse apenas “salía de la máquina”, sin una liberación sistemática del primer artículo, lo que provocaba frecuentes desviaciones dimensionales, variaciones de resistencia y falta de trazabilidad en la fase de producción. La inspección del primer artículo (FAI) toma como referencia los mecanismos de compuerta de calidad de las industrias aeroespacial y automotriz; mediante la validación de ciclo cerrado de dimensiones completas, materiales y parámetros de proceso del primer artículo, bloquea la incertidumbre antes de entrar en producción por lotes. Este artículo explica de forma sistemática el alcance de la FAI, sus criterios de aceptación, el respaldo de capacidad del proceso CPK/PPK y la escalera de liberación en tres etapas, desde el primer artículo hasta la producción en serie, junto con el cierre de datos.
news
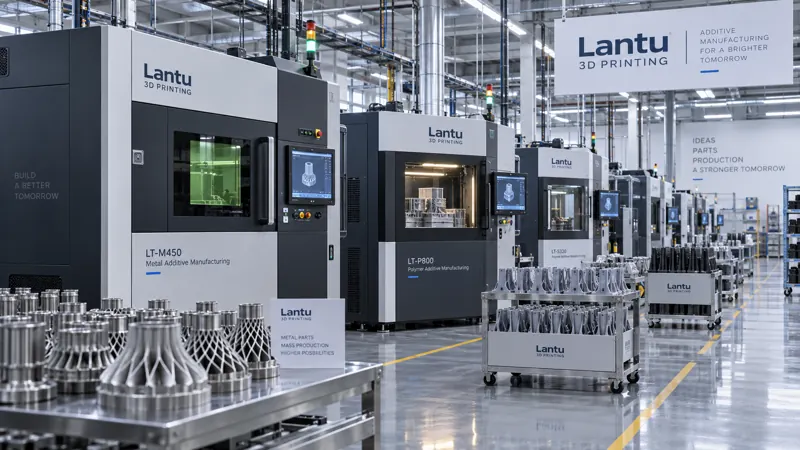
Tendencias de la industria de la impresión 3D: del prototipado al punto de inflexión de la producción en serie
Durante la última década, la impresión 3D permaneció principalmente en la fase de prototipado, pero el ciclo 2024-2026 está superando un punto de inflexión hacia la industrialización: las curvas de tecnología y costes siguen descendiendo, y la economía por unidad en escenarios de lotes pequeños y medianos empieza a superar a los procesos tradicionales. Este artículo analiza el significado de este punto de inflexión y su ruta de implementación desde cuatro dimensiones: madurez tecnológica, estructura de costes, espectro de materiales y ecosistema industrial.
news
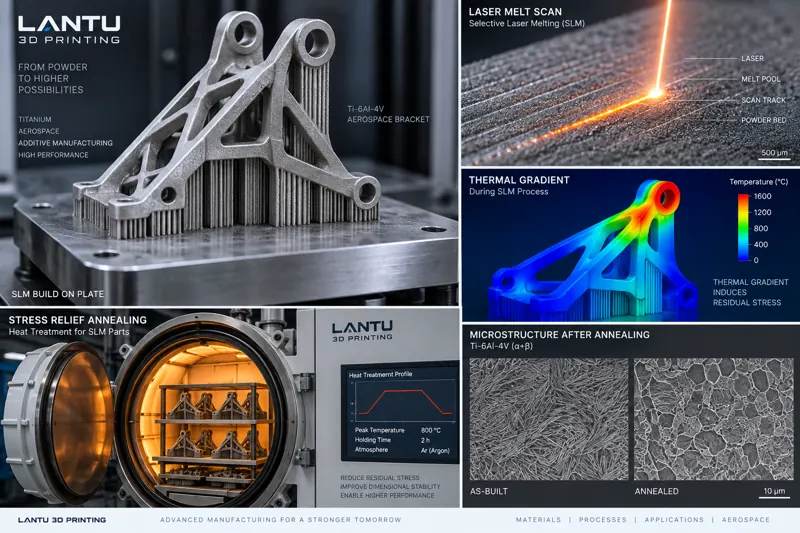
Control de tensiones residuales y optimización del recocido en impresión 3D metálica SLM: método de ingeniería para lograr estabilidad dimensional
Durante la impresión 3D metálica SLM, la rápida fusión-solidificación y los grandes gradientes térmicos acumulan tensiones residuales en la pieza, provocando deformación, grietas y deriva dimensional. Este artículo explica el origen de las tensiones y presenta cuatro métodos de control: optimización de parámetros, precalentamiento de la placa base, estrategia de escaneado y diseño de soportes. También ofrece criterios para seleccionar recocido de alivio de tensiones, prensado isostático en caliente HIP y tratamientos de envejecimiento, ayudando a pasar de piezas que simplemente se imprimen a piezas dimensionalmente estables y aptas para entrega industrial.
news
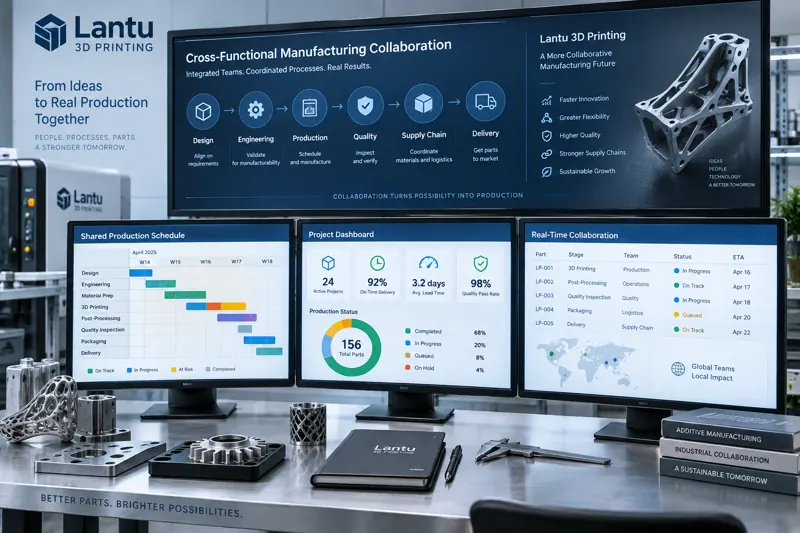
Colaboración interdepartamental en impresión 3D: método de trabajo colaborativo desde la alineación de requisitos hasta el cierre de la entrega
En un negocio de impresión 3D de alta variedad y lotes pequeños, una pieza pasa por ventas, diseño, procesos, producción, calidad y logística desde la solicitud del cliente hasta la entrega. Este artículo desglosa un método de colaboración interdepartamental desde la alineación de requisitos hasta el cierre de la entrega: convertir demandas ambiguas en indicadores fabricables, adelantar la revisión de fabricabilidad para evitar retrabajos, compartir información mediante tableros para reducir errores y cerrar el ciclo con retrospectivas para prevenir recurrencias.
news
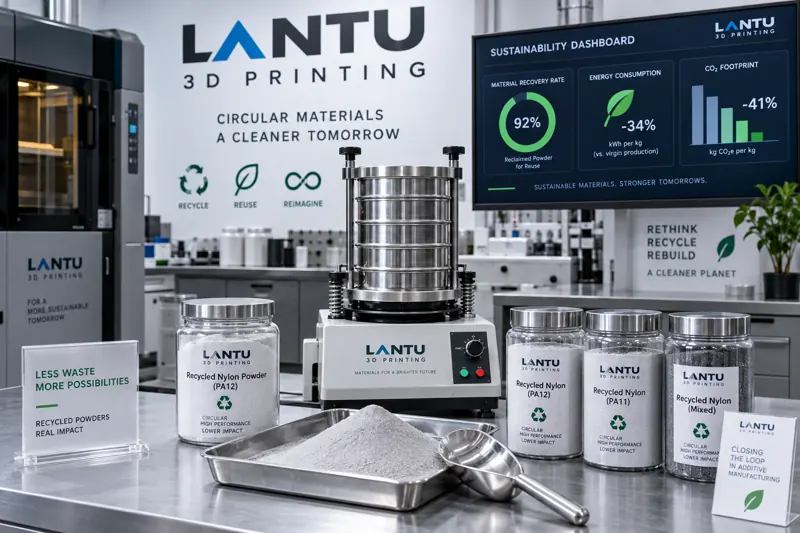
Fabricación verde con impresión 3D: rutas prácticas para la recuperación de polvo, la optimización energética y el cálculo de la huella de carbono
La transformación verde de la industria manufacturera está pasando de ser un lema a convertirse en indicadores cuantificables. Este artículo analiza de forma sistemática la ruta de implementación de la fabricación verde con impresión 3D: desde el circuito cerrado de recuperación de polvo en los materiales, la estructura de consumo energético y la optimización del modo de espera en los equipos, hasta la conformación casi neta, la minimización de soportes, el cálculo de la huella de carbono y el valor entregado al cliente. También propone indicadores de gestión cuantificables y una secuencia de implementación.
news
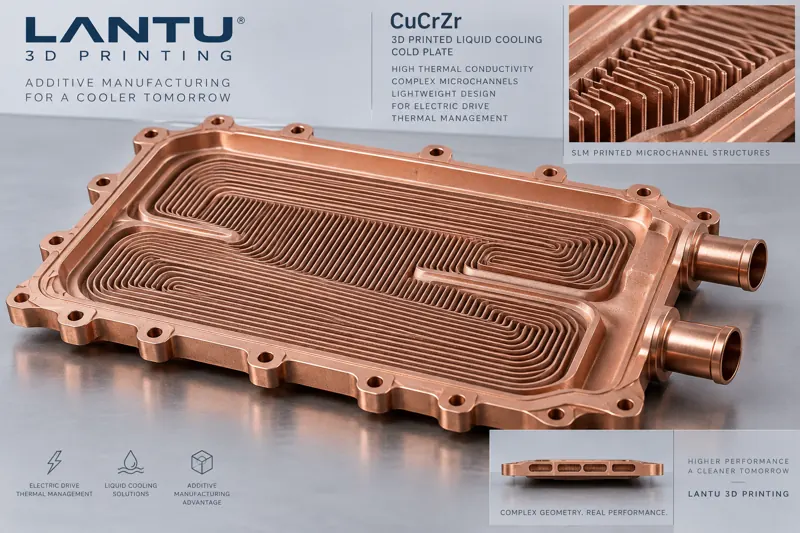
Aplicación de la impresión 3D de aleaciones de cobre en la gestión térmica de accionamientos eléctricos: de la selección de materiales a los canales de flujo y los procesos de interfaz
La densidad de potencia de los conjuntos de accionamiento eléctrico sigue aumentando, y la capacidad de intercambio térmico de las placas frías tradicionales de cobre con ranuras rectas se acerca a su límite. Este artículo explica de forma sistemática la ruta de aplicación de la impresión 3D de aleaciones de cobre en la gestión térmica de accionamientos eléctricos: compara los compromisos de conductividad térmica y resistencia entre CuCrZr, cobre puro y aluminio, analiza los puntos clave del diseño de canales conformales y microcanales, presenta ventanas de proceso SLM y métodos de control de densidad, y se centra en aspectos críticos de entrega como la resistencia térmica de interfaz, la limpieza y eliminación de polvo, y las pruebas de estanqueidad, cuantificando su valor de ingeniería.
news
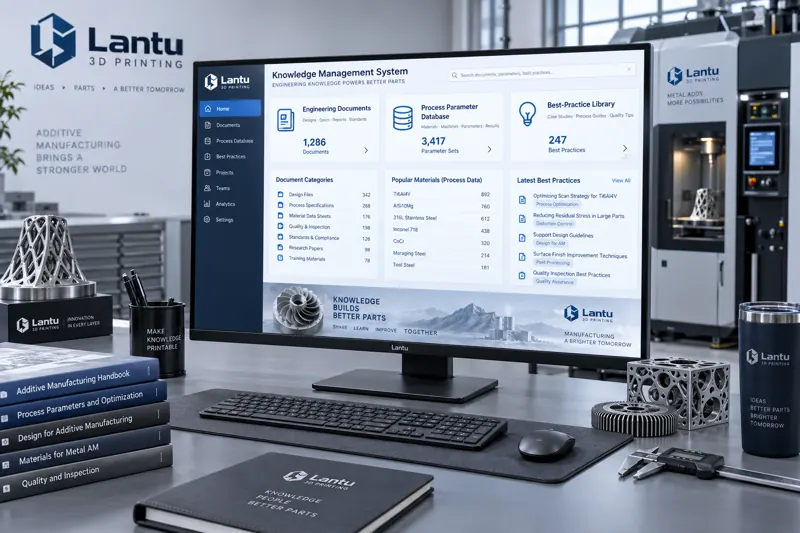
Gestión del conocimiento en empresas de impresión 3D: convertir la experiencia dispersa en activos de proceso reutilizables
La impresión 3D es un método de fabricación altamente dependiente de la experiencia, y el saber hacer de proceso suele quedar encerrado en la mente de algunos ingenieros o en registros de chat dispersos. Este artículo explica de forma sistemática cómo una empresa de impresión 3D puede crear un sistema de gestión del conocimiento: desde la estructuración de parámetros de proceso, criterios DFM, casos de fallo y datos de equipos y materiales, hasta mecanismos prácticos de clasificación, búsqueda y reutilización, para transformar la experiencia puntual en activos de proceso reutilizables, auditables y transferibles.
news
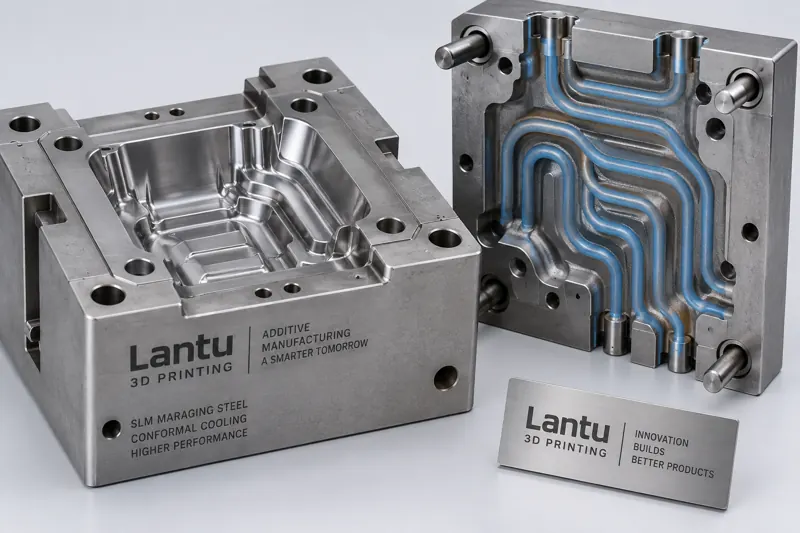
Optimización del proceso de impresión 3D para moldes con refrigeración conformada: del diseño de canales a la entrega y aceptación
En la producción por inyección y fundición a presión, el tiempo de enfriamiento del molde suele representar entre el 50% y el 70% del ciclo de moldeo. Los canales rectos tradicionales están limitados por el mecanizado CNC, y el enfriamiento desigual provoca deformaciones del producto y ciclos más largos. Este artículo explica de forma sistemática la ruta de optimización del proceso de impresión 3D para moldes con refrigeración conformada: desde los principios de diseño de los canales conformados, la selección de aceros para moldes SLM y los parámetros de proceso, hasta el posprocesamiento de alivio de tensiones, la inspección con endoscopio y CT, y ofrece valor de ingeniería cuantificado y recomendaciones de implementación para ayudar a las empresas a convertir la libertad de diseño en capacidad de producción en masa entregable y replicable.
news
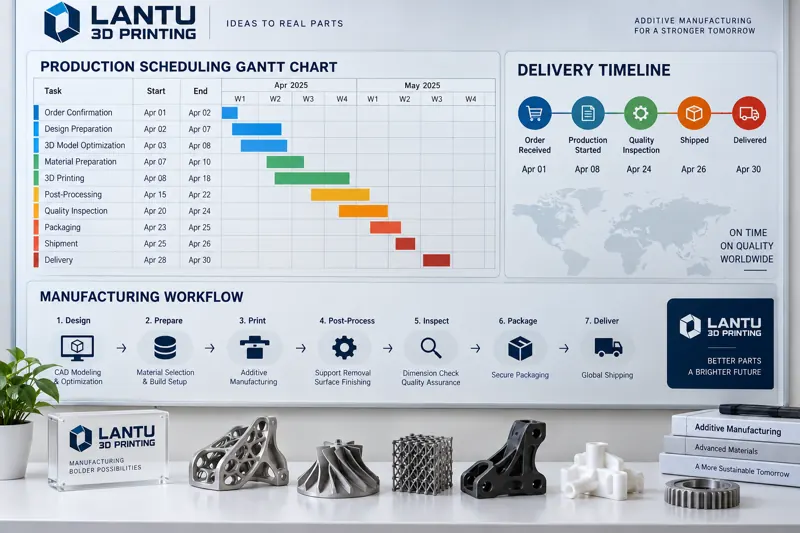
Programación de producción en impresión 3D: gestión del ritmo de entrega desde la prioridad de pedidos hasta la planificación por lotes
En el modelo de fabricación bajo demanda, los talleres de impresión 3D suelen gestionar simultáneamente prototipos de I+D, preseries de bajo volumen y piezas urgentes de reposición. La diversidad de equipos, el alto coste de cambio de material y el posprocesado entre estaciones hacen que la planificación tradicional pierda eficacia. Este artículo explica de forma sistemática el modelo de evaluación de prioridades de pedidos, la planificación por lotes con el mismo material, la identificación de carga de capacidad y cuellos de botella, el control del ritmo de entrega y del WIP, así como las herramientas digitales de programación, para ayudar a los proveedores a mejorar la utilización de equipos y la tasa de entrega puntual.
Empiece aquí
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.