
No model yet, material choice and wall thickness are explained from a practical angle.
Centro de conocimiento
Blueprint News
lantu3D revisa espesor, estructura, material, proceso, cantidad y acabado antes de cotizar.
01Guides
02Materiales
03Visión del cliente
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
Fabricación aditiva cerámica: ruta de ingeniería desde cerámicas fotopolimerizables hasta composites de matriz cerámica (CMC)
Los materiales cerámicos presentan alta dureza y gran fragilidad, por lo que los procesos tradicionales tienen dificultades para fabricar geometrías complejas. Este artículo analiza sistemáticamente dos rutas principales de fabricación aditiva cerámica: la cadena de proceso de las cerámicas fotopolimerizables (SLA/DLP), desde la formulación de la suspensión hasta el desaglomerado y la sinterización, y las rutas de composites de matriz cerámica (CMC), incluidas fibras continuas, impregnación y pirólisis de precursores, y reacción por infiltración en fusión. Se destacan el control del contenido sólido y la viscosidad, la coincidencia de índices de refracción, la compensación de contracción lineal, la velocidad de calentamiento en el desaglomerado y la ventana de temperatura de sinterización. También se presentan reglas de diseño cerámico para fabricación aditiva y métodos de verificación de calidad posprocesado.

news
Revisión de pedidos de impresión 3D (contrato/viabilidad técnica y confirmación de límites de cotización): bloquear el riesgo de entrega antes de aceptar el pedido
Muchas disputas en entregas de impresión 3D no se originan en la producción, sino en la fase de aceptación del pedido: especificaciones técnicas ambiguas, tolerancias y certificaciones sin confirmar, y plazos de entrega prometidos verbalmente hacen que el taller empiece a trabajar bajo expectativas imposibles de cumplir. Este artículo presenta un método aplicable de revisión de pedidos: establecer dos filtros entre la cotización y la aceptación —viabilidad técnica y límites comerciales— para documentar y anticipar los riesgos de entrega.

news
Pulido electroquímico y pulido por plasma en impresión 3D metálica: de la disolución anódica al alisado de canales internos
Las marcas de capa y las partículas no fundidas en piezas metálicas fabricadas por adición afectan directamente la estanqueidad, la resistencia al flujo y la vida a fatiga. Este artículo analiza el principio de disolución anódica del pulido electroquímico (ECP/electropulido) y del pulido por plasma, el mecanismo de nivelación mediante película líquida viscosa, las ventanas de parámetros clave del proceso, así como sus ventajas de accesibilidad en canales internos y estructuras complejas, con una comparación de selección frente al pulido láser y el pulido por flujo abrasivo.

news
Análisis del proceso de impresión 3D por fusión por haz de electrones (EBM): precalentamiento en vacío y fabricación metálica con baja tensión térmica
Dentro de las rutas de fusión de lecho de polvo en fabricación aditiva metálica, más allá del SLM láser, la fusión por haz de electrones (EBM) destaca por el uso de vacío, cañón de electrones y precalentamiento de alta energía. Esto crea una vía de proceso con baja tensión residual, menor necesidad de soportes y gran adecuación para componentes de gran tamaño en aleaciones de titanio. Este artículo explica sus principios, ventajas, materiales, limitaciones y criterios de selección frente al SLM.

news
Diseño de encaje y ensamblaje de piezas impresas en 3D: métodos de ingeniería desde ajustes a presión hasta uniones roscadas
La estabilidad del ensamblaje de productos impresos en 3D con múltiples piezas depende de las restricciones de proceso de clips, ajustes por interferencia y uniones roscadas. Este artículo ofrece parámetros de diseño aplicables, compensación de contracción, ángulos de desmoldeo, selección de insertos y otros métodos de ingeniería, incorporando las características de ensamblaje en la validación de la primera pieza.
news
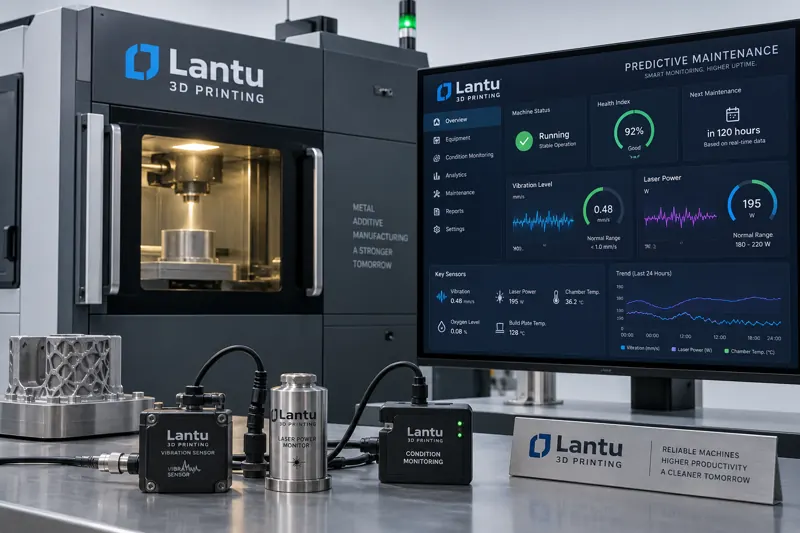
Mantenimiento predictivo de equipos de impresión 3D y gestión de vida útil restante (RUL): del monitoreo de estado a la predicción de vida
Los equipos operan durante largos periodos en entornos de láser, alta temperatura y polvo, con una degradación progresiva y medible. Este artículo establece un mapeo entre modos de fallo, indicadores de monitoreo y umbrales, recopila señales multisource mecánicas, eléctricas, ópticas y de proceso, estima la RUL mediante modelos de degradación y algoritmos basados en datos, y vincula el ciclo de vida de los repuestos para pasar de un mantenimiento basado en calendario a uno basado en condición.

news
Optimización de estrategias de escaneo láser SLM: división en tablero, rotación entre capas y control de tensiones residuales
Con el mismo material y espesor de capa, cambiar únicamente la trayectoria de escaneo puede reducir la deformación de una pieza de pared delgada de 0,8 mm a 0,3 mm. Este artículo analiza los principios geométricos del escaneo por franjas y en tablero, el efecto de desacoplamiento de tensiones de la rotación de 67 grados entre capas, los límites de coincidencia de la ventana de densidad de energía volumétrica, así como los métodos de ingeniería para el precalentamiento de la placa base y la validación del proceso, ofreciendo un sistema aplicable para seleccionar estrategias de escaneo SLM.

news
Eliminación de soportes y limpieza de piezas metálicas impresas en 3D: métodos de ingeniería desde la retirada de polvo hasta la limpieza de canales internos
Las piezas metálicas fabricadas por fabricación aditiva son solo semielaborados al salir de la cámara de construcción: los soportes sin retirar y el polvo no fundido retenido en cavidades internas afectan directamente al ensamblaje, la tasa de fuga y la conformidad de liberación. Este artículo explica de forma sistemática los métodos de eliminación de soportes, la retirada de polvo en canales y cavidades internas, la limpieza ultrasónica y con disolventes en varias etapas, así como la verificación de limpieza mediante conteo de partículas ISO 16232, masa residual y tomografía computarizada industrial.

news
Pulido láser y acabado superficial de piezas metálicas impresas en 3D: de la eliminación de las marcas de capa a las superficies funcionales
Las piezas metálicas fabricadas por fabricación aditiva suelen presentar marcas de capa y polvo adherido, con una rugosidad muy superior a la del mecanizado. Este artículo explica el mecanismo de refundido y nivelación del pulido láser, la ventana de parámetros potencia-velocidad-solapamiento, y lo compara con el arenado, el flujo abrasivo y el pulido químico para facilitar la selección del proceso. También aborda sus ventajas de accesibilidad, puntos clave de implementación y métodos de validación basados en rugosidad y microestructura.

news
Fusión láser de lecho de polvo (LPBF) de metales refractarios W, Mo, Nb y Ta: rutas de proceso para alto punto de fusión, control de oxígeno y supresión de grietas
El wolframio, molibdeno, niobio y tantalio tienen puntos de fusión generalmente superiores a 2000 °C. Son materiales clave para zonas calientes aeroespaciales y aplicaciones industriales de alta temperatura, pero su conformado es extremadamente difícil por su alto punto de fusión, fuerte afinidad por el oxígeno y elevadas tensiones térmicas. Este artículo desglosa las dificultades de impresión de estos cuatro metales refractarios y presenta una ruta integral: control de oxígeno desde el polvo hasta la cámara de fabricación, ventana de proceso con alta densidad de energía y precalentamiento de la base, y métodos para reducir grietas por tensión térmica y fragilización de bordes de grano.
news
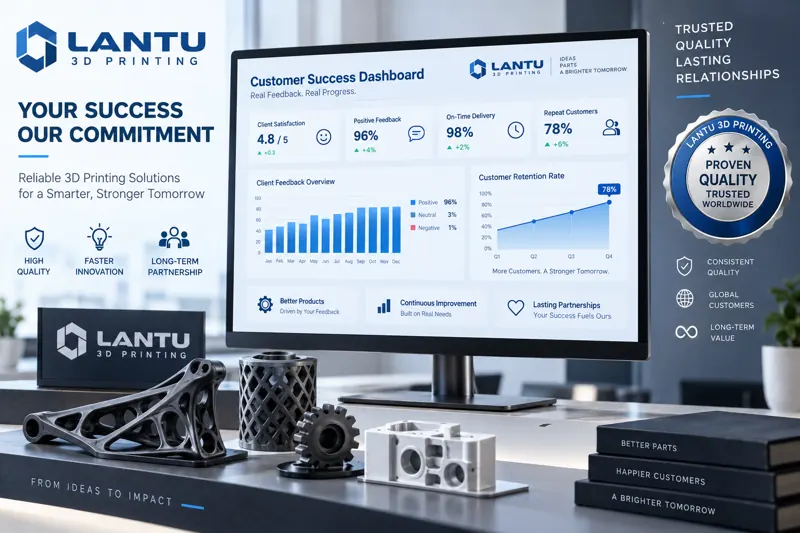
Seguimiento de éxito del cliente y gestión de la satisfacción en servicios de impresión 3D: un ciclo cerrado desde la entrega hasta la cocreación de valor
En su práctica de servicio, lantu3D ha establecido un sistema estructurado de seguimiento del cliente y gestión de la satisfacción, convirtiendo los comentarios dispersos tras la entrega en un activo operativo medible, cerrado y reutilizable. Este artículo desglosa un método operativo directamente aplicable desde tres dimensiones: momento del seguimiento, medición de la satisfacción y mejora en ciclo cerrado.

news
Postprocesado por prensado isostático en caliente (HIP) de piezas metálicas impresas en 3D: del cierre de defectos internos a la mejora de la vida a fatiga
Las piezas metálicas impresas en 3D pueden conservar poros internos, falta de fusión y microgrietas difíciles de eliminar solo mediante la impresión. Este artículo explica los principios del HIP, las ventanas de proceso por material, el diseño de encapsulado y sobrematerial, y cómo validar la densificación con CT industrial y datos de fatiga.
Empiece aquí
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.