
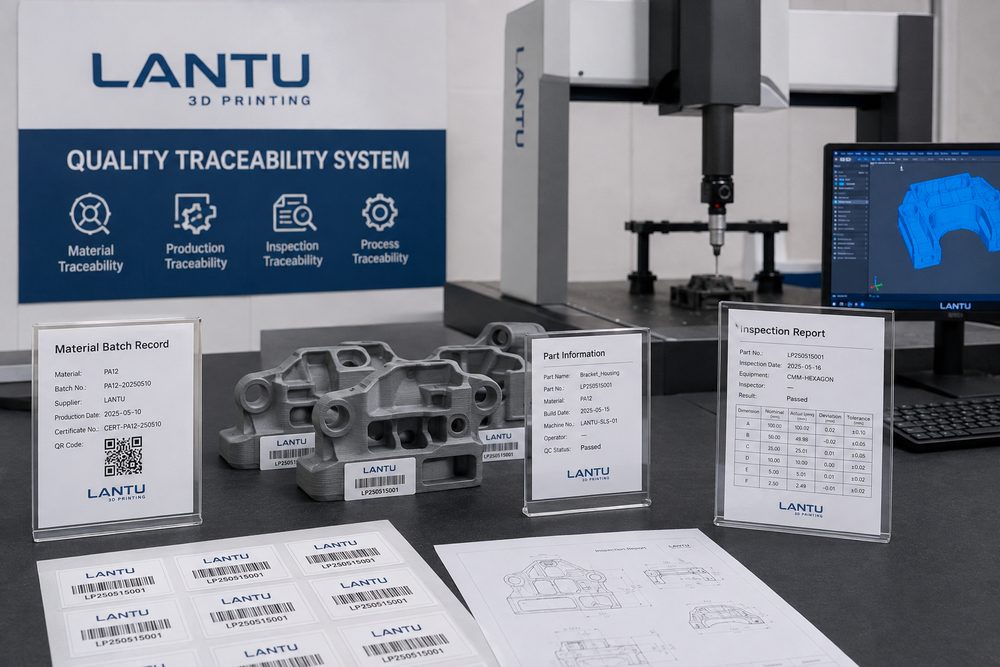
Introducción: la trazabilidad de calidad es la base de la confianza en la entrega de ingeniería
En la fase inicial de prototipado, los clientes suelen prestar más atención a la velocidad y al aspecto visual; pero cuando la impresión 3D entra en la validación funcional, la producción de pequeños lotes o la entrega final, la trazabilidad de calidad se convierte en una capacidad indispensable. El cliente no solo quiere saber si la pieza está terminada, sino también qué material se utilizó, en qué equipo se imprimió, qué parámetros se aplicaron, qué posprocesados se realizaron, cuáles fueron los resultados de inspección y cómo se gestionaron las incidencias. Sin registros de trazabilidad, cuando surge un problema solo se puede recurrir a conjeturas basadas en la experiencia, lo que dificulta localizar la causa con rapidez.
La posición de Blueprint3D no es la de una simple fábrica de impresión, sino la de una plataforma de gestión e implementación del ciclo de vida que va del diseño al producto físico entregado. El valor de la trazabilidad de calidad consiste en conservar la cadena de evidencias de cada pieza, desde el archivo y el material hasta el proceso, la inspección y la logística, haciendo la entrega más transparente y el análisis posterior más eficiente.
I. Objeto de la trazabilidad: rastrear el pedido hasta la pieza, no solo hasta el cliente
La trazabilidad de calidad debería abarcar al menos cuatro niveles: pedido, modelo, lote y pieza individual. El nivel de pedido registra los requisitos del cliente, la fecha de entrega, la versión y los requisitos de calidad; el nivel de modelo registra la versión del archivo, el historial de cambios, las dimensiones clave y las notas de proceso; el nivel de lote registra el lote de material, el equipo, el tiempo de impresión y el posprocesado; y el nivel de pieza individual registra el número de identificación, los resultados de inspección, la posición de embalaje y la información de envío.
En piezas de exhibición o prototipos convencionales, normalmente basta con rastrear hasta el lote; para piezas funcionales, componentes de montaje o piezas de alto valor, se recomienda asignar un número a cada pieza individual. Ese número puede adoptar la forma de código QR, etiqueta o lista de embalaje, sin necesidad de grabarlo directamente en la superficie de la pieza. Lo importante es que, cuando aparezca un problema, pueda verificarse si otras piezas del mismo lote comparten el mismo riesgo.
II. Registro de materiales: el número de lote importa más que el nombre del material
No basta con registrar solo "PA12 nylon" o "resina fotopolimérica". La trazabilidad del material debe incluir proveedor, número de lote, fecha de entrada, fecha de apertura, condiciones de almacenamiento y estado restante. En materiales en polvo, también debe registrarse la proporción entre polvo virgen y polvo reciclado; en resinas, el periodo de uso tras la apertura, la filtración y el riesgo de contaminación. En el caso de polvos metálicos, se requiere un registro aún más estricto del rango de tamaño de partícula, los certificados de composición y el número de reutilizaciones.
Por ejemplo, si una pieza de nylon fabricada por SLS presenta un aumento de fragilidad, sin el lote del polvo ni el registro de la proporción de reciclado es difícil determinar si la causa es un espesor de pared insuficiente, una desviación de temperatura de impresión o un envejecimiento del polvo. Si el registro muestra que ese lote tenía una proporción alta de polvo reciclado y un tiempo de almacenamiento prolongado, el equipo de ingeniería puede acotar rápidamente la causa y ajustar la estrategia de polvo en la siguiente tanda.
III. Parámetros de proceso: registrar las variables clave que permiten reproducir el resultado
Los puntos críticos de trazabilidad varían según el proceso. En SLA deben registrarse el tipo de resina, el espesor de capa, la exposición, la orientación de la pieza, la estrategia de soportes, el tiempo de lavado y los parámetros de curado secundario; en SLS, el lote del polvo, el espesor de capa, la posición en la cámara de construcción, la temperatura de precalentamiento, el tiempo de enfriamiento y el método de limpieza del polvo; en FDM, la temperatura de la boquilla, la temperatura de la base, la altura de capa, la tasa de relleno, la orientación de impresión y el estado de secado del material; en SLM, la potencia del láser, la velocidad de escaneo, el espesor de extendido del polvo, la atmósfera protectora, el tratamiento térmico y los parámetros de electroerosión por hilo.
Los registros de trazabilidad no necesitan copiar todos los parámetros internos de la máquina, pero sí deben conservar las variables clave suficientes para reproducir y explicar el resultado. En pedidos repetidos del mismo modelo, se recomienda consolidar los parámetros maduros en una plantilla de proceso y registrar después solo las diferencias respecto a esa plantilla. Así se reduce la carga documental y, al mismo tiempo, se evita perder conocimiento crítico.
IV. Trazabilidad del posprocesado: muchos problemas de calidad aparecen después de imprimir
No todos los problemas de calidad de la impresión 3D surgen durante la impresión. La retirada de soportes, la limpieza del polvo, el lijado, el granallado, el teñido, la pintura, el recubrimiento, el tratamiento térmico y el montaje de insertos pueden alterar dimensiones, superficie o resistencia. La trazabilidad del posprocesado debe registrar el método de trabajo, los parámetros clave, los consumibles utilizados, el tiempo de tratamiento y cualquier incidencia.
Por ejemplo, si una pieza transparente SLA no se limpia lo suficiente, puede presentar una superficie pegajosa o velada durante el curado posterior; una curva de tratamiento térmico inestable en piezas metálicas puede afectar la liberación de tensiones residuales; y un tiempo excesivo de teñido en nylon puede provocar ligeras variaciones dimensionales. Considerar el posprocesado como una etapa independiente de calidad, y no como un “miscellaneous” posterior a la impresión, es un paso esencial para lograr una entrega estable.
V. Registros de inspección: convertir la conformidad en evidencia verificable
Los registros de inspección deben incluir los elementos inspeccionados, las herramientas, los estándares, los resultados y la decisión de aceptación o rechazo. Entre las herramientas habituales están el calibre, los galgas de agujeros, los calibres de roscas, el comparador de altura, la máquina de medición por coordenadas, el rugosímetro y los útiles de montaje. Las piezas estructurales comunes pueden registrar dimensiones clave y nivel visual; las piezas de alta precisión deben conservar informes de medición; y las piezas funcionales también deben documentar resultados de montaje o pruebas de carga.
Se recomienda establecer una tabla con "valor nominal, límite superior, límite inferior, valor medido y decisión" para las dimensiones clave. Si el diámetro objetivo de un agujero en un lote es de 6,00 mm, con un rango permitido de 5,90 a 6,10 mm, y en una inspección aleatoria de 10 piezas hay 2 con 5,86 mm, no debería liberarse el lote sin más: hay que valorar si requiere mecanizado posterior, reimpresión o aviso al cliente sobre el riesgo. Un registro basado en evidencias hace que las decisiones de calidad sean más transparentes.
VI. Gestión de incidencias: el sistema de trazabilidad debe apoyar las acciones correctivas
La trazabilidad de calidad no existe para asignar culpas después del hecho, sino para corregir con rapidez. El registro de incidencias debe incluir el momento de detección, la etapa en la que se detectó, la cantidad afectada, la contención temporal, el análisis de causa y las medidas preventivas. Las causas habituales pueden dividirse en diseño, material, equipo, parámetros, posprocesado y logística. Cada una debe tener su correspondiente acción correctiva.
Por ejemplo, un cliente puede reclamar que una pieza encaja demasiado ajustada. Tras rastrear el problema, se descubre que los agujeros del lote son sistemáticamente más pequeños y que la orientación de impresión deja marcas claras en el interior del agujero. Las medidas correctivas pueden incluir ajustar la compensación del agujero, cambiar la orientación de impresión, añadir un proceso de taladrado posterior o actualizar la guía de diseño. Si solo se reenvían piezas sin actualizar las reglas, es probable que el mismo error se repita en el siguiente lote.
VII. Evidencias de entrega: el embalaje y la logística también forman parte del cierre de calidad
La trazabilidad de entrega debe registrar el método de embalaje, la lista de cantidades, las fotos, el número de seguimiento y la hora de envío. En piezas susceptibles de deformación, rayado o con requisitos altos de acabado superficial, debe registrarse el material de protección, el sistema de separación y las marcas de orientación. La atribución de responsabilidad en daños de transporte suele depender de las fotos previas al envío y de las pruebas de embalaje.
Los pedidos de pequeño volumen requieren especialmente evidencia de conteo. Se recomienda fotografiar las piezas por número de identificación o por posición en la bandeja antes del embalaje, y señalar en la lista de empaque la cantidad, la versión y cualquier observación especial. Si el cliente detecta piezas faltantes o mezcladas al recibir el pedido, podrá comprobarlo rápidamente con los registros en lugar de volver a contar todo el proyecto.
Conclusión
Un sistema de trazabilidad de calidad para impresión 3D debe abarcar el pedido, el modelo, el material, el proceso, el posprocesado, la inspección, las incidencias y las evidencias de entrega. Su objetivo no es aumentar la carga administrativa, sino hacer que cada entrega tenga evidencias, que cada problema pueda localizarse y que cada revisión posterior se convierta en una mejora. A través de su capacidad de gestión del ciclo de vida, Blueprint3D ayuda a los clientes a transformar acciones de fabricación dispersas en un sistema de entrega de ingeniería trazable, reutilizable y susceptible de mejora continua.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.