
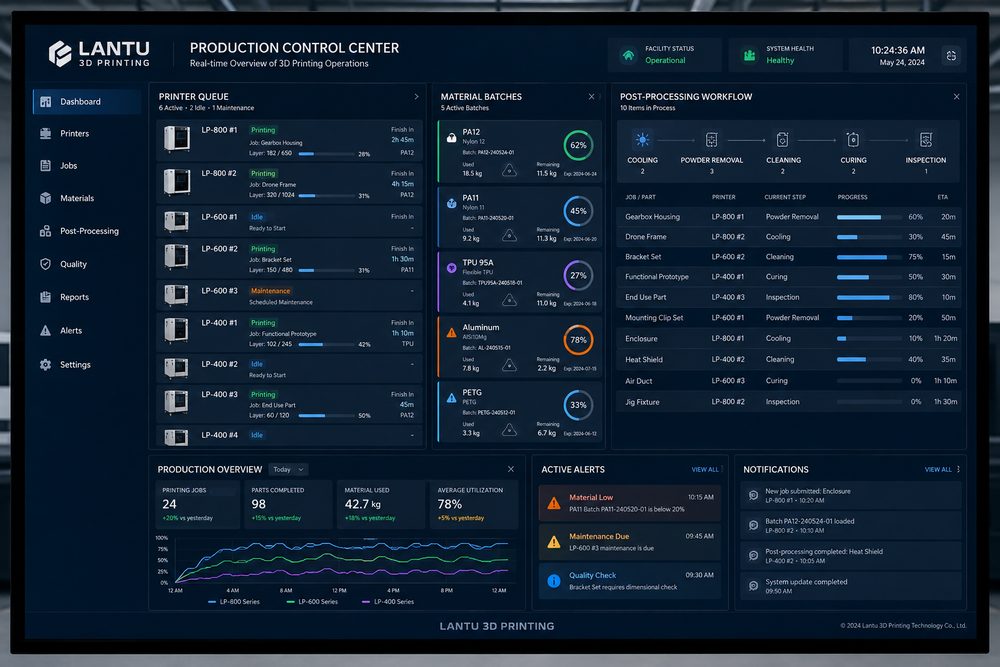
Introducción: el plazo de entrega es el resultado de varios procesos coordinados
En los servicios de impresión 3D, los clientes suelen pensar que el plazo de entrega equivale al tiempo de impresión de la máquina. Sin embargo, el ciclo real de entrega también incluye la revisión de archivos, la confirmación del presupuesto, la preparación de materiales, el anidado y laminado, la impresión, el enfriamiento o curado, la retirada de polvo o soportes, el acabado superficial, la inspección dimensional, el embalaje y el envío. Si cualquiera de estos pasos no se programa con claridad, un trabajo que podía completarse en 24 horas puede convertirse en una espera de tres a cinco días. lantu3D, como plataforma de realización de todo el ciclo desde el diseño hasta la entrega física, pone el foco en la coordinación entre equipos, materiales, posprocesado y control de calidad, y no solo en la velocidad de una máquina concreta.
1. Identificar primero los verdaderos cuellos de botella, no aumentar máquinas a ciegas
El primer paso de la programación de producción es medir la carga de cada proceso. Los pedidos FDM y SLA suelen estar limitados por el tiempo de impresión, mientras que los pedidos SLS de nylon pueden verse condicionados por el enfriamiento, la eliminación de polvo y los lotes de teñido. La impresión metálica, por su parte, puede quedar retenida por la cola de tratamiento térmico, corte por hilo y mecanizado superficial. Se recomienda desglosar cada pedido en tiempos estándar: revisión de archivos de 0,5 a 2 horas, laminado y anidado de 0,5 horas, impresión de 4 a 36 horas, enfriamiento o curado de 2 a 12 horas, posprocesado de 1 a 24 horas e inspección final de 0,5 a 2 horas. Solo con una visión real de la estructura de tiempos se puede determinar si el cuello de botella está en los equipos, el personal o los procesos subcontratados.
2. Agrupar por material y proceso para mejorar la utilización de los equipos
La ventaja de la impresión 3D es que no requiere moldes, pero eso no significa que cada pedido deba ejecutarse de forma independiente. Las piezas SLS PA12, MJF de nylon y resina para lotes se prestan a la consolidación por material, color, grosor de capa y fecha de entrega. Al agrupar, conviene fijar un límite temporal, por ejemplo, consolidar solo los pedidos confirmados dentro de las próximas 24 horas para un mismo lote de polvo, y evitar sacrificar la entrega esperando más piezas. En piezas de resina también hay que tener en cuenta el cambio de cubeta y el tiempo de limpieza entre materiales: resina transparente, resina de alta temperatura y resina flexible no deberían mezclarse con frecuencia, porque aumenta el riesgo de contaminación y retrabajo.
3. Establecer prioridades dinámicas para controlar el coste de las urgencias
Las inserciones urgentes son una de las perturbaciones más frecuentes en la programación de producción. Se recomienda clasificar la prioridad de los pedidos según cinco dimensiones: compromiso de entrega, nivel del cliente, riesgo del proceso, complejidad del posprocesado y urgencia logística, en lugar de fijarse solo en quién presiona más. Antes de aceptar una urgencia, hay que evaluar su impacto: si interrumpe un lote en curso, si genera desperdicio de material, si ocupa la ventana de posprocesado o si afecta a otros pedidos ya comprometidos. Cuando un proyecto realmente deba adelantarse, conviene registrar el motivo y los pedidos afectados, y actualizar en el tablero la nueva fecha estimada de finalización. Un mecanismo de cambios transparente protege mejor la estabilidad de entrega que los ajustes verbales de última hora.
4. Programar con antelación el posprocesado y el control de calidad
Muchos retrasos se producen después de terminar la impresión. Las piezas de resina requieren lavado, curado secundario, retirada de soportes, lijado y pintura; las piezas de nylon necesitan enfriamiento, retirada, eliminación de polvo, granallado, teñido y secado; las piezas metálicas pueden requerir tratamiento térmico, retirada de soportes, mecanizado y acabado superficial. Si estos pasos solo se programan cuando la impresión ya ha terminado, se crea un nuevo cuello de botella. Una mejor estrategia consiste en generar la orden de posprocesado al mismo tiempo que el laminado y anidado, reservando con antelación la ventana de personal y equipos. En pedidos críticos, se puede avisar al puesto de posprocesado dos horas antes de que termine la impresión para preparar utillajes, consumibles y herramientas de inspección.
5. Revisar los desvíos con datos para seguir afinando las reglas de programación
Cada semana conviene comparar la fecha planificada con la real y analizar si la desviación se debió a cambios repetidos en el archivo, fallos del equipo, falta de material, retrabajos de posprocesado, espera en inspección o retrasos logísticos. Se recomienda registrar indicadores como tasa de entregas a tiempo, utilización de equipos, tiempo medio de cola, tasa de retrabajo y porcentaje de pedidos urgentes. Si la utilización de los equipos es baja pero las entregas siguen retrasándose, el cuello de botella probablemente esté en la revisión inicial o en el posprocesado. Si la tasa de retrabajo supera el 5 %, hay que volver a la revisión de diseño y al control de parámetros del proceso. El sistema de programación debe ajustar los márgenes de seguridad a partir de los datos, no solo por intuición.
Conclusión: una buena programación hace que la entrega sea predecible
El objetivo de la programación de producción en impresión 3D no es llenar al máximo cada máquina, sino crear un ritmo estable entre materiales, equipos, personal, posprocesado y control de calidad. Con identificación de cuellos de botella, consolidación por material, prioridades dinámicas, programación anticipada del posprocesado y revisión basada en datos, las empresas pueden reducir las esperas y el caos provocado por las urgencias, ofreciendo a los clientes compromisos de entrega más precisos y resultados físicos más fiables.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.