
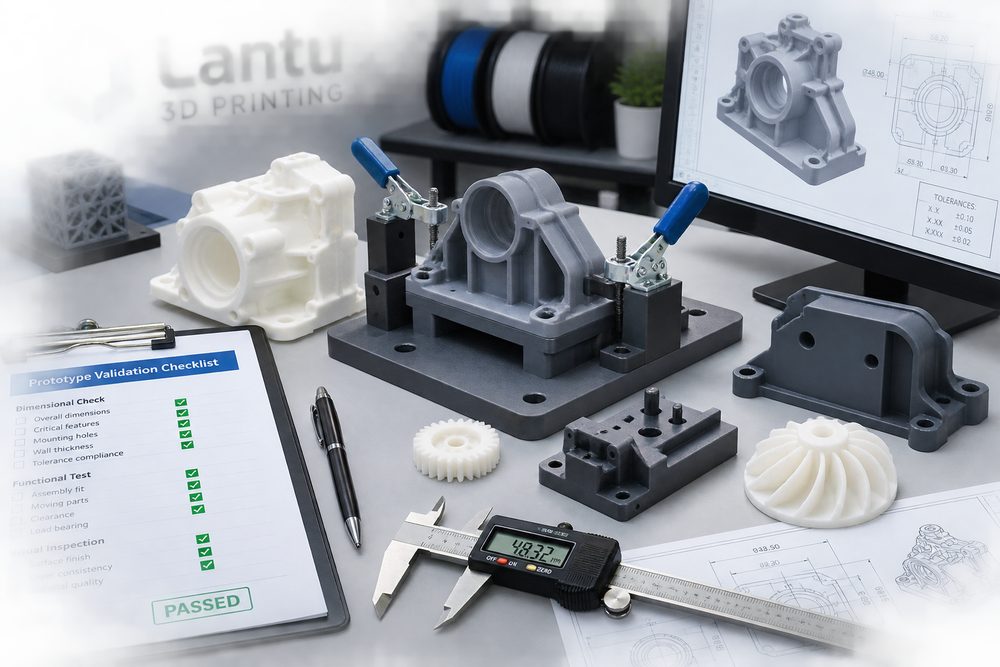
Introducción: la validación de muestras determina el riesgo de la producción posterior
El valor de un prototipo impreso en 3D no es solo permitir ver la forma rápidamente, sino detectar problemas de diseño antes de invertir en moldes, mecanizado CNC en serie o producción de lotes pequeños. En muchos proyectos, la fase de muestras se limita a comprobar el aspecto y se dejan de lado la cadena de cotas, las holguras de montaje, la trayectoria de carga y el entorno de uso. Como resultado, más adelante aparecen problemas como pestañas que se rompen con facilidad, orificios desalineados, insertos roscados flojos o deformaciones por calor. En lantu3D, la validación de muestras se entiende como un filtro de riesgos entre el plano de diseño y la entrega física, con un proceso estandarizado que ayuda a los equipos de I+D a reducir iteraciones innecesarias.
1. Preparación previa a la validación: definir qué debe responder la muestra
La validación debe empezar por establecer objetivos, no por imprimir y juzgar a simple vista. Las muestras de aspecto sirven principalmente para verificar proporciones, superficies curvas, color y ergonomía; las muestras estructurales se centran en el espesor de pared, nervaduras, pestañas, columnas para tornillos y secuencia de montaje; las muestras funcionales, por su parte, deben soportar cargas, temperatura, fricción o contacto con líquidos. Cada objetivo requiere materiales y procesos distintos: SLA es ideal para validar detalles visuales, SLS PA12 es adecuado para comprobar resistencia y montaje, MJF ofrece piezas funcionales más homogéneas en lotes pequeños y SLM metálico sirve para validar piezas calientes, utillajes o estructuras de alta resistencia.
2. Inspección dimensional: crear una lista de cotas críticas
No es necesario medir todas las dimensiones; hay que identificar las que afectan a la función. La lista habitual incluye distancia entre orificios de montaje, diámetro de alojamientos para ejes, espesor de pestañas, superficies de posicionamiento, ancho de ranuras de sellado, diámetro interior de columnas para tornillos y la envolvente general de la pieza. En prototipos convencionales puede usarse un calibre para comprobar tolerancias del orden de ±0,10-0,30 mm; en estructuras de alta precisión conviene añadir una máquina de medición por coordenadas o una comparación mediante escaneo 3D. El registro debería incluir valor de diseño, valor real, desviación, herramienta de medición, foto del punto medido y conclusión. Si la desviación presenta una tendencia direccional, hay que revisar la orientación de impresión, las superficies con soporte, la contracción del material y la cantidad de material retirada en el posprocesado.
3. Validación de ensamblaje: pasar de pieza correcta a sistema correcto
Muchas piezas cumplen por separado, pero fallan al integrarse en el equipo completo debido a la acumulación de tolerancias y a una secuencia de montaje no validada. Las pruebas de ensamblaje deben registrar la fuerza de inserción, la profundidad de atornillado, las holguras, los puntos de interferencia y el número de ciclos de desmontaje. En estructuras de pestañas, puede realizarse entre 10 y 30 ciclos de montaje/desmontaje para observar blanqueamiento, grietas y recuperación elástica; en columnas para tornillos, conviene comprobar si las tuercas insertadas por calor quedan concéntricas; en guías deslizantes o bisagras, se debe revisar la resistencia al movimiento y el polvo por desgaste. Si es necesario, marque sobre la muestra las zonas de interferencia y vuelva al CAD para ajustar chaflanes, espacios libres o tolerancias.
4. Pruebas funcionales: validar con condiciones cercanas al uso real
La validación funcional debe simular condiciones reales, no limitarse a dejar la pieza en reposo. Las piezas portantes pueden someterse a una prueba breve con 1,5 veces la carga de trabajo y observar grietas o deformación permanente; las piezas para exterior deben evaluarse frente a radiación UV, humedad y ciclos de temperatura; los componentes relacionados con fluidos deben comprobar fugas, presión y zonas muertas difíciles de limpiar. En materiales de resina también hay que considerar la fragilización a largo plazo y la deformación térmica; las resinas fotosensibles convencionales no deberían sustituir directamente a plásticos de ingeniería en piezas de uso duradero. Si la muestra solo sirve como validación conceptual, el informe debe dejar clara la relación de sustitución del material para evitar confundir una pieza temporal con la solución final de producción.
5. Ciclo de corrección: hacer que cada prototipo deje conocimiento reutilizable
Tras la validación, debe elaborarse una lista de incidencias clasificada por gravedad: los problemas que afectan a la seguridad y a la función requieren una nueva versión; los que afectan a la eficiencia de montaje conviene optimizarlos; y los que solo impactan en la apariencia pueden resolverse según el coste. Cada incidencia debe vincularse con la posición en el CAD, el análisis de la causa, la propuesta de cambio y las pruebas de verificación posteriores. Por ejemplo, un orificio demasiado pequeño puede deberse a la contracción de impresión, al recubrimiento del posprocesado o a una tolerancia de diseño insuficiente; la solución podría ser aumentar el diámetro en 0,2 mm, cambiar la orientación de impresión o pasar a mecanizado posterior. Solo cuando los problemas se cierran y se documentan, la siguiente generación de producto puede avanzar con menos rodeos.
Conclusión: la validación de muestras es una decisión de ingeniería, no un trámite
Un buen proceso de validación de muestras debe cubrir la definición de objetivos, las cotas críticas, las relaciones de ensamblaje, las condiciones funcionales y el ciclo de corrección. Con datos cuantitativos, evidencia fotográfica y control de versiones, los prototipos impresos en 3D pueden ayudar al equipo a tomar decisiones tempranas sobre materiales, estructura y proceso, reduciendo costes y riesgos de entrega en la fase de producción en serie.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.