
No model yet, material choice and wall thickness are explained from a practical angle.
Wissenszentrum
Blueprint News
lantu3D prüft vor dem Angebot Wandstärke, Struktur, Material, Verfahren, Menge und Finish.
01Guides
02Materialien
03Kundensicht
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
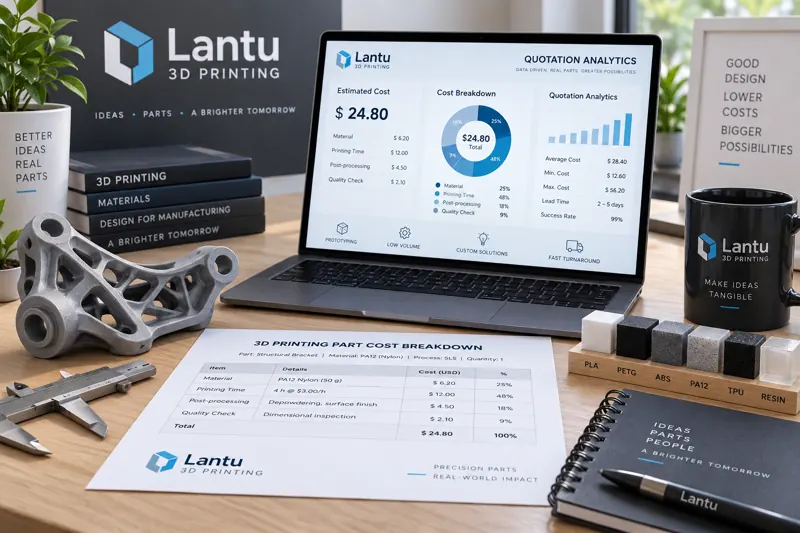
Kostenkalkulation für 3D-Druck-Angebote: Preisaufbau von Geometrie über Material bis Nachbearbeitung
Warum können Angebote für 3D-gedruckte Teile gleicher Größe um ein Mehrfaches voneinander abweichen? Dieser Beitrag analysiert die Kostenlogik ausgehend von den Grundprinzipien und erklärt die vier zentralen Preisfaktoren: Geometrie, Materialqualität, Maschinenbelegung und Nachbearbeitung. So verstehen Einkäufer die Plausibilität von Stückpreisen, während Konstrukteure frühzeitig Kostensenkungspotenziale erkennen.

news
Management der ausgelagerten 3D-Druck-Fertigung: Qualitätskreislauf von der Lieferantenzulassung bis zur Prozessauslagerung
Outsourcing ist der Schlüssel, um fremde Kapazitäten in kontrollierbare Leistungsfähigkeit zu verwandeln. Dieser Artikel beschreibt eine Fünf-Schritte-Methode mit Lieferantenzulassung, standardisiertem Technikpaket, Erstteil- und Chargenabnahme, Rückstellmustern und Rückverfolgbarkeit sowie Abweichungs-Closed-Loop – für den gesamten Prozess von der Vergabe bis zur Abnahme.

news
Gleit-/Abrasivströmungsbearbeitung und Fluidpolieren von 3D-gedruckten Teilen: Verfahrenswahl für die Oberflächenveredelung komplexer Innenkanäle
Strahlen und manuelles Polieren erreichen geschlossene Innenkanäle von 3D-gedruckten Bauteilen nicht. Dieser Artikel erläutert die Prinzipien und Grenzen von Abrasive Flow Machining (AFM), elektrochemischem Polieren und magnetischem Polieren, zentrale Prozessparameter sowie Methoden zur Rauheitskontrolle. Zudem werden Prüf- und Auswahlempfehlungen für typische Anwendungen wie konturnahe Kühlkerne und hydraulische Verteilerblöcke gegeben.

news
Digital-Twin-gesteuerte intelligente 3D-Druck-Produktionslinie: von der Anlagenüberwachung bis zur geschlossenen Prozessoptimierung
Der digitale Zwilling verleiht 3D-Druck-Produktionslinien Echtzeit-Transparenz und macht Prozessvariablen wie Schmelzbadtemperatur, Galvanometerspur und Sauerstoffgehalt zu überwachbaren und optimierbaren Datenströmen. Dieser Artikel erklärt systematisch, wie der digitale Zwilling die additive Fertigung von erfahrungsbasierter zu datengetriebener Produktion führt.

news
Leichtbau-Design von 3D-gedruckten Gitter- und Wabenstrukturen: Ein ingenieurtechnischer Ansatz von der relativen Dichte bis zur Auswahl der Einheitszelle
Wenn Gewichtsreduzierung zu einer harten strukturellen Vorgabe wird, rücken Gitter- und Wabenstrukturen wieder in den Fokus der Konstruktion. Dieser Artikel nimmt die relative Dichte als zentrale Variable und erläutert systematisch das mechanische Wesen von Gitter-/Wabenstrukturen, die Auswahl der Einheitszelle, Stabdurchmesser und Zellparameter, fertigungstechnische Randbedingungen der additiven Fertigung sowie Methoden zur Qualitätsverifizierung.

news
Optimierung von Bauteilausrichtung und Bauorientierung im 3D-Druck: Designentscheidungen von Anisotropie bis Gesamtkosten
Schon eine geänderte Ausrichtung desselben Modells kann Festigkeit, Genauigkeit, Stützstrukturen und Kosten deutlich beeinflussen. Dieser Artikel zeigt anhand von Anisotropie, Entfernbarkeit von Supports, Maßgenauigkeit und Gesamtkosten praxisnahe Methoden zur Optimierung von Druckrichtung und Platzierung.

news
Additive Fertigung großer Metallbauteile mittels Laserauftragsschweißen und gerichteter Energieabscheidung (DED/WAAM)
Wenn Bauteilgröße oder -gewicht die Baugrenzen von Pulverbettanlagen überschreiten, ergänzen gerichtete Energieabscheidung (DED) und Wire Arc Additive Manufacturing (WAAM) Anwendungen für große Bauteile und hochwertige Reparaturen durch hohe Auftragsraten, Reparierbarkeit und gradierte Werkstoffbildung. Dieser Artikel erläutert Verfahrensprinzipien, Schlüsselparameter, Qualitätsfenster und typische Anwendungen.

news
Hybride additive-subtraktive Fertigung: Prozessverknüpfung und Präzisionskontrolle bei 3D-Druck und CNC
Additive Fertigung allein erreicht oft nicht die nötige Präzision, während reine Zerspanung innere Hohlräume nicht bearbeiten kann. Die hybride additive-subtraktive Fertigung nutzt additive Verfahren für die endkonturnahe Formgebung und CNC für die präzise Endbearbeitung. Dieser Artikel erklärt vier zentrale Kontrollpunkte: einheitliche Bezugssysteme, Aufmaßverteilung, Spannungsabbau und In-Prozess-Messung.

news
Laser-Pulverbettfusion von Titanaluminid-(TiAl)-Intermetallverbindungen: Additive Fertigungsroute für leichte Hochtemperaturbauteile in der Luftfahrt
γ-TiAl-Intermetallverbindungen besitzen eine Dichte von nur 3,9–4,2 g/cm³, also etwa die Hälfte von Nickelbasis-Superlegierungen, können jedoch dauerhaft bei 700–800 °C eingesetzt werden. Damit eignen sie sich ideal für leichte Hochtemperatur-Strukturbauteile wie Niederdruckturbinenschaufeln in Flugtriebwerken. Aufgrund der hohen intrinsischen Sprödigkeit, Oxidationsneigung und schwierigen konventionellen Bearbeitbarkeit von TiAl bietet die Laser-Pulverbettfusion (LPBF) einen vielversprechenden Fertigungsweg. Der Artikel erläutert die zentralen Herausforderungen, Prozessfenster im Leistungsbereich von 150–350 W, die Kontrolle inerter Atmosphären unter 500 ppm sowie Gefügeoptimierung durch heißisostatisches Pressen und Wärmebehandlung.

news
Wartung von Nachbearbeitungsanlagen im 3D-Druck und Erhalt der Präzision: Prüf- und Kalibrierverfahren für Strahlanlagen, Glühöfen und Prüfvorrichtungen
Die Nachbearbeitung entscheidet maßgeblich über Endgenauigkeit und Oberflächenqualität von 3D-gedruckten Bauteilen, wird in Wartungssystemen jedoch häufig vernachlässigt. Dieser Artikel beschreibt Prüfintervalle, Kalibriermethoden und Wartungsdokumentation für Reinigungs-, Strahl-, Wärmebehandlungs- und Prüfmittel – von Druckverlusten beim Strahlen über fehlerhafte Temperaturregelung in Glühöfen bis hin zu verschlissenen Prüfvorrichtungen.

news
Toleranzdesign und Passungen für 3D-Druckteile: Ingenieurmethoden von der Schrumpfungskompensation bis zur Maßkettenkontrolle
Bei Serienlieferungen entstehen rund 30 % der Nacharbeiten an Baugruppen nicht durch Druckfehler, sondern durch Toleranzdesign: Einzelteile sind maßhaltig, klemmen jedoch in der Montage. Die Ursachen sind fehlende Schrumpfungskompensation und unkontrollierte Maßketten. Dieser Artikel zeigt Kompensationsfaktoren nach Material und Anisotropie, die RSS-Methode zur Maßkettenverteilung sowie die CMM-Erstmusterprüfung als geschlossenen Regelkreis.

news
3D-Druck-Prozesssimulation und Formvorhersage: Verformung, Risse und Stützrisiken vor dem Druck berechnen
Warum gelingt ein Bauteil mit denselben Parametern auf Anhieb, während ein anderes sich verzieht oder reißt? Die Ursache liegt oft vor dem Druck. Dieser Artikel erklärt systematisch, wie 3D-Druck-Prozesssimulationen – thermomechanische Kopplung, Verformungsvorhersage, Stützstrukturoptimierung und Eigenspannungsanalyse – Fertigungsrisiken vorab quantifizieren. Behandelt werden SLM-Metall, SLS-Nylon und SLA-Photopolymerisation sowie eine praxisnahe Simulations- und Messdaten-Schleife.
Hier starten
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.