
No model yet, material choice and wall thickness are explained from a practical angle.
Wissenszentrum
Blueprint News
lantu3D prüft vor dem Angebot Wandstärke, Struktur, Material, Verfahren, Menge und Finish.
01Guides
02Materialien
03Kundensicht
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
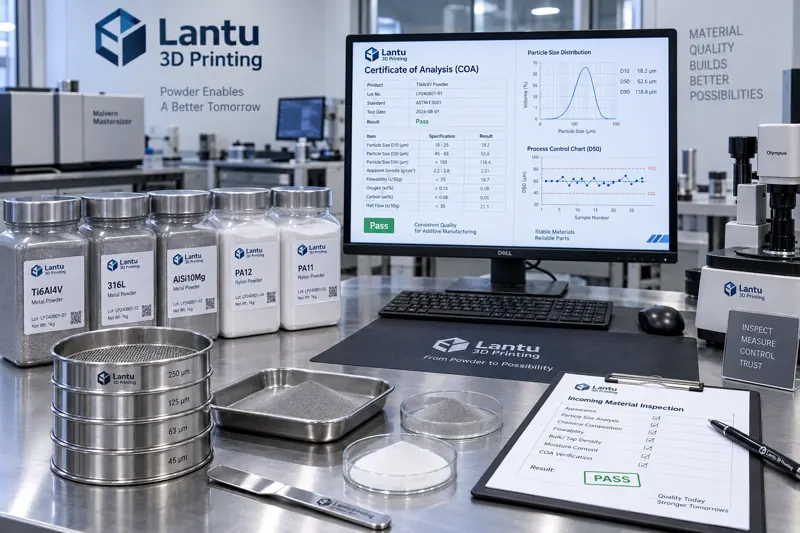
Qualitätskontrolle von Zuliefermaterialien und Chargenkonsistenz von 3D-Druckpulvern: geschlossener Regelkreis von der Wareneingangsprüfung bis zur Prozessstabilität
Die Chargenstabilität von 3D-gedruckten Bauteilen wird oft bereits in dem Moment bestimmt, in dem das Pulver im Werk eintrifft. Dieser Artikel betrachtet aus technischer Sicht die Qualitätskontrolle von Zuliefermaterialien, analysiert Wareneingangsprüfungen für Metall- und Nylonpulver, Methoden zur Bewertung der Chargenkonsistenz, die Auswirkungen von Materialschwankungen auf SLM-/SLS-Prozesse und Endleistungen und stellt einen praxistauglichen Freigabe- und Rückverfolgungskreislauf vor.
news
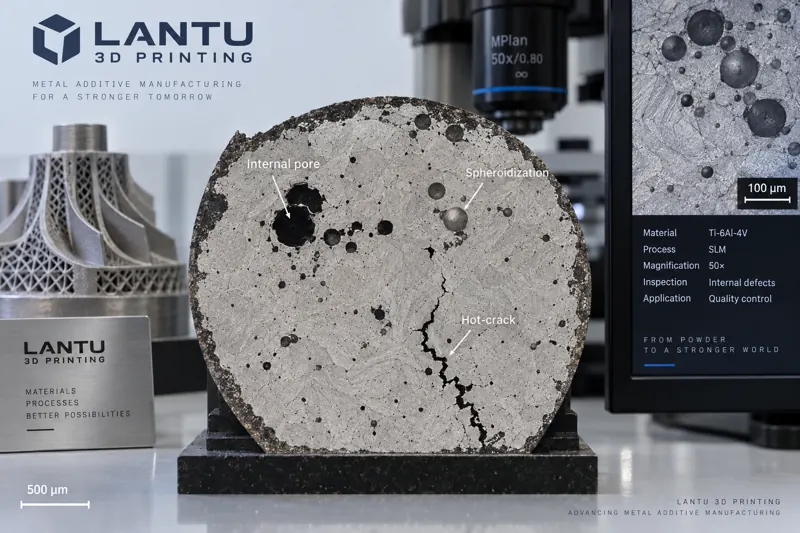
Analyse von Formfehlern im Metall-3D-Druck: Ursachen und prozesstechnische Unterdrückung von Kugelbildung, Poren, Heißrissen und Verzug
Kugelbildung, Poren, Heißrisse und Verzug gehören in der additiven Metallfertigung zu den zentralen Defekten, die Ausbeute und Lieferzeiten beeinflussen. Dieser Artikel analysiert die Entstehungsmechanismen dieser vier Defektarten, nennt praxisnahe Prozessparameter wie Energiedichte, Überlappungsrate, Vorwärmung der Bauplatte, Scanstrategie und Spannungsarmglühen und entwickelt einen geschlossenen Regelkreis aus CT-Prüfung und Cpk-Kontrolle für die Defektanalyse.
news
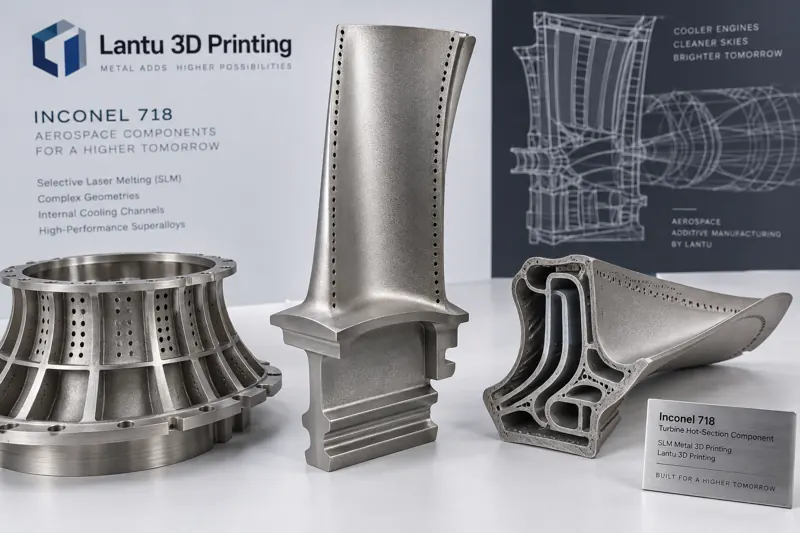
SLM-Prozessoptimierung für die Nickelbasis-Superlegierung Inconel 718: Additive Fertigungsroute für Heißteilkomponenten von Flugtriebwerken
Inconel 718 (GH4169) ist die am weitesten verbreitete Nickelbasis-Superlegierung. Dank ihrer hohen Festigkeit und Kriechbeständigkeit bei 650 °C wird sie seit Langem in Brennkammern, Turbinenscheiben und Rohrleitungen von Flugtriebwerken eingesetzt. Bei herkömmlichem Schmieden mit anschließender spanender Bearbeitung liegt die Materialabtragsrate jedoch bei über 80 %, und die Lieferzeiten sind lang. Dieser Artikel beschreibt systematisch den Weg zur industriellen Umsetzung des SLM-Prozesses für Inconel 718 aus fünf Perspektiven: Pulvereigenschaften, Laserparameterfenster, Kontrolle von Heißrissen und Eigenspannungen, Nachbehandlung sowie Qualitätsqualifizierung.
news
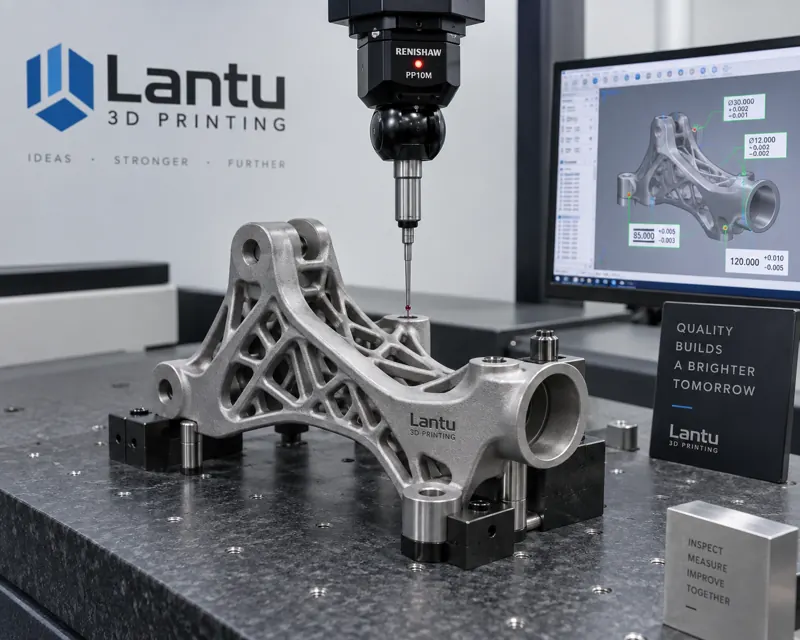
Erstmusterprüfung (FAI) und Prozessfähigkeitsnachweis im 3D-Druck: Qualitätsfreigabe von Kleinserien bis zur Serienproduktion
In der Vergangenheit wurden Kleinserien im 3D-Druck häufig nach dem Prinzip „gedruckt und ausgeliefert“ behandelt. Eine systematische Erstmusterfreigabe fehlte, was in der Serienphase oft zu Maßdrift, schwankender Festigkeit und fehlender Rückverfolgbarkeit führte. Die Erstmusterprüfung (FAI) übernimmt das Quality-Gate-Prinzip aus der Luft- und Raumfahrt sowie der Automobilindustrie. Durch die geschlossene Verifizierung von Maßen, Material und Prozessparametern am Erstmuster werden Unsicherheiten vor der Serienfertigung abgefangen. Dieser Artikel erläutert systematisch den Umfang der FAI, Bewertungskriterien, die Absicherung durch CPK/PPK-Prozessfähigkeit sowie den dreistufigen Freigabeprozess vom Erstmuster bis zur Serie und den zugehörigen Datenkreislauf.
news
Trends in der 3D-Druckbranche: Vom Prototyping zum Industrialisierungspunkt der Serienproduktion
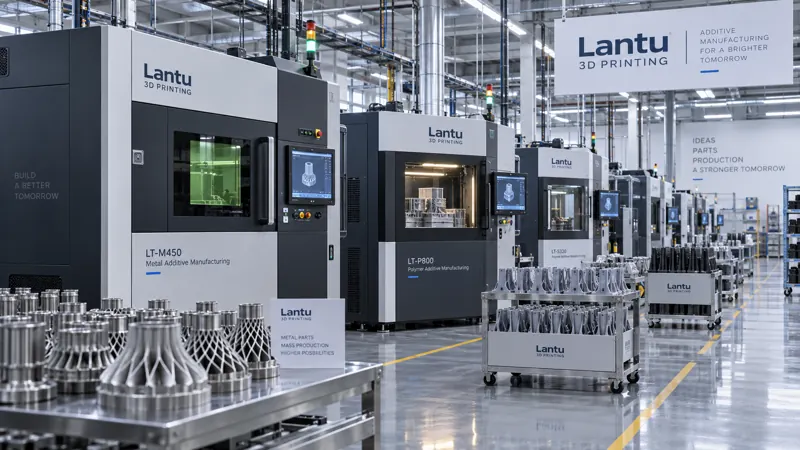
In den vergangenen zehn Jahren blieb der 3D-Druck lange auf die Phase des Prototypings beschränkt. Doch im Zyklus 2024–2026 überschreitet die Branche einen Industrialisierungspunkt: Technologie- und Kostenkurven sinken weiter, und die Stückwirtschaftlichkeit in kleinen und mittleren Serien beginnt, traditionelle Verfahren zu übertreffen. Dieser Artikel analysiert die Bedeutung und Umsetzungspfade dieses Wendepunkts aus vier Dimensionen: technologische Reife, Kostenstruktur, Materialspektrum und industrielles Ökosystem.
news
Kontrolle von Eigenspannungen und Optimierung des Glühprozesses beim SLM-Metall-3D-Druck: Engineering-Ansätze von Schichtspannungen bis Maßstabilität
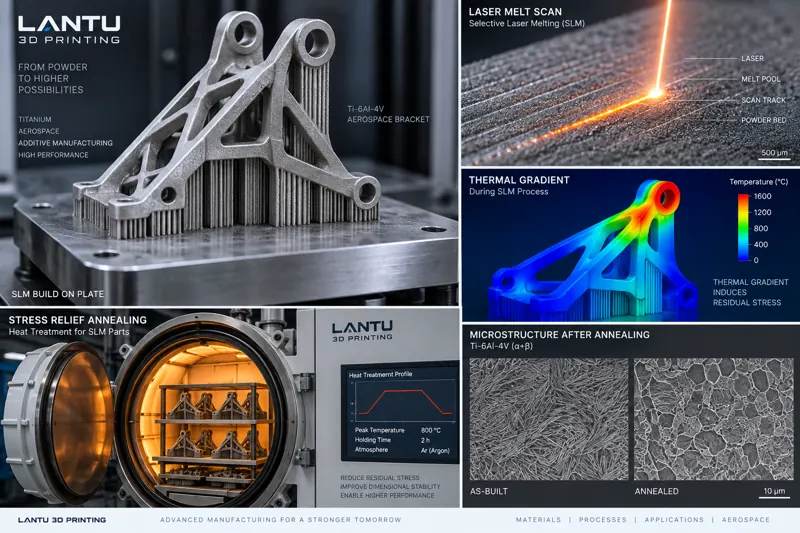
Beim SLM-Metall-3D-Druck führen schnelle Schmelz- und Erstarrungsvorgänge sowie extreme Temperaturgradienten zu Eigenspannungen im Bauteil. Die Folgen sind Verzug, Rissbildung und Maßabweichungen. Dieser Beitrag erläutert die Ursachen von Spannungen und zeigt vier zentrale Maßnahmen zur Spannungsreduzierung: Prozessparameter, Bauplattenvorwärmung, Scanstrategie und Stützstrukturen. Zudem werden Prozessfenster und Auswahlkriterien für Spannungsarmglühen, heißisostatisches Pressen (HIP) und Auslagern vorgestellt.
news
Abteilungsübergreifende Zusammenarbeit im 3D-Druck: Kooperative Arbeitsmethoden von der Anforderungsabstimmung bis zum geschlossenen Lieferkreislauf
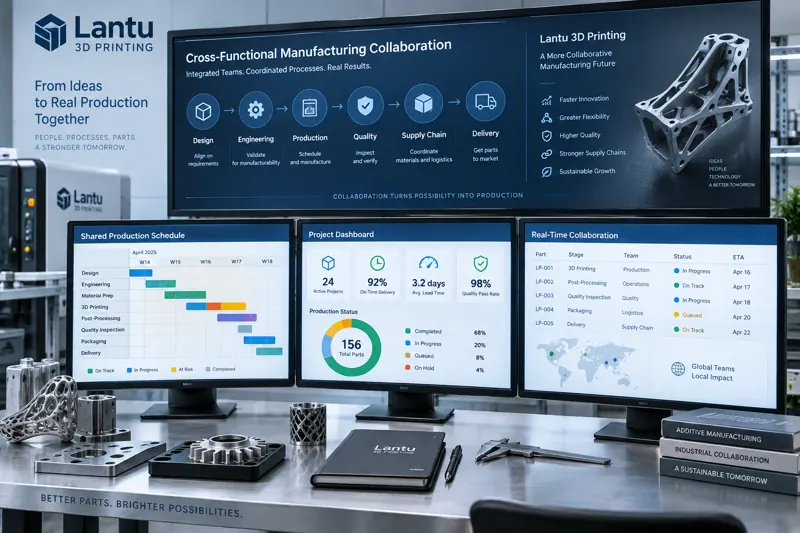
Im 3D-Druckgeschäft mit hoher Variantenvielfalt und kleinen Losgrößen durchläuft ein Bauteil vom Kundenwunsch bis zur Lieferung mehrere Abteilungen wie Vertrieb, Design, Verfahrenstechnik, Produktion, Qualität und Logistik. Dieser Artikel erläutert eine Methode der abteilungsübergreifenden Zusammenarbeit von der Anforderungsabstimmung bis zum geschlossenen Lieferkreislauf: vage Anforderungen werden in fertigungsfähige Kennzahlen übersetzt, die Herstellbarkeitsprüfung wird vorverlagert, um Nacharbeit zu vermeiden, gemeinsame Kanban-Transparenz reduziert Informationsfehler, und ein Review-Kreislauf verhindert Wiederholungsprobleme.
news
Grüne Fertigung im 3D-Druck: Umsetzungswege für Pulverrecycling, Energieoptimierung und CO₂-Fußabdruck-Bilanzierung
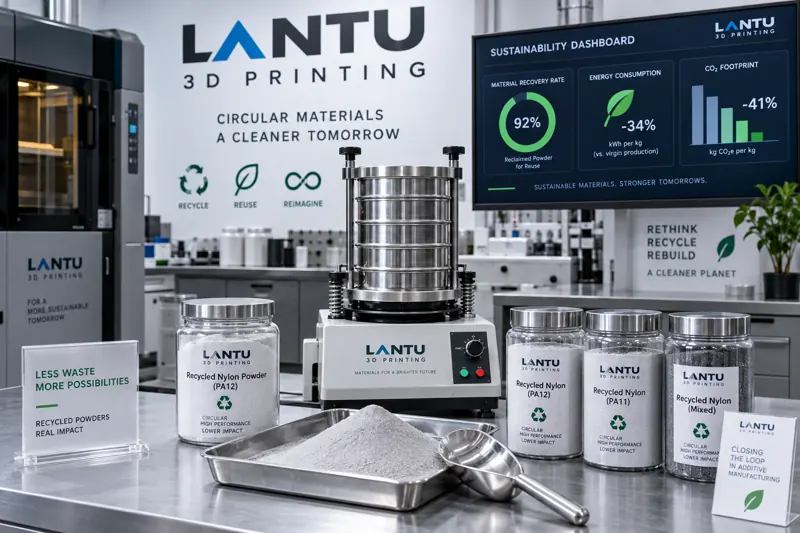
Die grüne Transformation der Fertigungsindustrie entwickelt sich von einem Schlagwort zu messbaren Kennzahlen. Dieser Artikel analysiert systematisch die praktische Umsetzung grüner Fertigung im 3D-Druck: vom geschlossenen Pulverrecycling auf Materialseite über Energieverbrauchsstrukturen und Standby-Optimierung auf Anlagenseite, Near-Net-Shape-Fertigung und Stützstrukturminimierung auf Prozessseite bis hin zur CO₂-Fußabdruck-Bilanzierung und zum Kundennutzen. Zudem werden quantifizierbare Managementkennzahlen und eine sinnvolle Umsetzungsreihenfolge vorgestellt.
news
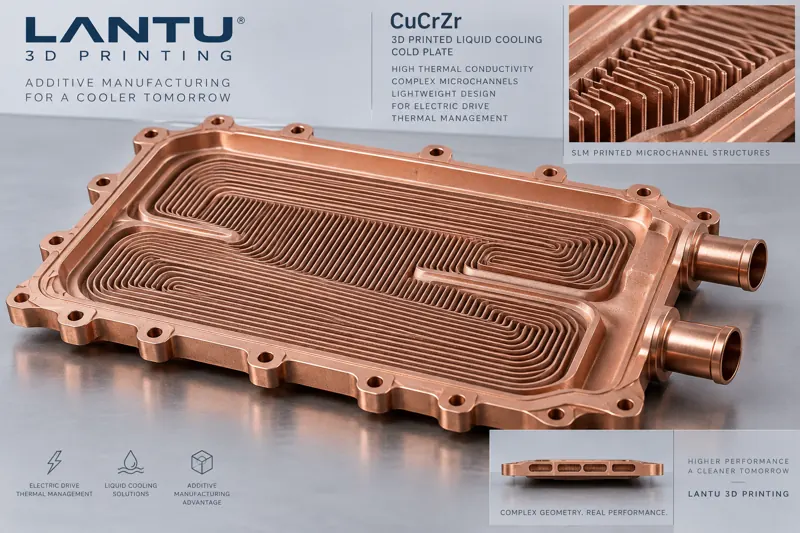
Anwendung des 3D-Drucks von Kupferlegierungen im Thermomanagement elektrischer Antriebe: von der Materialauswahl bis zu Kanälen und Grenzflächenprozessen
Die Leistungsdichte elektrischer Antriebseinheiten steigt kontinuierlich, und die Wärmeübertragungsfähigkeit herkömmlicher Kupferkühlplatten mit geraden Nuten nähert sich ihrer Grenze. Dieser Artikel erläutert systematisch den Einsatzpfad des 3D-Drucks von Kupferlegierungen im Thermomanagement elektrischer Antriebe: Er vergleicht die Kompromisse zwischen Wärmeleitfähigkeit und Festigkeit von CuCrZr, reinem Kupfer und Aluminium, analysiert die wichtigsten Auslegungspunkte konturnaher Kanäle und Mikrokanäle, beschreibt Prozessfenster und Dichtekontrolle beim SLM-Verfahren und fokussiert auf entscheidende Lieferaspekte wie thermischen Grenzflächenwiderstand, Pulverentfernung und Reinigung sowie Dichtheitsprüfung, um den technischen Nutzen zu quantifizieren.
news
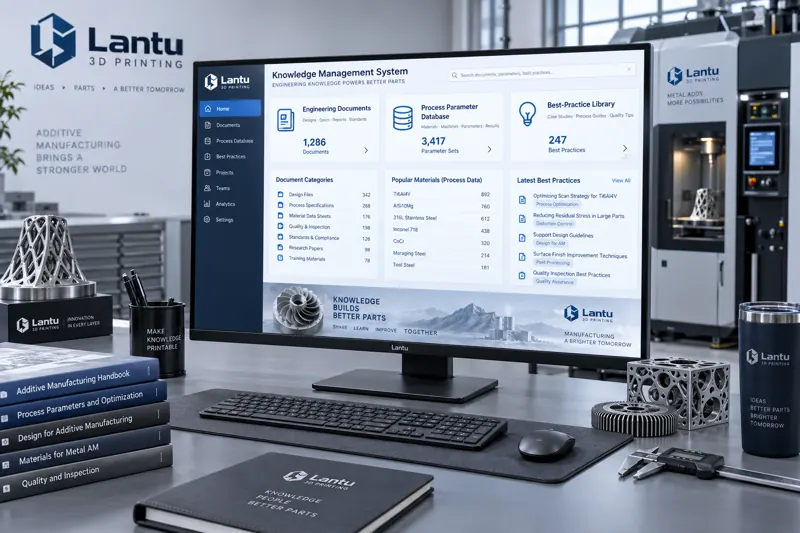
Wissensmanagement in 3D-Druck-Unternehmen: Verstreute Erfahrungen in wiederverwendbare Prozessassets verwandeln
3D-Druck ist ein stark erfahrungsabhängiges Fertigungsverfahren, bei dem Prozess-Know-how oft in den Köpfen einzelner Ingenieure und in verstreuten Chatverläufen eingeschlossen ist. Dieser Artikel erläutert systematisch, wie 3D-Druck-Unternehmen ein Wissensmanagementsystem aufbauen können: von der strukturierten Ablage von Prozessparametern, DFM-Richtlinien, Fehlerfällen bis hin zu Geräte- und Materialdaten. Zudem werden praktikable Mechanismen für Klassifizierung, Suche und Wiederverwendung vorgestellt, um einmalige Erfahrungen in wiederverwendbare, auditierbare und übertragbare Prozessassets zu verwandeln.
news
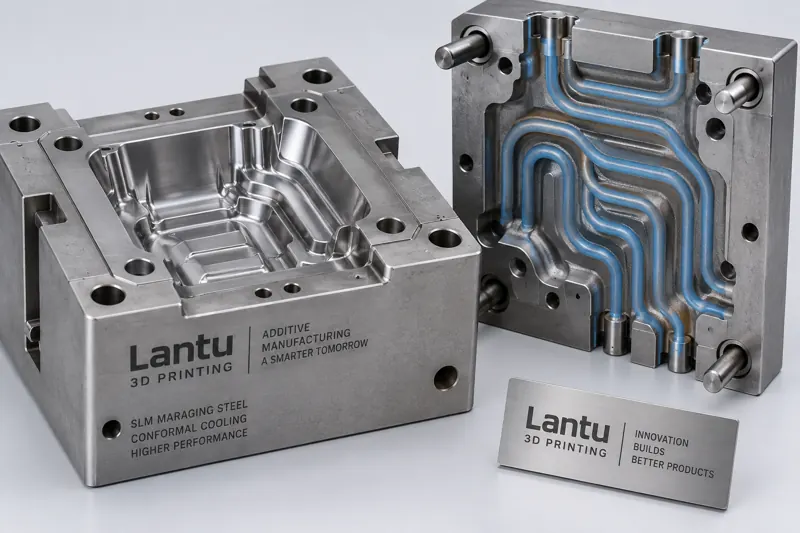
Optimierung des 3D-Druckprozesses für konturnahe Kühlformen: vom Kühlkanaldesign bis zur Abnahme
Beim Spritzgießen und Druckguss macht die Kühlzeit der Form häufig 50–70 % des gesamten Formzyklus aus. Herkömmliche gerade Kühlkanäle sind durch CNC-Bearbeitung begrenzt; ungleichmäßige Kühlung führt zu Verzug und längeren Zykluszeiten. Dieser Artikel erläutert systematisch den Optimierungspfad für 3D-gedruckte Formen mit konturnaher Kühlung: von den Gestaltungsprinzipien konturnaher Kühlkanäle über die Auswahl von SLM-Werkzeugstahl und Prozessparametern bis hin zu spannungsarmem Nachbearbeiten, Endoskop- und CT-Prüfung sowie Abnahme. Zudem werden quantifizierbarer technischer Nutzen und Umsetzungsempfehlungen aufgezeigt, damit Unternehmen Designfreiheit in lieferfähige und reproduzierbare Serienkompetenz überführen können.
news
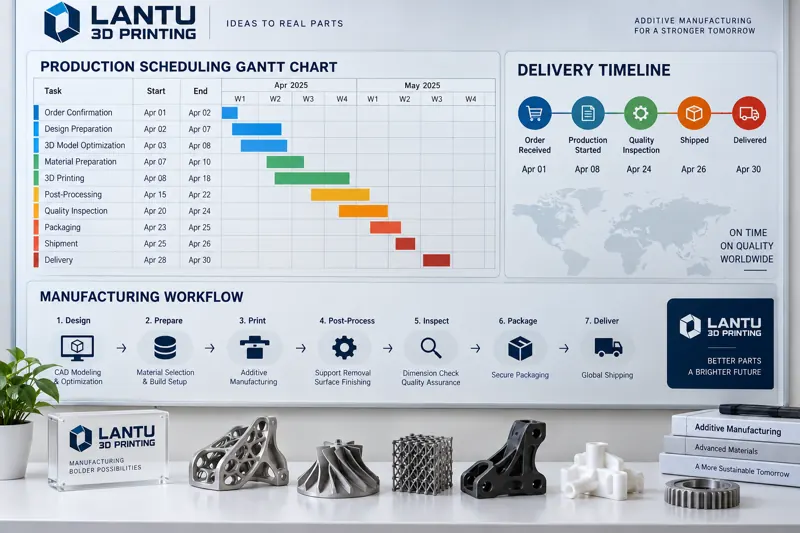
3D-Druck-Produktionsplanung: Taktmanagement für Liefertermine von der Auftragspriorisierung bis zur Chargenplanung
Im On-Demand-Fertigungsmodell bearbeiten 3D-Druck-Werkstätten häufig gleichzeitig Entwicklungsprototypen, Kleinserien-Vorläufe und dringende Ersatzteile. Unterschiedliche Anlagen, hohe Materialwechselkosten und nachgelagerte Prozesse über mehrere Arbeitsplätze hinweg machen klassische Planungsmethoden oft unwirksam. Dieser Artikel erläutert systematisch Modelle zur Auftragspriorisierung, Chargenplanung mit gleichem Material, Kapazitätsauslastung und Engpassanalyse, Liefertakt- und WIP-Steuerung sowie digitale Planungstools, um Dienstleistern zu helfen, Anlagenauslastung und Termintreue zu verbessern.
Hier starten
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.