
Einleitung: Materialinnovation verschiebt die Grenzen der metallischen additiven Fertigung
Der Metall-3D-Druck ist von der Phase „es lässt sich formen“ in die Phase „auf Leistung ausgelegt“ übergegangen. In der Luft- und Raumfahrt, bei medizinischen Implantaten, in Energieanlagen und im Präzisionsformenbau geht es nicht mehr nur darum, ob ein Bauteil gedruckt werden kann, sondern vor allem um Materialfestigkeit, Ermüdungsfestigkeit, Korrosionsbeständigkeit, den Wärmebehandlungsbereich und die Chargenstabilität. Für Dienstleistungsplattformen ist die Materialauswahl keine Einkaufsliste, sondern eine durchgängige ingenieurtechnische Entscheidung von der Konstruktion über den Prozess und die Prüfung bis hin zur Auslieferung. lantu3D bewertet in Projektreviews in der Regel Werkstoffbezeichnung, Bauteillast, Nachbearbeitungsanforderungen und Lieferzeit gemeinsam in einer Tabelle, um zu vermeiden, dass Materialien nur über den Stückpreis verglichen werden.
1. Ti6Al4V bleibt der Standard, aber das Prozessfenster wird feiner
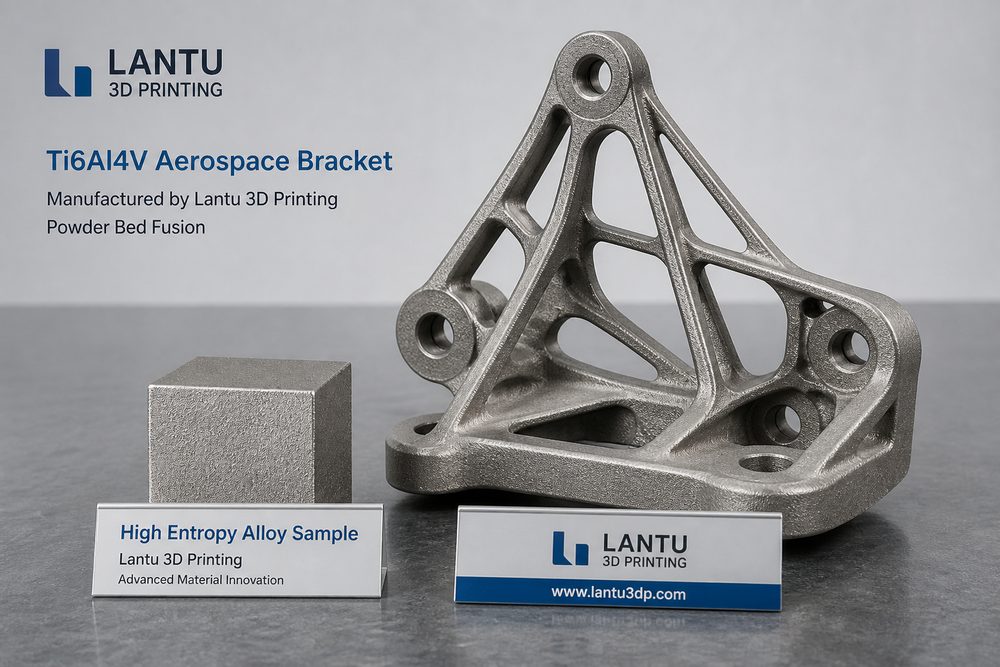
Ti6Al4V ist aufgrund seines hohen spezifischen Festigkeitsniveaus, seiner guten Korrosionsbeständigkeit und seines hohen Reifegrads nach wie vor eines der am häufigsten eingesetzten Materialien im SLM-Metalldruck. Typische Schichtdicken lassen sich im Bereich von 30 bis 60 μm einstellen; Laserleistung, Scangeschwindigkeit und Überlappungsrate müssen je nach Spotgröße der Anlage, Pulverkorngröße und Wandstärke des Bauteils neu abgestimmt werden. Bei dünnwandigen Strukturen kann eine zu hohe Energiedichte zu lokalem Überbrennen und Verzug führen; bei dickwandigen Lastbauteilen führt zu wenig Energie hingegen schnell zu Bindefehlern und Poren. In der Praxis werden üblicherweise über Probekörperdichte, metallografische Querschnitte, Zugproben und eine erneute Maßprüfung nach der Wärmebehandlung Parameterpakete aufgebaut, statt einfach die Standardparameter der Maschine zu übernehmen.
2. Der Wert von Aluminiumlegierungen und Edelstahl liegt in der Anwendungspassung
AlSi10Mg eignet sich für Leichtbaustrukturen, Kühlkörper und Drohnenbauteile, jedoch müssen die Neigung zu Heißrissen, das Stützdesign und die Spannungsarmglühung frühzeitig berücksichtigt werden. Edelstahl 316L ist dagegen für korrosionsbeständige Vorrichtungen, Fluidkomponenten und Kleinserienteile mit Funktion geeignet; die Oberflächenrauheit und das Entfernen von Pulver aus Innenkanälen sind dabei zentrale Qualitätsaspekte. Bei gleichem Druckpreis kann eine Aluminiumlegierung Montagegewicht einsparen, während Edelstahl die Wartungskosten senken kann. Daher sollten Angebote auch nachgelagerte Bearbeitung, Wärmebehandlung, Sandstrahlen, Bearbeitungsbezugflächen und Prüfkosten berücksichtigen.
3. Hochentropielegierungen und funktional gradierte Werkstoffe eröffnen neue Chancen
Hochentropielegierungen, nickelbasierte Superlegierungen und funktional graduierte Materialien entwickeln sich zu Forschungsschwerpunkten. Ihr Vorteil liegt nicht darin, „teurer und fortschrittlicher“ zu sein, sondern darin, hohe Temperaturen, Verschleiß, Korrosion oder lokal anpassbare Eigenschaften zu ermöglichen. Die Herausforderungen sind ebenfalls klar: Pulverhomogenität, Kontrolle des Sauerstoffgehalts, Restspannungen, Rissanfälligkeit und fehlende Normen. Für eine industrielle Anwendung empfiehlt es sich, zunächst mit kleinen Validierungsteilen, einer Matrix für den Prozessbereich und Prüfungen unter realen Einsatzbedingungen zu beginnen und dann schrittweise zu Funktionsprototypen und Kleinserien überzugehen.
4. Materialauswahl sollte in ein Lebenszyklusmanagement eingebettet werden
Eine ingenieurmäßige Materialauswahl muss mindestens fünf Fragen beantworten: Welche Lasten wirken auf das Bauteil? Welche Betriebstemperatur und welches Medium liegen vor? Sind bearbeitete Passflächen erforderlich? Ist eine zerstörungsfreie Prüfung notwendig? Wie hoch sind die Kosten im Fall eines Ausfalls? lantu3D legt dabei besonderen Wert auf das Lebenszyklusmanagement von der Konstruktion bis zur Auslieferung: In der frühen Phase wird die Struktur mit DFAM optimiert, in der mittleren Phase wird die Formgebung über ein Parameterpaket gesteuert, und in der späteren Phase sichern Wärmebehandlung, Prüfberichte und Rückverfolgbarkeitsaufzeichnungen die Auslieferungsqualität.
Fazit
Die Materialinnovation im Metall-3D-Druck der Zukunft wird sich nicht allein an der Zahl neuer Werkstoffbezeichnungen zeigen, sondern an der Fähigkeit zur Abstimmung von Werkstoff, Struktur, Prozess und Prüfung. Wenn Unternehmen Ti6Al4V, Aluminiumlegierungen, Edelstahl oder neue Legierungen auswählen, sollten sie die Anwendungsszenarien und die Validierungsnachweise in den Mittelpunkt stellen und eine wiederverwendbare Materialdatenbank sowie Prozessspezifikationen aufbauen. Nur so lässt sich Materialinnovation in eine stabile Lieferfähigkeit übersetzen.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.