
Introducción: la optimización del diseño es la primera línea para reducir costes en impresión 3D
En muchos proyectos de impresión 3D, los problemas de coste no aparecen en la máquina, sino que están ocultos en la fase de diseño del modelo. Un espesor de pared excesivo aumenta el material y el tiempo de impresión; un espesor insuficiente provoca deformaciones y roturas; las cavidades cerradas dificultan la retirada del polvo; y un exceso de grandes voladizos eleva el coste de los soportes y del posprocesado. En el flujo de lantu3D, de plano a objeto físico, la optimización del diseño se incorpora como la primera revisión de ingeniería tras el arranque del proyecto.
A diferencia del mecanizado tradicional, la impresión 3D permite superficies complejas, cavidades internas, estructuras de celosía y piezas integradas, pero esa libertad no significa ausencia de restricciones. Cada proceso exige requisitos distintos de espesor mínimo de pared, diámetro de orificio, holguras, ángulo de soporte y calidad superficial. Un modelo adecuado para una pieza de exposición en SLA no necesariamente es válido para una validación funcional en SLS; una estructura optimizada topológicamente para impresión metálica también puede requerir mecanizado CNC para cooperar con las referencias de ensamblaje.
1. Partir de los objetivos funcionales para retroalimentar los parámetros de diseño
La optimización del diseño debe empezar por definir el objetivo de la pieza: si será una pieza de presentación, una validación de ensamblaje, una prueba de resistencia o un producto final para series cortas. Las piezas de exposición deben priorizar la continuidad de la superficie, la ubicación de los puntos de soporte y el resultado del pintado; las piezas de verificación de ensamblaje deben centrarse en la posición de los agujeros, los clips, los ejes y las holguras de ajuste; y las piezas de ensayo mecánico deben considerar la orientación de impresión, la unión entre capas, los nervios de refuerzo y las trayectorias de carga. Según el objetivo, cambia la dirección de la optimización.
Por ejemplo, en piezas de cierre en PA12 fabricadas por SLS suele recomendarse un espesor de pared de 1,2 a 2,0 mm, y las holguras móviles pueden empezar a validarse desde 0,3 a 0,5 mm; las piezas estéticas en SLA reproducen mejor el detalle, pero los cierres finos pueden volverse frágiles con flexiones prolongadas; en piezas metálicas SLM, si existen roscas y orificios de alta precisión, normalmente conviene dejar sobrematerial para mecanizado y realizar un acabado posterior después de imprimir. Llevar estos parámetros al inicio evita descubrir, al finalizar la impresión, que la pieza no puede ensamblarse.
2. Equilibrio entre aligeramiento estructural y resistencia
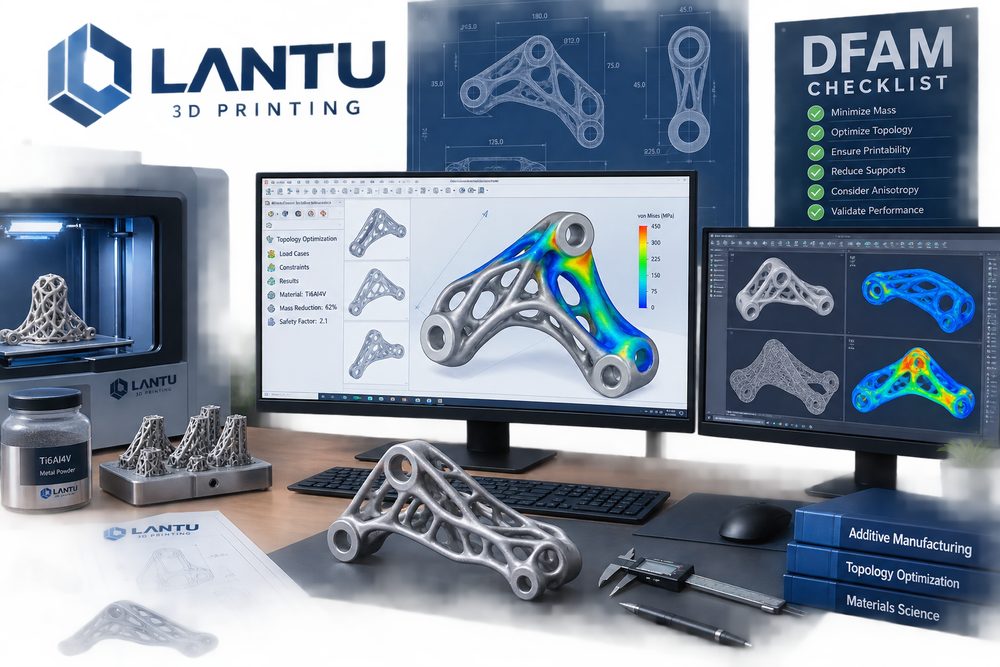
Aligerar no es simplemente vaciar la pieza. En componentes que soportan carga, primero debe analizarse la trayectoria de esfuerzos y, a partir de ahí, decidir dónde reducir peso. Los métodos más habituales incluyen añadir radios para disminuir la concentración de tensiones, sustituir el engrosamiento global por nervios de refuerzo, reducir masa mediante estructuras de celosía e integrar varias piezas de montaje en una sola pieza. Los resultados de la optimización topológica también deben convertirse en una versión de ingeniería secundaria que garantice el diámetro mínimo de los nervios, los canales de evacuación del polvo y el acceso de las herramientas de posprocesado.
En proyectos reales, algunas carcasas han pasado de paredes macizas a un espesor uniforme de 2 mm con nervios locales de refuerzo, logrando mantener la rigidez y reducir el consumo de material entre un 20 % y un 35 %. Sin embargo, si los nervios se conectan directamente a la superficie visible, pueden aparecer hundimientos o sombras en la superficie; y si los huecos de una celosía son demasiado pequeños, el polvo de SLS o de metal no puede retirarse y se generan riesgos ocultos. Por eso, la optimización debe considerar al mismo tiempo la fabricación y la inspección.
3. Lista de comprobación del modelo orientada al proceso
Antes de imprimir, debe revisarse si el modelo presenta aristas no manifold, normales invertidas, caras superpuestas, paredes demasiado finas, detalles pequeños aislados o cavidades completamente cerradas. En piezas SLA, hay que verificar si los soportes caerán sobre la superficie principal visible; en piezas SLS, comprobar el diámetro mínimo de los orificios y la ruta de evacuación del polvo; en piezas FDM, analizar cómo la orientación de impresión afecta a las líneas de capa y a la resistencia; y en piezas metálicas, revisar la retirabilidad de los soportes, el riesgo de deformación térmica y las referencias de mecanizado.
El método de revisión habitual en lantu3D consiste en clasificar los problemas del modelo en tres grupos: debe modificarse, conviene optimizarlo y riesgo aceptable. Los elementos que deben modificarse incluyen piezas imposibles de fabricar, imposibles de vaciar del polvo, con espesor insuficiente o con agujeros clave inaccesibles; los elementos que conviene optimizar incluyen chaflanes, radios, aligeramiento y ajuste de las superficies de soporte; y los riesgos aceptables deben confirmarse con el cliente antes de la entrega, como el nivel de fidelidad de texturas muy finas.
4. Flujo colaborativo de optimización del diseño
Una optimización eficaz no es una corrección unidireccional del archivo, sino un circuito cerrado entre diseño, proceso, presupuesto y entrega. El primer paso es confirmar el uso previsto y los criterios de aceptación; el segundo, elegir el proceso y el material candidatos; el tercero, realizar la revisión DFAM; el cuarto, emitir propuestas de modificación y una explicación de riesgos; y el quinto, iniciar la impresión una vez confirmado por el cliente. En proyectos complejos, puede imprimirse primero una pieza de validación parcial para comprobar con menor coste los clips, las texturas, el espesor o las relaciones de ensamblaje.
Este flujo reduce la probabilidad de tener que rehacer una pieza completa y también ayuda al cliente a entender de dónde proviene el coste. En muchos casos, basta con reducir una gran superficie de soporte, ajustar la orientación de un agujero o dividir una estructura difícil de procesar para disminuir de forma notable la complejidad del posprocesado y el plazo de entrega.
Conclusión
La optimización del diseño es el núcleo de la creación de valor en la impresión 3D. lantu3D parte conjuntamente de los requisitos, el material, el proceso, la estructura y los criterios de entrega para que el modelo no solo pueda imprimirse, sino también superar de forma estable la validación de ensamblaje, apariencia y función. Hacer la optimización desde el principio es la forma real de reducir costes, acortar plazos y aumentar la certeza de entrega.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.