
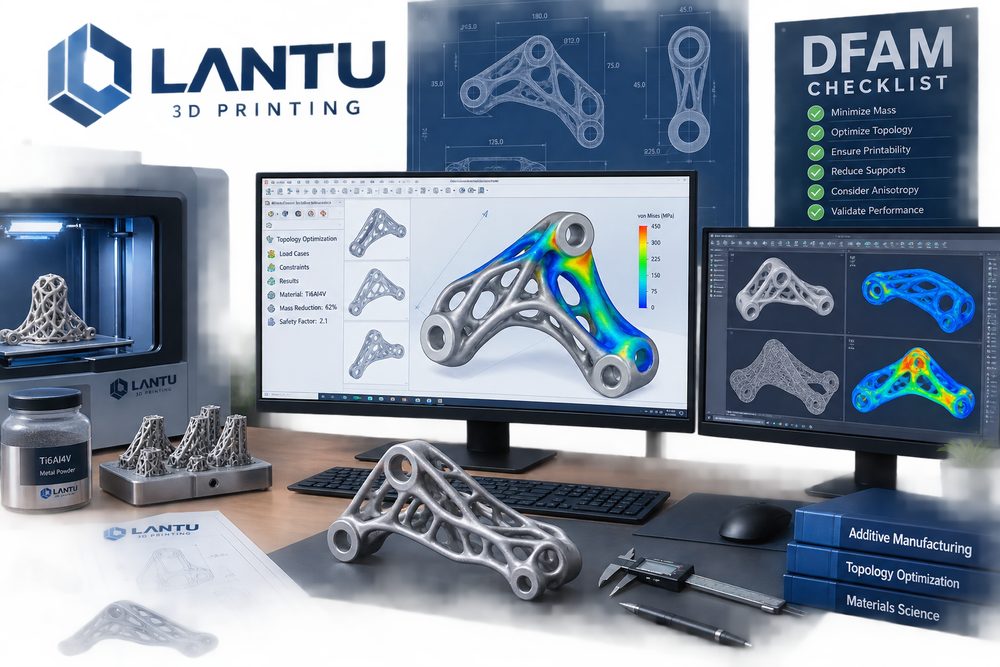
서론: 설계 최적화는 3D 프린팅 비용 절감의 첫 현장입니다
많은 3D 프린팅 프로젝트의 비용 문제는 장비 단계가 아니라 모델 설계 단계에 숨어 있습니다. 벽 두께가 지나치게 두꺼우면 재료와 출력 시간이 늘어나고, 너무 얇으면 변형과 파손이 발생합니다. 밀폐된 공동은 파우더 제거를 어렵게 만들고, 넓은 면적의 오버행이 많으면 서포트와 후처리 비용이 증가합니다. 블루프린트 3D는 블루프린트에서 실물로 이어지는 납품 과정에서 설계 최적화를 프로젝트 시작 후 첫 번째 엔지니어링 검토로 설정합니다.
전통적인 가공과 달리 3D 프린팅은 복잡한 곡면, 내부 공동, 격자 구조, 일체형 구조를 허용하지만, 자유도가 높다고 해서 제약이 없는 것은 아닙니다. 공정마다 최소 벽 두께, 구멍 직경, 간격, 서포트 각도, 표면 품질에 대한 요구가 다릅니다. SLA 전시용 모델에 적합한 설계가 SLS 기능 검증에는 맞지 않을 수 있고, 금속 프린팅에 적합한 토폴로지 최적화 구조도 CNC 정밀 가공과 조립 기준면이 필요할 수 있습니다.
1. 기능 목표에서 설계 파라미터를 역으로 설정하기
설계 최적화는 먼저 부품의 목적을 분명히 해야 합니다. 외관 전시용인지, 조립 검증용인지, 강도 시험용인지, 아니면 소량 최종 사용품인지 정의해야 합니다. 외관 전시품은 표면 연속성, 서포트 위치, 도장 효과를 우선 고려해야 하고, 조립 검증품은 구멍 위치, 걸쇠, 회전축, 맞춤 간극을 중점적으로 봐야 합니다. 강도 시험품은 출력 방향, 층간 결합, 보강 리브, 하중 경로를 고려해야 합니다. 목표가 다르면 최적화 방향도 달라집니다.
예를 들어 SLS PA12 걸쇠 부품은 일반적으로 1.2~2.0mm의 벽 두께를 권장하며, 움직이는 간극은 0.3~0.5mm부터 검증을 시작할 수 있습니다. SLA 외관 부품은 디테일 표현이 뛰어나지만, 얇은 걸쇠는 장기 반복 굽힘에서 쉽게 취성 파손이 발생할 수 있습니다. 금속 SLM 부품에 나사산이나 고정밀 구멍이 있다면 보통 가공 여유를 두고 출력 후 정밀 가공을 진행해야 합니다. 이러한 기준을 사전에 반영하면 출력 후 조립 불가 문제를 피할 수 있습니다.
2. 구조 경량화와 강도의 균형
경량화는 단순히 속을 비우는 것이 아닙니다. 하중을 받는 부품은 먼저 하중 경로를 분석한 다음 감량 구역을 결정해야 합니다. 일반적인 방법으로는 응력 집중을 줄이기 위한 필렛 추가, 전체 두께 증가 대신 보강 리브 적용, 격자 구조를 통한 중량 절감, 여러 조립 부품의 일체화 등이 있습니다. 토폴로지 최적화 결과도 최소 막대 직경, 파우더 제거 통로, 후처리 공구 접근성을 보장하도록 다시 엔지니어링해야 합니다.
실무에서는 어떤 외장 부품의 경우 두꺼운 실체 구조를 2mm 균일 벽 두께와 부분 보강 리브로 바꾸면 강성을 유지하면서 재료 사용량을 약 20%~35% 줄일 수 있습니다. 하지만 보강 리브가 외관면에 직접 연결되면 수축 자국이나 표면 음영이 생길 수 있고, 격자 구멍이 너무 작으면 SLS 파우더나 금속 파우더를 제거할 수 없어 오히려 문제가 됩니다. 따라서 최적화는 제조와 검사를 동시에 고려해야 합니다.
3. 공정별 모델 점검 체크리스트
출력 전에는 모델에 비정형 면, 뒤집힌 노멀, 겹치는 면, 너무 얇은 벽, 고립된 작은 형상, 밀폐 공동이 있는지 확인해야 합니다. SLA 부품은 서포트가 주 외관면에 닿는지 확인해야 하고, SLS 부품은 최소 구멍 직경과 파우더 배출 경로를 점검해야 하며, FDM 부품은 출력 방향이 층纹과 강도에 미치는 영향을 검토해야 합니다. 금속 부품은 서포트 제거 가능성, 열 변형 위험, 가공 기준면을 반드시 확인해야 합니다.
블루프린트 3D의 일반적인 검토 방식은 모델 이슈를 “반드시 수정”, “개선 권장”, “수용 가능 리스크”의 세 가지로 분류하는 것입니다. 반드시 수정해야 하는 항목은 성형 불가, 파우더 제거 불가, 벽 두께 부족, 핵심 구멍 접근 불가 등입니다. 개선을 권장하는 항목은 모따기, 필렛, 경량화, 서포트 면 조정 등입니다. 수용 가능한 리스크는 예를 들어 미세 텍스처의 재현 정도처럼 출고 전에 고객과 확인이 필요한 항목입니다.
4. 설계 최적화의 협업 프로세스
효율적인 설계 최적화는 일방적인 도면 수정이 아니라, 설계·공정·견적·납품 간의 폐쇄형 피드백 구조입니다. 첫 단계는 용도와 검수 기준을 확인하는 것이고, 두 번째는 후보 공정과 재료를 선택하는 것이며, 세 번째는 DFAM 점검을 수행하는 것입니다. 네 번째는 수정 제안과 리스크 설명을 제공하고, 다섯 번째는 고객 승인 후 출력에 들어갑니다. 복잡한 프로젝트의 경우, 낮은 비용의 부분 검증 샘플을 먼저 출력하여 걸쇠, 텍스처, 벽 두께, 조립 관계를 검증할 수 있습니다.
이런 프로세스는 “전체 재작업” 가능성을 줄여 주며, 고객이 비용이 어디서 발생하는지도 이해하도록 돕습니다. 많은 경우 넓은 서포트 면적을 줄이거나, 구멍 방향을 조정하거나, 처리하기 어려운 구조를 분할하는 것만으로도 후처리 난이도와 납품 기간을 크게 낮출 수 있습니다.
결론
설계 최적화는 3D 프린팅 가치가 실제로 발휘되는 핵심 단계입니다. 블루프린트 3D는 요구사항, 재료, 공정, 구조, 납품 기준을 함께 고려하여 모델이 단순히 출력되는 데 그치지 않고 조립, 외관, 기능 검증을 안정적으로 통과하도록 강조합니다. 최적화를 앞단에서 수행하는 것이야말로 비용 절감, 리드타임 단축, 납품 확실성 향상의 가장 확실한 방법입니다.