
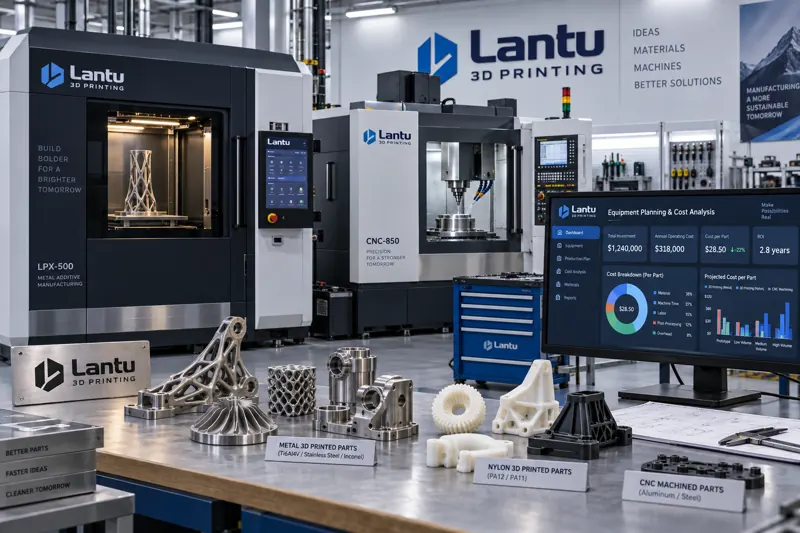
مقدمة: لماذا يحدد قرار الاستثمار في المعدات مصير أعمال الطباعة ثلاثية الأبعاد
عندما تبدأ كثير من شركات التصنيع في استخدام الطباعة ثلاثية الأبعاد، يكون رد الفعل الأول هو: "لنشترِ آلة ونجرب". لكن عندما تنتقل الطلبات من النماذج الأولية إلى الدُفعات الصغيرة، ومن مادة واحدة إلى عمليات متعددة، غالبًا ما يكون عائد الاستثمار في المعدات أقل من المتوقع. بعض الورش يتجاوز معدل خمول آلاتها 60%، وبعض خطوط الإنتاج تتأخر في التسليم أو تفشل في تحقيق معدل الجودة المطلوب بسبب اختيار غير صحيح للمعدات. قرار الاستثمار في المعدات ليس مجرد عملية شراء، بل هو حكم منهجي على احتياجات الطاقة الإنتاجية، ومسار العملية، وهيكل التكلفة، وإيقاع التسليم. انطلاقًا من خبرة lantu3D Printing في خدمة آلاف العملاء من الشركات، يقدم هذا المقال منهجية اختيار تبدأ من حساب الطاقة الإنتاجية وصولًا إلى تقييم عائد TCO، أي التكلفة الإجمالية للملكية، لمساعدة مسؤولي الهندسة والمشتريات على إنفاق ميزانية المعدات في الموضع الأكثر جدوى.
أولًا: احسب بوضوح احتياجك الحقيقي من الطاقة الإنتاجية
نقطة البداية في اختيار المعدات ليست "أي آلة تبدو مواصفاتها أفضل"، بل تحويل احتياج الطاقة الإنتاجية الحقيقي إلى أرقام قابلة للقياس. نوصي ببناء خط أساس للاحتياج من خلال ثلاثة أبعاد:
1. متوسط عدد القطع شهريًا ومعامل الذروة.قم بتحليل طلبات الأشهر الستة الماضية، وخذ متوسط الإنتاج الشهري واضربه في معامل ذروة يتراوح بين 1.3 و1.5، لأن العطلات أو تركز طلبات العملاء قد يسبب تقلبات واضحة. على سبيل المثال، إذا كان متوسط الطباعة الشهري 2000 قطعة ومعامل الذروة 1.4، فيجب تخطيط الطاقة التصميمية للمعدات على أساس 2800 قطعة شهريًا، مع ترك هامش احتياطي لتجنب ضغط الطلبات في موسم الذروة.
2. زمن العمل لكل قطعة وإمكانية التشغيل المتوازي.تختلف مدة تصنيع القطعة الواحدة اختلافًا كبيرًا حسب التقنية. قطعة SLA بتقنية المعالجة الضوئية بحجم 150 مم قد تستغرق نحو 6 إلى 10 ساعات، بينما يستغرق حوض SLS للنايلون نحو 12 إلى 18 ساعة لكنه يمكن أن يحتوي عشرات القطع دفعة واحدة. أما FDM فعادة أبطأ ويتطلب كثيرًا من إزالة الدعامات والمعالجة اللاحقة. لذلك يجب استخدام معادلة "زمن العمل المكافئ للقطعة × العدد" لاستنتاج عدد المعدات المطلوب وحجم الحوض أو منصة البناء.
3. مزيج المواد والعمليات.إذا كان العملاء يحتاجون في الوقت نفسه إلى قطع شفافة، وقطع مرنة، وقطع معدنية، فلن تستطيع آلة واحدة تغطية كل ذلك. يجب تقسيم مسارات العملية حسب عائلات المواد، وتجنب شراء آلة متخصصة باهظة الثمن من أجل عدد قليل من القطع الخاصة. توصي lantu3D Printing بالانتقال أولًا عبر نموذج "الاستعانة بمصادر خارجية + امتلاك العملية الأساسية"، ثم إدخال المعدات داخليًا عندما تستقر طلبات تلك المادة عند حجم حرج.
ثانيًا: مطابقة مسار العملية، ولا تدع قدرة المعدات تنحرف عن الحاجة
أكثر الأخطاء شيوعًا في قرارات الاستثمار في المعدات هو عدم التوافق بين القدرة والاحتياج. فيما يلي بعض السيناريوهات النموذجية:
السيناريو A: استخدام معدات SLM المعدنية لخدمة أعمال يغلب عليها نماذج نايلون.تكلفة القطعة في المعدات المعدنية مرتفعة، وسلسلة المعالجة اللاحقة طويلة، مثل القطع بالسلك، والكبس المتساوي الحرارة، والمعالجة الحرارية. إذا كانت 90% من الطلبات عبارة عن قطع نايلون وظيفية، فإن فترة استرداد الاستثمار في SLM ستصبح طويلة جدًا. الإجراء الصحيح هو استخدام SLS أولًا لتغطية الطلب الرئيسي، وإسناد القطع المعدنية إلى موردين خارجيين، ثم شراء المعدات المعدنية عندما يتجاوز حجم الطلب الشهري للقطع المعدنية حدًا حرجًا ومستقرًا.
السيناريو B: استخدام FDM كحل رئيسي للقطع الصناعية عالية الدقة.تظهر في FDM طبقات واضحة، كما أن ثبات الأبعاد أضعف من SLA وSLS. إذا كان العميل يطلب سماحية ±0.1 مم وسطحًا نظيفًا، فستؤدي FDM باستمرار إلى إعادة العمل. يجب توجيه القطع عالية الدقة إلى SLA أو SLS، واستخدام FDM فقط للنماذج الأولية الخشنة وأدوات التثبيت والجيجات.
السيناريو C: التقليل من نسبة معدات المعالجة اللاحقة والفحص.كثير من الشركات تحسب في ميزانية المعدات ماكينة الطباعة الرئيسية فقط، ثم تتحول المعالجة اللاحقة، مثل السفع الرملي، والصنفرة، والصباغة، والتشطيب الدقيق باستخدام CNC، وكذلك فحص الجودة مثل أجهزة القياس ثلاثية الإحداثيات وأجهزة القياس البصرية، إلى عنق زجاجة في الطاقة الإنتاجية. ونتيجة ذلك قد تنتظر ماكينة الطباعة الرئيسية انتهاء المعالجة اللاحقة. كقاعدة عملية، يجب أن تمثل ميزانية معدات المعالجة اللاحقة والفحص 40% إلى 60% من ميزانية ماكينة الطباعة الرئيسية.
ثالثًا: التكلفة الإجمالية للملكية TCO، فسعر الشراء ليس سوى قمة جبل الجليد
يجب أن يعتمد قرار الاستثمار في المعدات على منظور TCO، لا على سعر الشراء فقط. توصي lantu3D Printing بتقسيم التكلفة إلى خمس طبقات:
① الشراء:الماكينة الرئيسية، والخيارات الإضافية، والتركيب والتشغيل التجريبي. وغالبًا لا يمثل ذلك سوى 30% إلى 45% من TCO.
② استهلاك المواد:تكلفة القطعة من الراتنج، ومسحوق النايلون، ومسحوق المعادن، ومواد الدعم. في SLS مثلًا، يمكن إعادة استخدام مسحوق PA12 غير المتلبد في الحوض من 4 إلى 6 مرات. تؤثر نسبة إعادة التدوير مباشرة في تكلفة المادة لكل قطعة، وإذا أُديرت جيدًا يمكن خفض تكلفة المواد بأكثر من 30%.
③ استهلاك الطاقة والغاز:تحتاج SLS إلى الحفاظ على الحرارة لمدة طويلة، بقدرة مستمرة تقريبية بين 2000 و3500 واط. أما في SLM المعدنية، فإن الليزر وحماية حجرة البناء بالغاز الخامل، مثل الأرجون أو النيتروجين، يمثلان تكلفة خفية كبيرة. قد يصل استهلاك الأرجون الشهري لماكينة SLM متوسطة الحجم إلى آلاف اليوانات.
④ العمالة والصيانة:تشمل ساعات العمل اللازمة للتشغيل، وتنظيف المسحوق، والمعالجة اللاحقة، وصيانة المعدات مثل الشفرات ومعايرة الليزر. ورغم أن أنظمة التغذية والتنظيف الآلي للمسحوق تزيد التكلفة الأولية، فإنها قد تخفض حاجة الماكينة الواحدة من العمالة من 1.5 شخص إلى 0.5 شخص.
⑤ خسائر التوقف:أعطال المكونات الحرجة، مثل مصدر الليزر أو الجلفانومتر، قد تؤدي إلى توقف الإنتاج. نوصي بإدراج مدة الضمان، ومخزون قطع الغيار، ومتوسط زمن الإصلاح MTTR ضمن قرار الاستثمار. كما يجب أن تتمتع خطوط الإنتاج الأساسية بقدرة احتياطية أو خدمة استجابة سريعة.
فقط عند جمع هذه الطبقات الخمس يمكن حساب "تكلفة الملكية الحقيقية لكل قطعة"، ثم مقارنتها بسعر الاستعانة بمصادر خارجية لتحديد ما إذا كان إدخال المعدات داخليًا مجديًا.
رابعًا: نموذج تقييم العائد، تحدث بالأرقام عبر فترة الاسترداد ومعدل الاستخدام
يتضمن نموذج القرار الذي نستخدمه مع العملاء ثلاثة مؤشرات:
1. فترة استرداد الاستثمار Payback.فترة الاسترداد = إجمالي الاستثمار في المعدات ÷ صافي التوفير الشهري، أي الفرق بين التكلفة الداخلية وتكلفة الاستعانة بمصادر خارجية. في التطبيقات الصناعية العامة، تعد فترة استرداد بين 12 و24 شهرًا نطاقًا صحيًا، أما إذا تجاوزت 36 شهرًا فيجب إعادة التحقق من استقرار الطلب.
2. معدل الاستخدام عند نقطة التعادل.إذا كان مجموع الإهلاك الشهري والتكاليف الثابتة هو F، وكان هامش الربح الإجمالي لكل قطعة هو m، فإن حجم الإنتاج عند التعادل = F ÷ m. إذا كان هذا الحجم أقل من 70% من الطاقة الشهرية الحقيقية التي حسبتها، فهذا يعني أن المعدات تمتلك هامش أمان. أما إذا كان أعلى من الطاقة الحقيقية، فهذا يعني أنه يجب قبول طلبات خارجية لتحقيق الربح، ما يزيد المخاطر بشكل حاد.
3. تحليل الحساسية.يجب إجراء اختبار ضغط لثلاثة سيناريوهات: تقلب أسعار المواد، وانخفاض حجم الطلبات بنسبة 20%، وتراجع معدل النجاح إلى 90%. إذا تضاعفت فترة الاسترداد في أي سيناريو، فيجب تأجيل الاستثمار أو التحول إلى نموذج خفيف الأصول، مثل الاستعانة بمصادر خارجية مع تأجير المعدات.
ساعدت lantu3D Printing أحد عملاء الأجهزة الطبية سابقًا. كانت الخطة الأصلية شراء ماكينتي SLS مباشرة، لكن الحسابات أظهرت أن الطاقة الشهرية الحقيقية لا تدعم سوى معدل استخدام قدره 58%، وأن فترة الاسترداد تتجاوز 40 شهرًا. بعد تعديل الخطة إلى "ماكينة SLS واحدة + طاقة إنتاج خارجية مرنة"، انخفضت فترة الاسترداد إلى 16 شهرًا، مع عدم الحاجة إلى توسع كثيف الأصول في موسم الذروة.
خامسًا: نقاط التنفيذ والفخاخ الشائعة
الفخ 1: الدفع مقابل أداء عينات العرض.غالبًا ما تُنتج عينات العرض من الموردين بأفضل الإعدادات وعلى نماذج مختارة بعناية، وهذا لا يمثل ثبات الإنتاج اليومي على دفعات. قبل اتخاذ القرار، يجب طلب تجربة طباعة باستخدام قطعك الحقيقية وتشغيل ثلاث دفعات متتالية للتحقق من معدل النجاح.
الفخ 2: تجاهل المصنع والامتثال.الطباعة المعدنية تشمل متطلبات مقاومة انفجار الغبار، ومعالجة غازات العادم، وتخزين الأرجون. كما أن مسحوق النايلون يرتبط بحدود التعرض المهني. إذا لم يتم تجهيز الموقع وتقييم الأثر البيئي مسبقًا بشكل كافٍ، فقد يتعذر بدء الإنتاج. يجب تخصيص 10% إلى 15% من ميزانية المعدات لتعديل المصنع ومرافق حماية البيئة.
الفخ 3: إهمال الرقمنة ونظام جدولة الإنتاج.كلما زاد عدد المعدات، زادت صعوبة جدولة الإنتاج. إن إدخال نظام MES أو نظام جدولة يمكن أن يرفع معدل استخدام المعدات من 55% إلى أكثر من 80%، وغالبًا ما يكون عائده أعلى من شراء ماكينة إضافية. تجمع منصة التصنيع حسب الطلب لدى lantu3D Printing بين معدات متعددة العمليات والطاقة الخارجية في نظام تنسيق واحد، بحيث يحصل العملاء على تسليم مرن بأقل احتجاز ممكن للأصول.
قائمة التحقق قبل القرار:① تم قياس الطاقة الشهرية الحقيقية والذروة؛ ② تمت مطابقة مسار العملية ومزيج المواد؛ ③ تم بناء نموذج لتكاليف TCO الخمس؛ ④ وصلت فترة الاسترداد ومعدل استخدام التعادل إلى المستوى المطلوب؛ ⑤ اجتازت الخطة اختبار الضغط؛ ⑥ أصبح امتثال المصنع وجدولة الإنتاج الرقمية جاهزين. عندما تكون البنود الستة كلها باللون الأخضر، يمكن توقيع أمر الشراء.
الخلاصة
جوهر قرار الاستثمار في معدات الطباعة ثلاثية الأبعاد هو استبدال الحدس القائم على "شراء ما تبدو مواصفاته جيدة" بحساب منهجي للطاقة الإنتاجية ورؤية شاملة للتكلفة. ابدأ بقياس الطلب، ثم طابق العملية، واحسب TCO بدقة، وتحقق من القرار عبر فترة الاسترداد ومعدل الاستخدام، ثم نفذ اختبار الضغط وفحص الامتثال وجدولة الإنتاج. تساعد هذه المنهجية الشركات على تحويل أصول المعدات إلى قدرة تسليم مستقرة من دون الضغط على التدفقات النقدية. أما في الأعمال التي لم يستقر طلبها بعد أو التي تشهد تقلبات كبيرة، فإن مسار الأصول الخفيفة القائم على "امتلاك العملية الأساسية + طاقة خارجية مرنة" يكون غالبًا خيارًا أكثر أمانًا للاستثمار في المعدات.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.