

解释没有模型怎么办、材料怎么选、壁厚怎么设计等基础问题。
企业制造
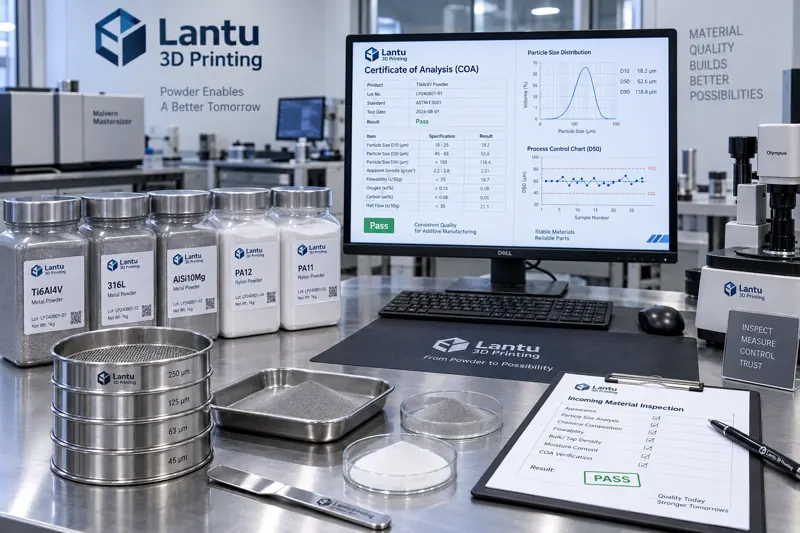
供应商来料质量控制与3D打印粉末批次一致性:从入厂检验到工艺稳定的闭环
3D打印零件的批次稳定性,往往在粉末入厂那一刻就已经被决定。本文从供应商来料质量控制的工程视角,拆解金属/尼龙粉末的入厂检验项目、批次一致性判定方法、来料波动对SLM/SLS工艺与最终性能的影响,并给出一套可落地的来料放行与追溯闭环,帮助企业在小批量与批量生产之间保持一致的交付质量。
材料工艺
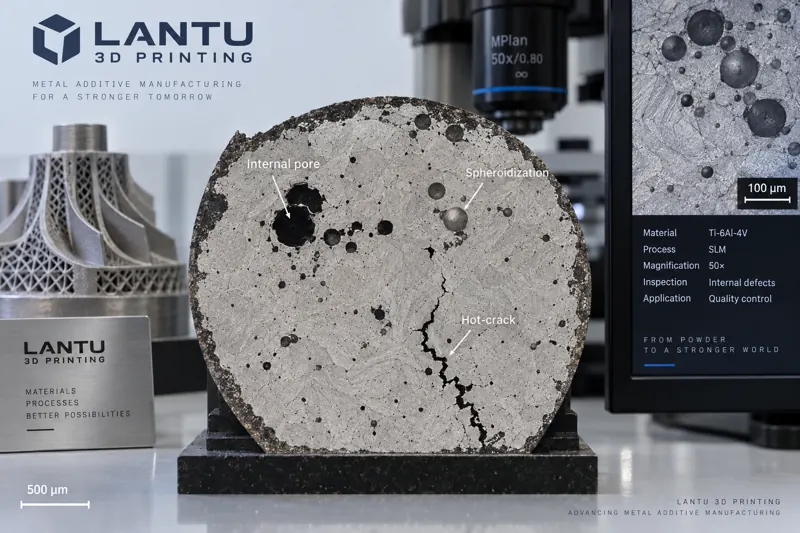
金属3D打印成型缺陷分析:球化、孔隙、热裂纹与翘曲的成因与工艺抑制
金属增材制造的球化、孔隙、热裂纹与翘曲变形是影响良率与交期的核心缺陷。本文剖析四类缺陷的成因机理,给出能量密度、搭接率、基板预热、扫描策略与去应力退火等可落地工艺参数,并构建CT检测与Cpk管控的缺陷分析闭环。
金属3D打印
质量控制
材料工艺
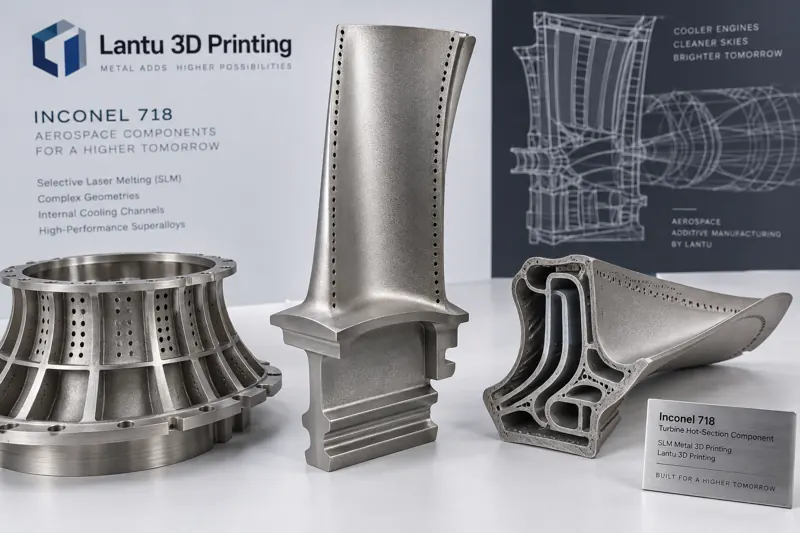
镍基高温合金Inconel 718的SLM工艺优化:航空发动机热端部件的增材制造路径
Inconel 718(GH4169)作为应用最广的镍基高温合金,凭借650℃下的高强度与抗蠕变能力,长期用于航空发动机燃烧室、涡轮盘与管路。但传统锻造加机加工艺材料去除率高达80%以上、交付周期长。本文从粉末特性、激光参数窗口、热裂与残余应力控制、后处理与质量鉴定五个维度,系统梳理Inconel 718的SLM工艺落地路径。
SLM
企业制造
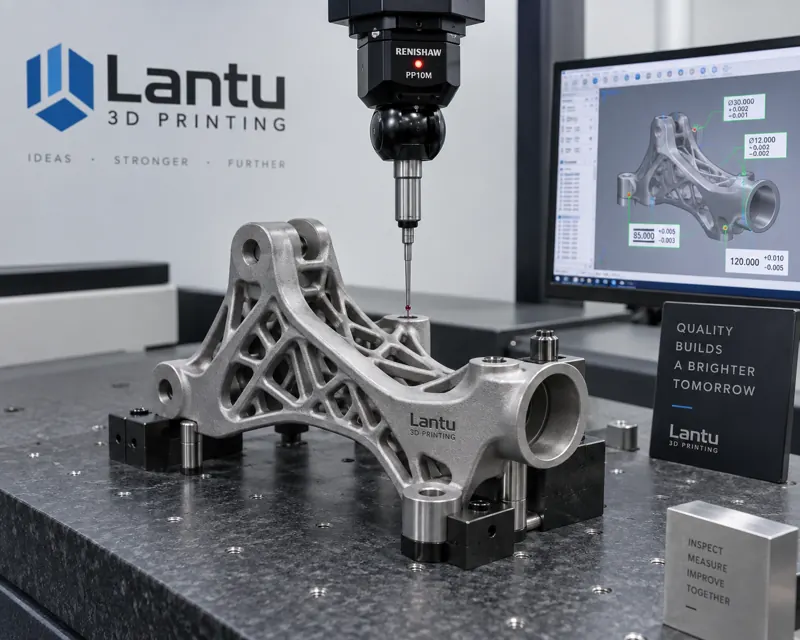
3D打印首件鉴定(FAI)与过程能力验证:从小批量到量产的质量放行方法
过去小批量3D打印常“打出来就交付”,缺乏系统化首件放行,导致批量阶段频繁出现尺寸漂移、强度波动与追溯缺失。首件鉴定(FAI)借鉴航天与汽车行业的质量闸门机制,通过对首件进行全尺寸、材料与工艺参数的闭环验证,把不确定性挡在批量之前。本文系统讲解FAI的范围、判定准则、CPK/PPK过程能力背书,以及从首件到批量的三段放行阶梯与数据闭环。
企业制造
3D打印行业趋势:从原型打样到批量生产的产业化拐点
过去十年3D打印长期停留在原型打样阶段,但2024—2026周期正越过产业化拐点:技术与成本曲线持续下探,中小批量场景的单件经济性开始反超传统工艺。本文从技术成熟度、成本结构、材料谱系与产业生态四维度剖析这一拐点的内涵与落地路径。
材料工艺
SLM金属3D打印的残余应力控制与退火工艺优化:从层间应力到尺寸稳定的工程方法
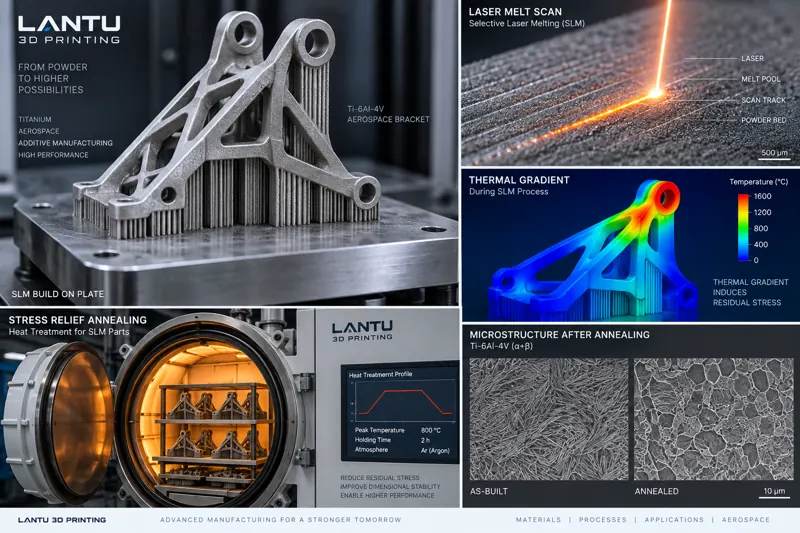
SLM(选区激光熔化)金属3D打印过程中,快速熔凝与极大的温度梯度会在零件内部累积残余应力,导致翘曲、开裂与尺寸漂移。本文从应力来源出发,系统讲解工艺参数优化、基板预热、扫描策略、支撑设计四大控应力手段,并给出去应力退火、热等静压(HIP)与时效处理的工艺窗口与选型逻辑,帮助企业把金属零件从'能打印'提升到'尺寸稳定、可工程交付'。
金属3D打印
企业制造
3D打印跨部门协作:从需求对齐到交付闭环的协同工作方法
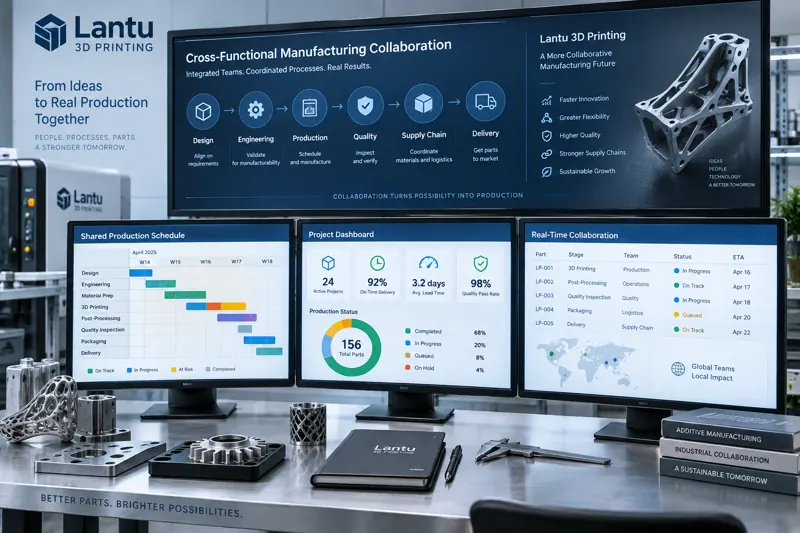
在多品种小批量的3D打印业务里,一件零件从客户诉求到交付要穿过销售、设计、工艺、生产、质量、物流多个部门。本文拆解一套从需求对齐到交付闭环的跨部门协作方法,把模糊诉求转成可制造指标,把可制造性评审前移堵住返工,用看板共享消除信息误差,用复盘闭环防止复发。
企业制造
3D打印绿色制造:粉末回收、能耗优化与碳足迹核算的落地路径
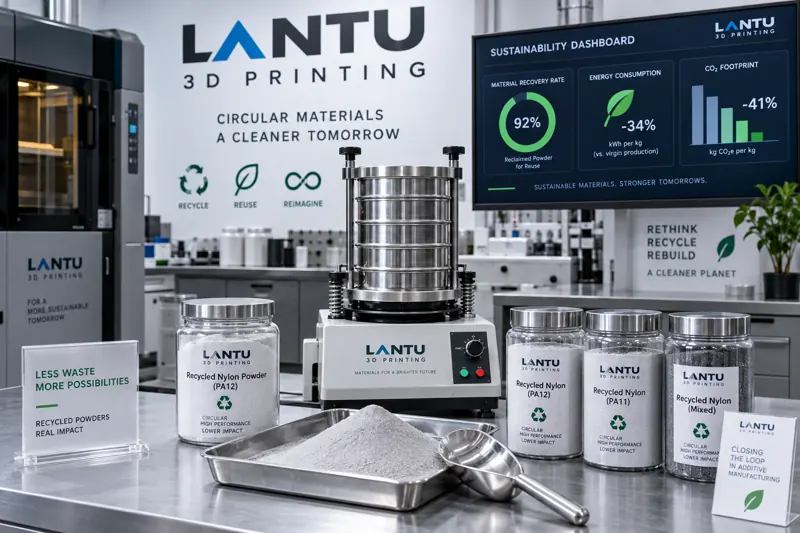
制造业的绿色转型正从口号走向可核算的指标。本文从材料端的粉末回收闭环、设备端的能耗结构与待机优化、工艺端的近净成形与支撑最小化,到碳足迹核算与客户交付价值,系统拆解3D打印绿色制造的落地路径,并给出可量化的管理指标与实施顺序。
材料工艺
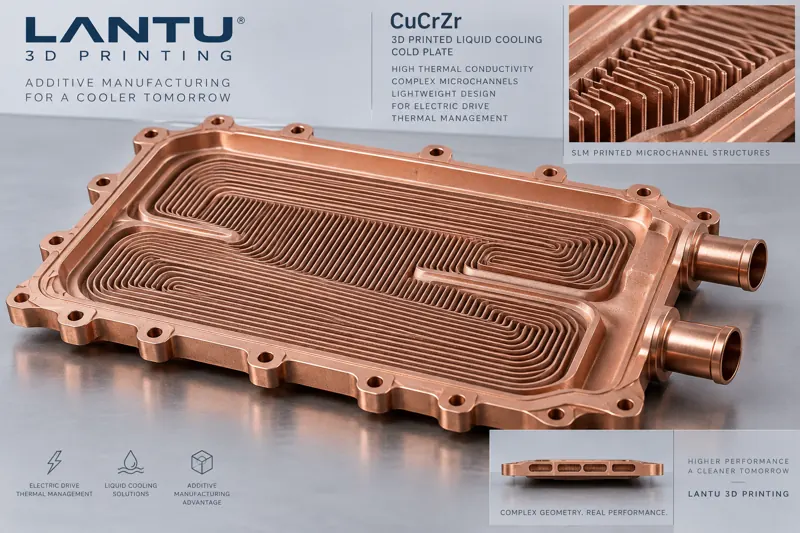
铜合金3D打印在电驱热管理中的应用:从材料选型到流道与界面工艺
电驱总成功率密度持续攀升,传统直槽铜冷板的换热能力已逼近上限。本文系统讲解铜合金3D打印在电驱热管理中的应用路径:对比CuCrZr、纯铜与铝的导热与强度取舍,解析随形流道与微通道设计要点,给出SLM工艺窗口与致密度控制方法,并聚焦界面热阻、去粉清洁与气密检测等交付关键环节,量化工程价值。
SLM
企业制造
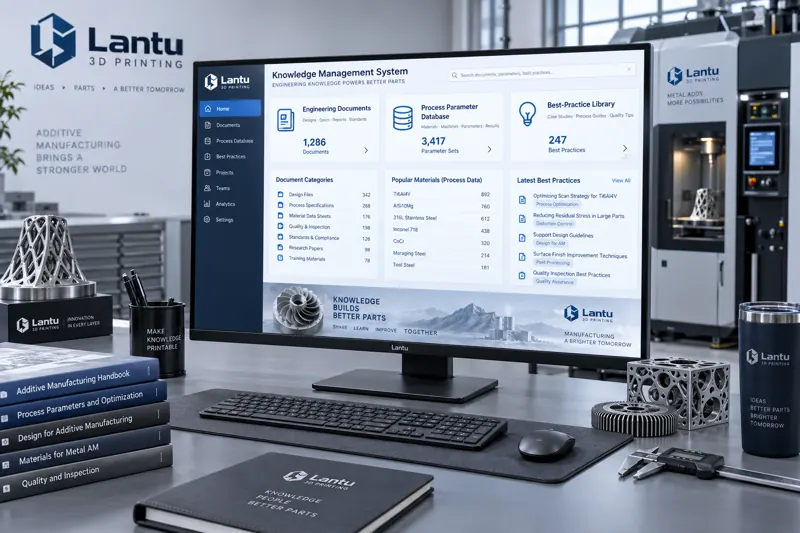
3D打印企业知识管理:把散落的经验变成可复用的工艺资产
3D打印是强经验依赖的制造方式,工艺诀窍往往锁在个别工程师大脑与零散聊天记录里。本文系统讲解3D打印企业如何建立知识管理体系:从工艺参数、DFM准则、失败案例到设备与材料数据的结构化沉淀,并给出可落地的分类、检索与复用机制,把一次性经验转化为可复用、可审计、可传承的工艺资产。
服务流程
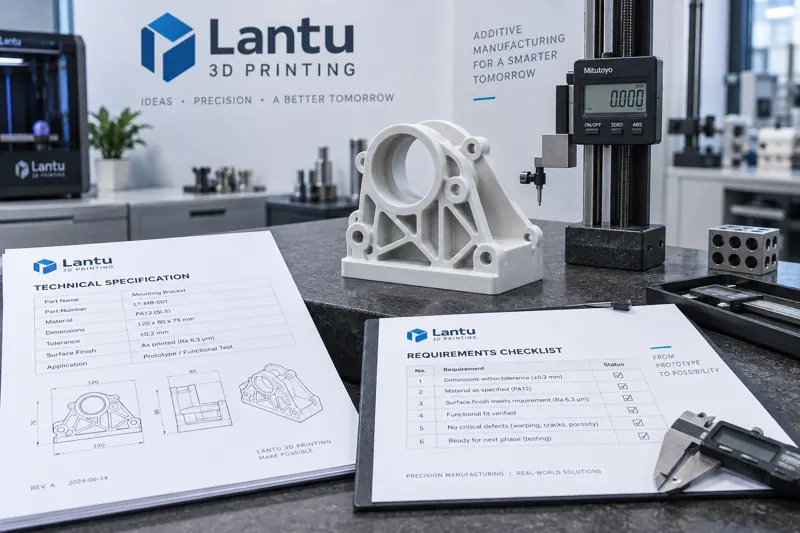
客户需求分析:把模糊诉求转化为可制造的3D打印技术指标
客户常常带着"做个零件"的模糊诉求来询价,却说不清材料、精度、工况与批量。本文给出一套把模糊需求转化为可制造技术指标的方法:从应用场景访谈、约束澄清、DFM预评审到技术协议固化,帮助工程师在报价前对齐预期,减少返工与争议。
设计指南
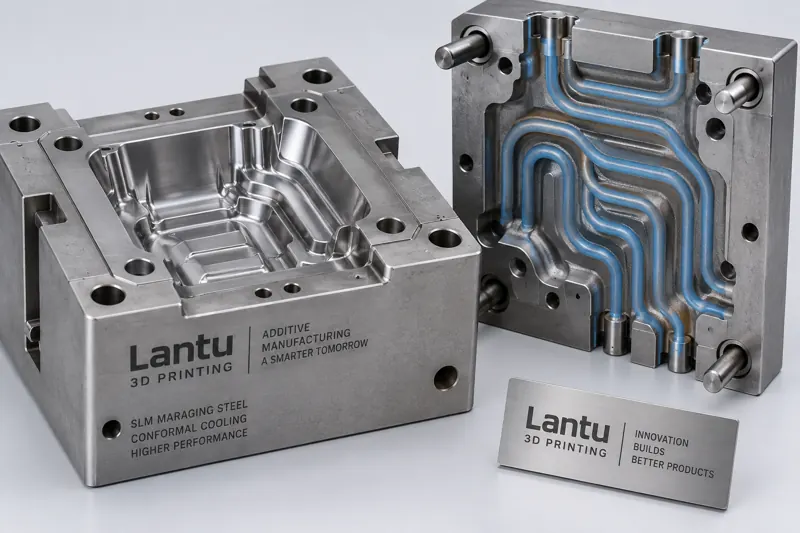
随形冷却模具的3D打印工艺优化:从水路设计到交付验收
在注塑与压铸生产中,模具冷却时间常占成型周期的50%—70%。传统直通水路受CNC加工限制,冷却不均导致产品翘曲与周期延长。本文系统讲解随形冷却模具的3D打印工艺优化路径:从随形水路设计原则、SLM模具钢选型与工艺参数,到去应力后处理、内窥镜与CT检测验收,并给出量化工程价值与落地建议,帮助企业把设计自由转化为可交付、可复制的量产能力。
SLM