
No model yet, material choice and wall thickness are explained from a practical angle.
Bilgi Merkezi
Blueprint News
lantu3D teklif öncesinde duvar kalınlığı, yapı, malzeme, süreç, adet ve bitişi inceler.
01Guides
02Malzemeler
03Müşteri bakışı
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
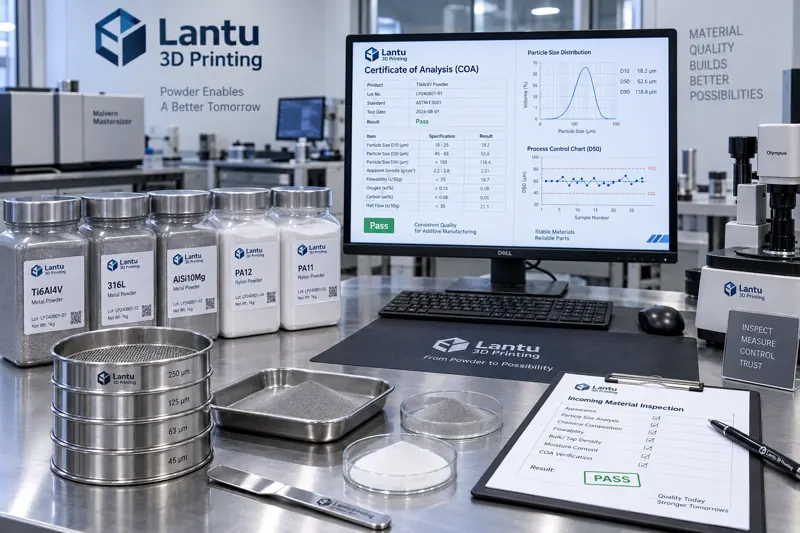
Tedarikçi Gelen Malzeme Kalite Kontrolü ve 3D Baskı Tozu Parti Tutarlılığı: Giriş Kontrolünden Proses Stabilitesine Kapalı Döngü
3D baskı parçalarının parti stabilitesi çoğu zaman tozun tesise kabul edildiği anda belirlenir. Bu makale, tedarikçi gelen malzeme kalite kontrolü perspektifinden metal/naylon tozların giriş kontrol kalemlerini, parti tutarlılığı değerlendirme yöntemlerini, gelen malzeme dalgalanmalarının SLM/SLS prosesi ve nihai performans üzerindeki etkilerini ele alır; küçük seri ile seri üretim arasında tutarlı teslimat kalitesini korumaya yardımcı olacak uygulanabilir bir kabul ve izlenebilirlik kapalı döngüsü sunar.
news
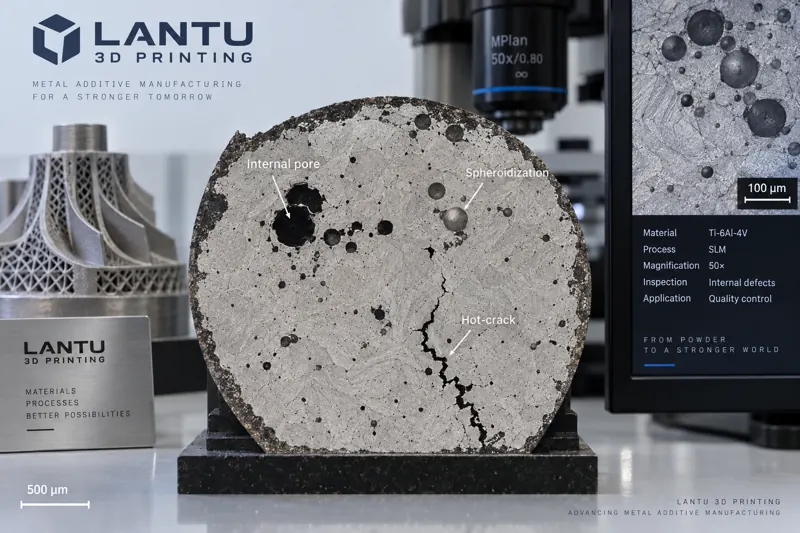
Metal 3D Baskı Şekillendirme Kusur Analizi: Küreselleşme, Gözeneklilik, Sıcak Çatlaklar ve Çarpılmanın Nedenleri ile Prosesle Önlenmesi
Metal eklemeli imalatta küreselleşme, gözeneklilik, sıcak çatlaklar ve çarpılma deformasyonu; verim ve teslim süresini etkileyen temel kusurlardır. Bu makale dört kusur türünün oluşum mekanizmalarını inceler; enerji yoğunluğu, bindirme oranı, tabla ön ısıtma, tarama stratejisi ve gerilim giderme tavlaması gibi uygulanabilir proses parametreleri sunar ve CT muayenesi ile Cpk kontrolüne dayalı kapalı döngü bir kusur analizi sistemi kurar.
news
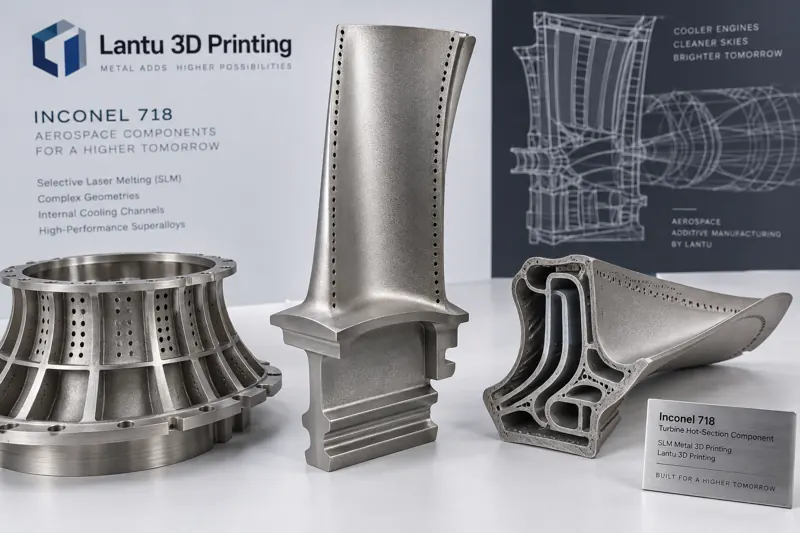
Nikel Bazlı Süperalaşım Inconel 718 için SLM Proses Optimizasyonu: Uçak Motoru Sıcak Bölge Bileşenlerinde Eklemeli İmalat Yolu
En yaygın kullanılan nikel bazlı süperalaşımlardan biri olan Inconel 718 (GH4169), 650°C’deki yüksek mukavemeti ve sürünme direnci sayesinde uzun süredir uçak motoru yanma odaları, türbin diskleri ve boru hatlarında kullanılmaktadır. Ancak geleneksel dövme ve talaşlı imalat süreçlerinde malzeme kaldırma oranı %80’in üzerine çıkmakta ve teslim süreleri uzamaktadır. Bu yazı, Inconel 718’in SLM prosesinin uygulamaya geçirilme yolunu; toz özellikleri, lazer parametre penceresi, sıcak çatlak ve artık gerilme kontrolü, son işlemler ve kalite doğrulama olmak üzere beş boyutta sistematik olarak ele almaktadır.
news
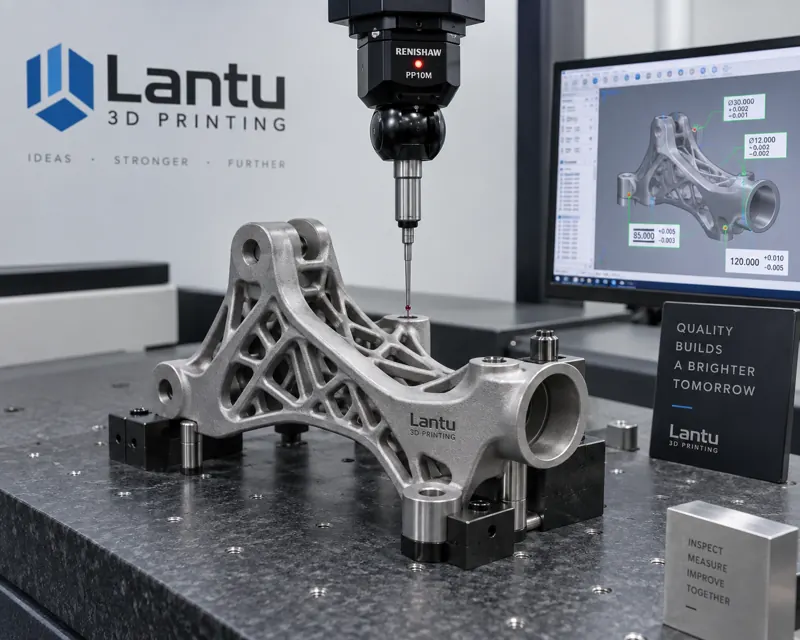
3D Baskıda İlk Parça Muayenesi (FAI) ve Proses Yeterlilik Doğrulaması: Küçük Partiden Seri Üretime Kalite Onay Yöntemi
Geçmişte küçük partili 3D baskı çoğu zaman “basıldıysa teslim edilir” anlayışıyla yürütülüyor, sistematik bir ilk parça onayı eksik kalıyordu. Bu durum seri üretim aşamasında sık sık ölçü sapmaları, mukavemet dalgalanmaları ve izlenebilirlik eksikliklerine yol açıyordu. İlk Parça Muayenesi (FAI), havacılık ve otomotiv sektörlerindeki kalite kapısı mekanizmasını örnek alır; ilk parça üzerinde tam boyutsal, malzeme ve proses parametresi doğrulamasını kapalı döngüyle yaparak belirsizlikleri seri üretimden önce engeller. Bu makale FAI kapsamını, kabul kriterlerini, CPK/PPK proses yeterlilik dayanağını ve ilk parçadan seri üretime üç aşamalı onay basamağı ile veri kapalı döngüsünü sistematik olarak açıklar.
news
3D Baskı Sektörü Trendleri: Prototiplemeden Seri Üretime Sanayileşme Eşiği
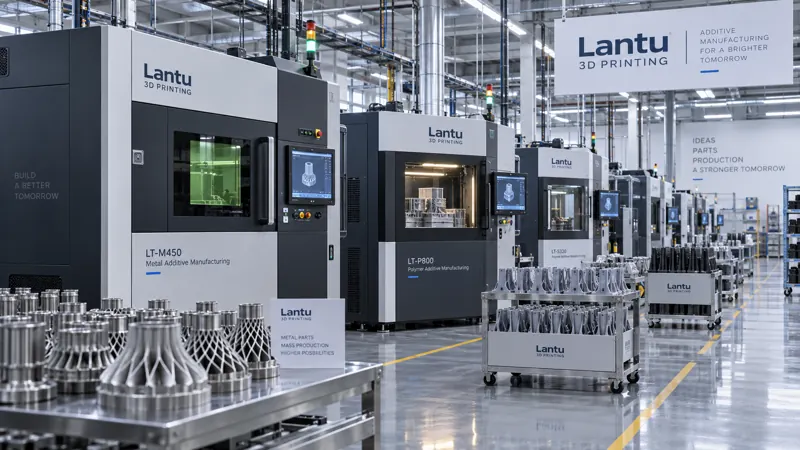
Geçtiğimiz on yılda 3D baskı uzun süre prototipleme aşamasında kaldı; ancak 2024—2026 dönemi sanayileşme eşiğini aşmaya başladı: teknoloji ve maliyet eğrileri sürekli aşağı inerken, küçük ve orta ölçekli üretim senaryolarında parça başı ekonomi geleneksel süreçleri geride bırakmaya başlıyor. Bu makale, söz konusu eşiğin anlamını ve uygulama yolunu teknik olgunluk, maliyet yapısı, malzeme yelpazesi ve endüstriyel ekosistem olmak üzere dört boyutta inceliyor.
news
SLM Metal 3D Baskıda Kalıntı Gerilme Kontrolü ve Tavlama Süreci Optimizasyonu: Katmanlar Arası Gerilmeden Boyutsal Kararlılığa Mühendislik Yaklaşımı
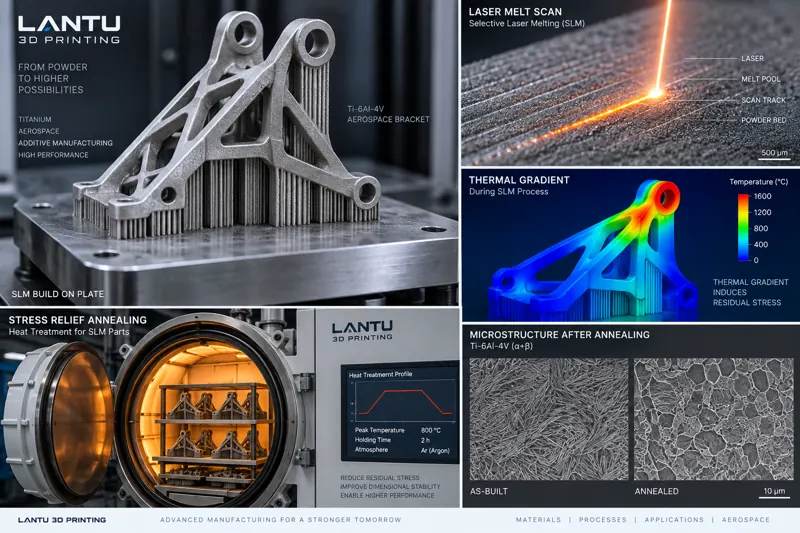
SLM (Seçici Lazer Ergitme) metal 3D baskı sürecinde hızlı ergime-katılaşma ve çok yüksek sıcaklık gradyanları, parça içinde kalıntı gerilme birikimine neden olarak çarpılma, çatlama ve boyutsal sapmalara yol açabilir. Bu makale, gerilmenin kaynaklarından başlayarak proses parametresi optimizasyonu, tabla ön ısıtma, tarama stratejisi ve destek tasarımı olmak üzere dört temel gerilme kontrol yöntemini açıklar; ayrıca gerilim giderme tavlaması, sıcak izostatik presleme (HIP) ve yaşlandırma işlemleri için proses pencereleri ve seçim mantığını sunar.
news
3D Baskıda Departmanlar Arası İş Birliği: İhtiyaç Uyumundan Teslimat Döngüsüne Ortak Çalışma Yöntemi
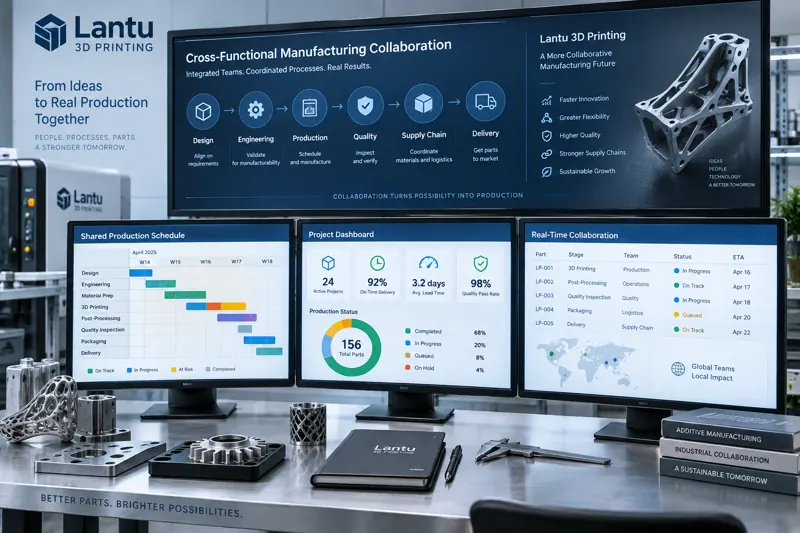
Çok çeşitli ve küçük partili 3D baskı işlerinde bir parçanın müşteri talebinden teslimata kadar satış, tasarım, proses, üretim, kalite ve lojistik departmanlarından geçmesi gerekir. Bu makale, ihtiyaç uyumundan teslimat kapanışına uzanan departmanlar arası bir iş birliği yöntemini ele alır: belirsiz talepleri üretilebilir göstergelere dönüştürmek, üretilebilirlik incelemesini öne çekerek yeniden işi önlemek, pano paylaşımıyla bilgi hatalarını azaltmak ve değerlendirme döngüsüyle tekrarları engellemek.
news
3D Baskıda Yeşil Üretim: Toz Geri Kazanımı, Enerji Tüketimi Optimizasyonu ve Karbon Ayak İzi Hesaplaması İçin Uygulama Yolu
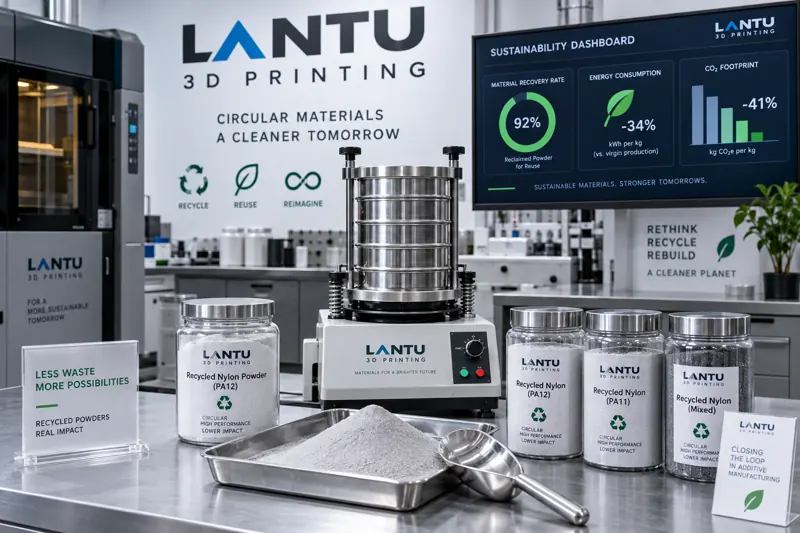
İmalat sanayisinin yeşil dönüşümü artık bir slogandan ölçülebilir göstergelere dönüşüyor. Bu makale; malzeme tarafında kapalı döngü toz geri kazanımından, ekipman tarafında enerji tüketimi yapısı ve bekleme optimizasyonuna, proses tarafında net şekle yakın üretim ve destek minimizasyonundan karbon ayak izi hesaplaması ile müşteriye teslim edilen değere kadar 3D baskıda yeşil üretimin uygulanabilir yolunu sistematik biçimde ele alır ve ölçülebilir yönetim göstergeleri ile uygulama sırasını sunar.
news
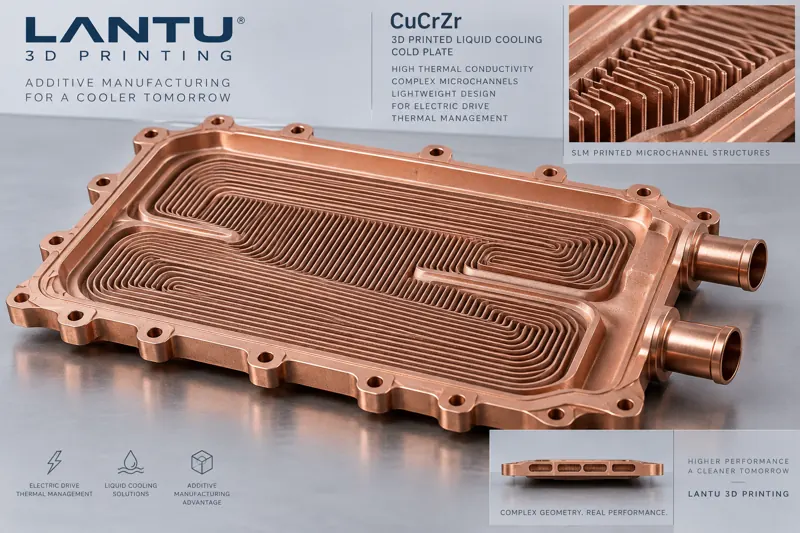
Bakır Alaşımı 3D Baskının Elektrikli Tahrik Isıl Yönetimindeki Uygulamaları: Malzeme Seçiminden Akış Kanallarına ve Arayüz Proseslerine
Elektrikli tahrik sistemlerinde güç yoğunluğu sürekli artarken, geleneksel düz kanallı bakır soğutma plakalarının ısı transfer kapasitesi sınırlarına yaklaşmıştır. Bu makale, bakır alaşımı 3D baskının elektrikli tahrik ısıl yönetimindeki uygulama yolunu sistematik olarak ele alır: CuCrZr, saf bakır ve alüminyumun ısıl iletkenlik ve dayanım dengelerini karşılaştırır, konformal akış kanalları ile mikrokanal tasarımının temel noktalarını açıklar, SLM proses penceresi ve yoğunluk kontrol yöntemlerini verir; ayrıca arayüz ısıl direnci, toz giderme temizliği ve sızdırmazlık testleri gibi teslimat açısından kritik aşamalara odaklanarak mühendislik değerini nicel olarak ortaya koyar.
news
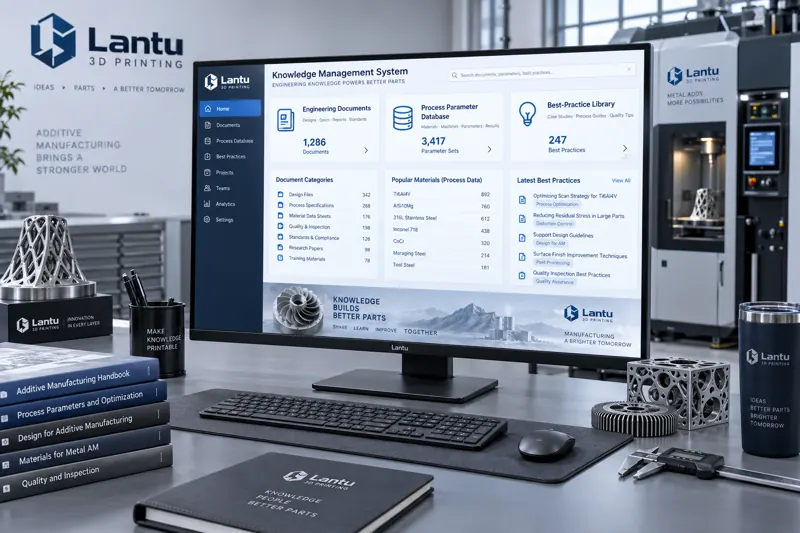
3D Baskı Şirketlerinde Bilgi Yönetimi: Dağınık Deneyimi Yeniden Kullanılabilir Proses Varlıklarına Dönüştürmek
3D baskı, deneyime güçlü biçimde bağlı bir üretim yöntemidir; proses püf noktaları çoğu zaman birkaç mühendisin zihninde ve dağınık sohbet kayıtlarında kalır. Bu makale, 3D baskı şirketlerinin proses parametrelerinden DFM kurallarına, hata vakalarından ekipman ve malzeme verilerinin yapılandırılmış biçimde biriktirilmesine kadar nasıl bir bilgi yönetimi sistemi kurabileceğini sistematik olarak açıklar; ayrıca tek seferlik deneyimi yeniden kullanılabilir, denetlenebilir ve aktarılabilir proses varlıklarına dönüştüren uygulanabilir sınıflandırma, arama ve yeniden kullanım mekanizmaları sunar.
news
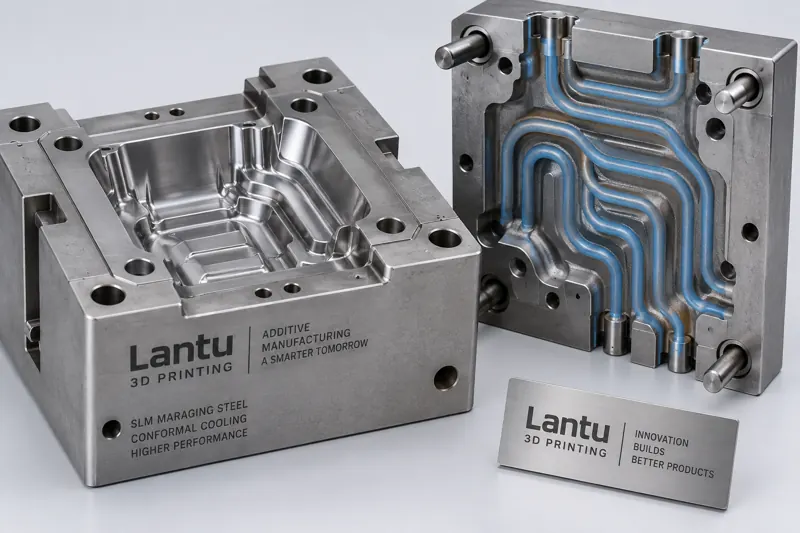
Konformal Soğutmalı Kalıplarda 3D Baskı Süreç Optimizasyonu: Su Kanalı Tasarımından Teslimat Kabulüne
Enjeksiyon kalıplama ve basınçlı döküm üretiminde kalıp soğutma süresi çoğu zaman şekillendirme çevriminin %50—70’ini oluşturur. Geleneksel düz su kanalları CNC işleme kısıtları nedeniyle düzensiz soğutmaya yol açar; bu da ürün çarpılmasına ve çevrim süresinin uzamasına neden olur. Bu makale, konformal soğutmalı kalıplar için 3D baskı süreç optimizasyonunu sistematik olarak açıklar: konformal su kanalı tasarım ilkelerinden SLM kalıp çeliği seçimi ve proses parametrelerine, gerilim giderme sonrası işlemlerden endoskop ve CT ile muayene kabulüne kadar. Ayrıca ölçülebilir mühendislik değeri ve uygulama önerileri sunarak işletmelerin tasarım özgürlüğünü teslim edilebilir ve tekrarlanabilir seri üretim kabiliyetine dönüştürmesine yardımcı olur.
news
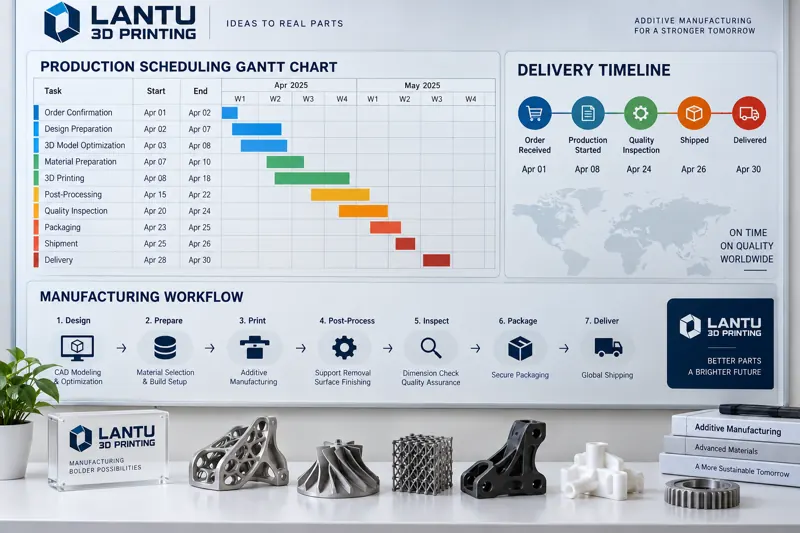
3D Baskı Üretim Planlama: Sipariş Önceliğinden Parti Çizelgelemeye Teslimat Ritmi Yönetimi
Talebe bağlı üretim modelinde 3D baskı atölyeleri genellikle Ar-Ge prototipleme, küçük parti deneme üretimi ve acil yedek parça işleriyle aynı anda ilgilenir. Karma ekipman yapısı, yüksek malzeme değişim maliyetleri ve istasyonlar arası son işlem adımları geleneksel çizelgelemeyi yetersiz kılar. Bu yazı; sipariş önceliği değerlendirme modeli, aynı malzemeyle parti birleştirme, kapasite yükü ve darboğaz tespiti, teslimat ritmi ve WIP kontrolü ile dijital planlama araçlarını sistematik olarak açıklar.
Buradan başlayın
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.