
No model yet, material choice and wall thickness are explained from a practical angle.
Centro Conoscenze
Blueprint News
lantu3D verifica spessore, struttura, materiale, processo, quantità e finitura prima del preventivo.
01Guides
02Materiali
03Punto di vista cliente
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
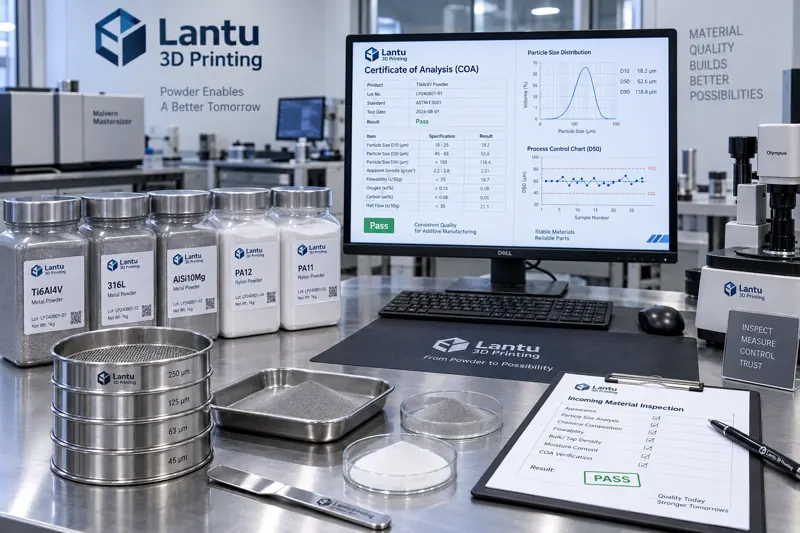
Controllo qualità dei materiali in ingresso dai fornitori e coerenza dei lotti di polvere per stampa 3D: un ciclo chiuso dall’ispezione in accettazione alla stabilità di processo
La stabilità dei lotti dei componenti stampati in 3D viene spesso determinata già nel momento in cui la polvere entra in stabilimento. Questo articolo analizza, da una prospettiva ingegneristica di controllo qualità dei materiali in ingresso, le prove di accettazione per polveri metalliche e nylon, i metodi di valutazione della coerenza tra lotti, l’impatto delle variazioni del materiale sui processi SLM/SLS e sulle prestazioni finali, proponendo un ciclo chiuso praticabile di rilascio e tracciabilità dei materiali per aiutare le aziende a mantenere una qualità di consegna costante tra piccole serie e produzione in volume.
news
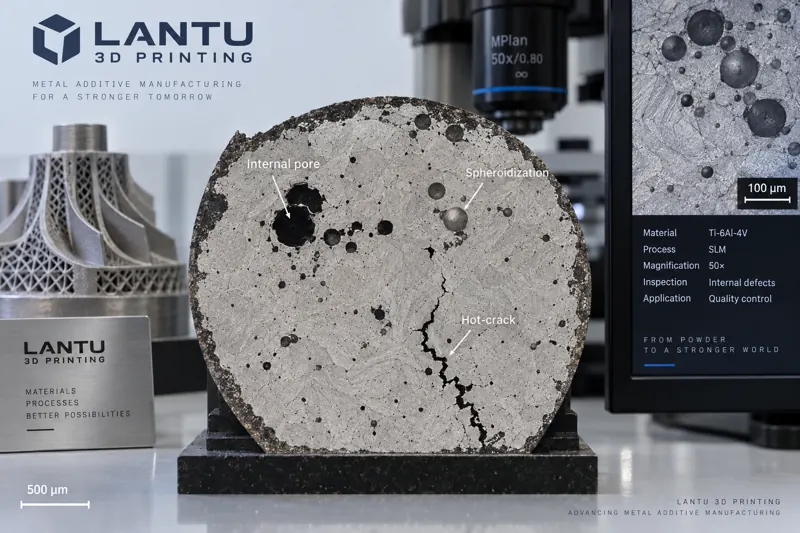
Analisi dei difetti nella stampa 3D metallica: cause e mitigazione di sferoidizzazione, porosità, cricche a caldo e deformazioni
Sferoidizzazione, porosità, cricche a caldo e deformazioni da imbarcamento sono difetti chiave che influenzano resa e tempi di consegna nella manifattura additiva metallica. Questo articolo analizza i meccanismi alla base di quattro categorie di difetti, propone parametri di processo applicabili come densità di energia, tasso di sovrapposizione, preriscaldo della piastra, strategia di scansione e ricottura di distensione, e costruisce un ciclo chiuso di analisi basato su controllo CT e gestione Cpk.
news
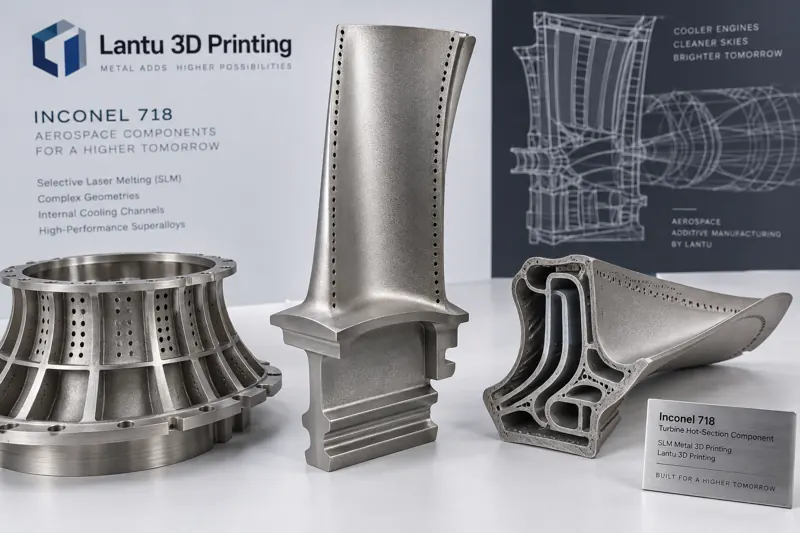
Ottimizzazione del processo SLM della superlega a base nichel Inconel 718: percorso di produzione additiva per componenti hot section di motori aeronautici
Inconel 718 (GH4169), la superlega a base nichel più ampiamente utilizzata, grazie all’elevata resistenza e alla capacità di resistere al creep a 650 °C, è impiegata da tempo in camere di combustione, dischi turbina e tubazioni dei motori aeronautici. Tuttavia, i processi tradizionali di forgiatura e lavorazione meccanica comportano tassi di asportazione del materiale superiori all’80% e lunghi tempi di consegna. Questo articolo analizza sistematicamente il percorso di industrializzazione del processo SLM per Inconel 718 da cinque prospettive: caratteristiche della polvere, finestra dei parametri laser, controllo delle cricche a caldo e delle tensioni residue, post-trattamento e qualificazione della qualità.
news
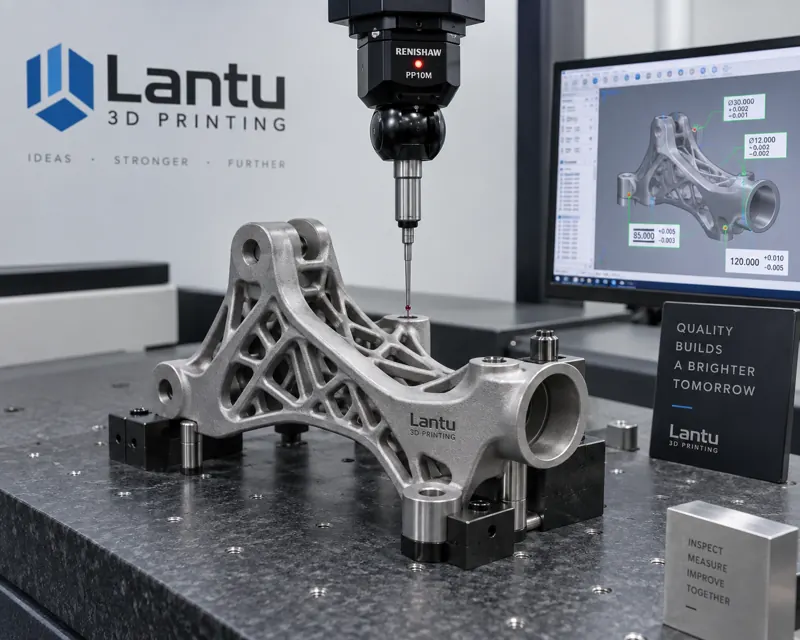
Validazione del primo articolo (FAI) nella stampa 3D e verifica della capacità di processo: metodi di rilascio qualità dal piccolo lotto alla produzione di massa
In passato, la stampa 3D in piccoli lotti seguiva spesso la logica “stampare e consegnare”, senza un rilascio sistematico del primo articolo, causando nella fase di produzione dimensioni instabili, variazioni di resistenza e mancanza di tracciabilità. La First Article Inspection (FAI) riprende il meccanismo dei quality gate dei settori aerospaziale e automobilistico: attraverso una verifica a ciclo chiuso del primo articolo su dimensioni, materiali e parametri di processo, blocca le incertezze prima della produzione in serie. Questo articolo illustra in modo sistematico l’ambito della FAI, i criteri di accettazione, il supporto degli indici di capacità di processo CPK/PPK e la scala di rilascio in tre fasi, dal primo articolo alla produzione di massa, con relativo ciclo chiuso dei dati.
news
Tendenze del settore della stampa 3D: dal prototipo alla svolta industriale della produzione in serie
Negli ultimi dieci anni la stampa 3D è rimasta a lungo confinata alla fase di prototipazione, ma il ciclo 2024-2026 sta superando un punto di svolta verso l’industrializzazione: le curve di tecnologia e costo continuano a scendere, e l’economia per singolo pezzo negli scenari di piccola e media serie inizia a superare i processi tradizionali. Questo articolo analizza il significato di tale svolta e i percorsi di implementazione da quattro dimensioni: maturità tecnologica, struttura dei costi, gamma dei materiali ed ecosistema industriale.
news
Controllo delle tensioni residue nella stampa 3D metallica SLM e ottimizzazione della ricottura: metodo ingegneristico dalla tensione interstrato alla stabilità dimensionale
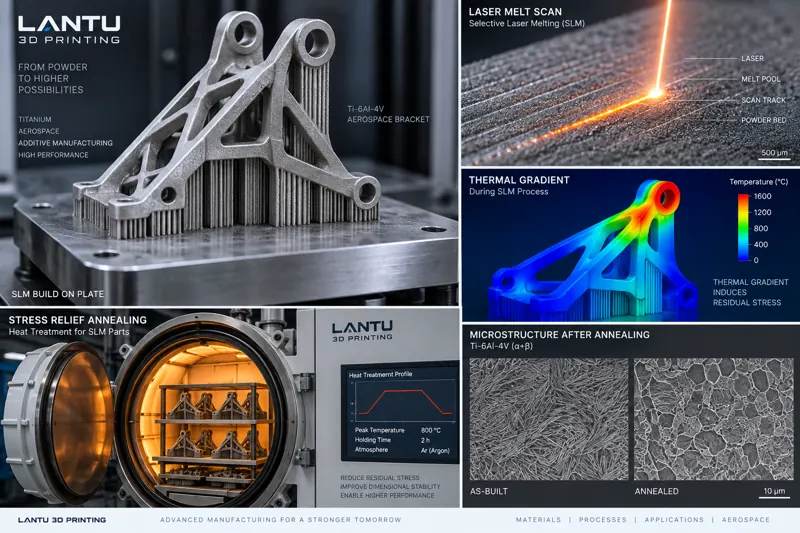
Nel processo di stampa 3D metallica SLM, la rapida fusione-solidificazione e gli elevati gradienti termici accumulano tensioni residue all’interno dei componenti, causando deformazioni, cricche e deriva dimensionale. L’articolo illustra l’origine delle tensioni, quattro leve di controllo — ottimizzazione dei parametri, preriscaldo della piattaforma, strategia di scansione e progettazione dei supporti — e propone criteri di scelta per ricottura di distensione, HIP e trattamenti di invecchiamento, aiutando le aziende a passare da pezzi semplicemente stampabili a componenti dimensionalmente stabili e consegnabili in ambito industriale.
news
Collaborazione interfunzionale nella stampa 3D: dal riallineamento dei requisiti al ciclo chiuso di consegna
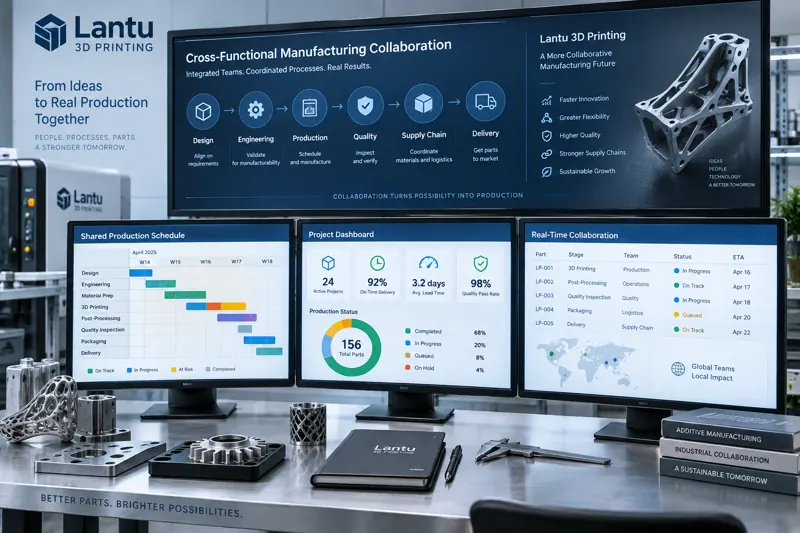
Nel business della stampa 3D multi-varietà e a piccoli lotti, un componente passa attraverso vendite, progettazione, processo, produzione, qualità e logistica prima di arrivare al cliente. Questo articolo illustra un metodo di collaborazione interfunzionale: trasformare richieste vaghe in indicatori producibili, anticipare la revisione DFM per bloccare le rilavorazioni, condividere le informazioni tramite kanban ed evitare recidive con un ciclo chiuso di retrospettiva.
news
Produzione verde con stampa 3D: percorsi pratici per recupero delle polveri, ottimizzazione energetica e calcolo dell’impronta di carbonio
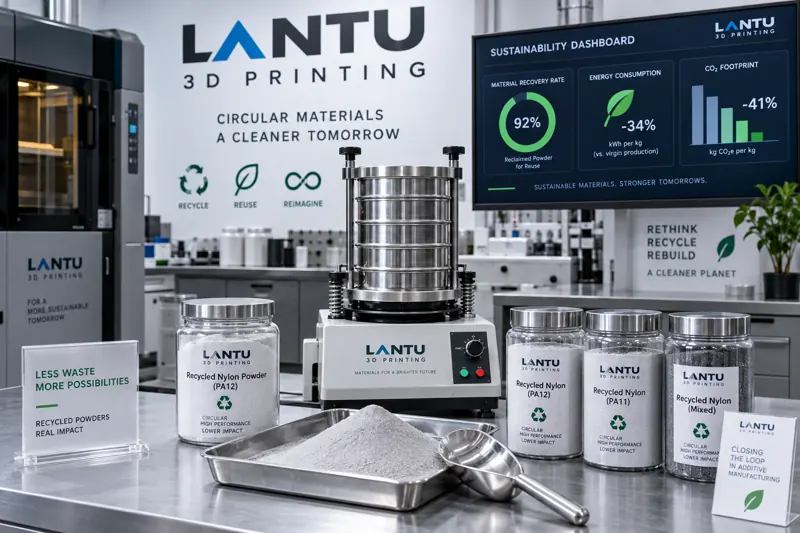
La trasformazione verde dell’industria manifatturiera sta passando dagli slogan a indicatori quantificabili. Questo articolo analizza in modo sistematico i percorsi applicativi della produzione verde con stampa 3D: dal ciclo chiuso di recupero delle polveri sul fronte dei materiali, alla struttura dei consumi energetici e all’ottimizzazione dello standby sul fronte delle apparecchiature, fino alla formatura near-net-shape, alla minimizzazione dei supporti, al calcolo dell’impronta di carbonio e al valore consegnato al cliente, proponendo indicatori gestionali misurabili e una sequenza di implementazione.
news
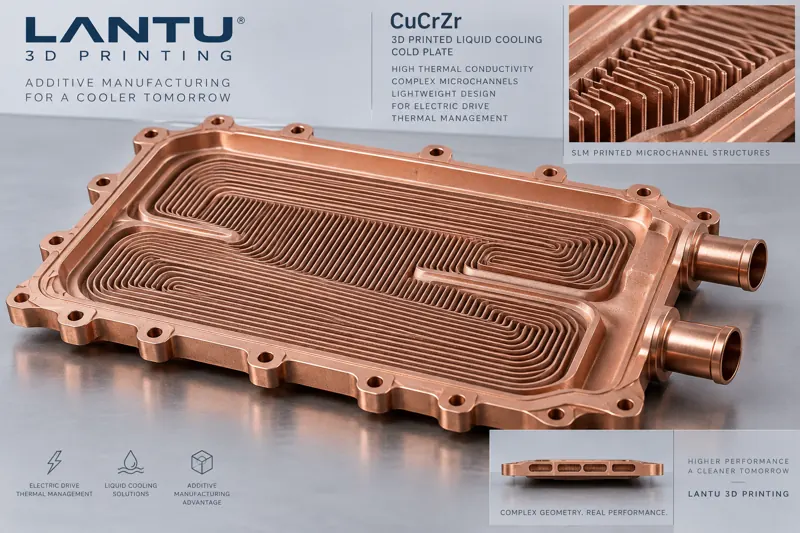
Applicazioni della stampa 3D in lega di rame nella gestione termica degli azionamenti elettrici: dalla selezione dei materiali ai canali di flusso e ai processi di interfaccia
La densità di potenza dei sistemi di azionamento elettrico continua ad aumentare e la capacità di scambio termico delle tradizionali piastre fredde in rame a canali rettilinei si sta avvicinando al limite. Questo articolo illustra in modo sistematico il percorso applicativo della stampa 3D in lega di rame nella gestione termica degli azionamenti elettrici: confronta i compromessi tra conducibilità termica e resistenza di CuCrZr, rame puro e alluminio, analizza i punti chiave della progettazione di canali conformali e microcanali, presenta la finestra di processo SLM e i metodi di controllo della densità, e si concentra sugli aspetti critici di consegna come resistenza termica di interfaccia, rimozione delle polveri, pulizia e prove di tenuta, quantificando il valore ingegneristico.
news
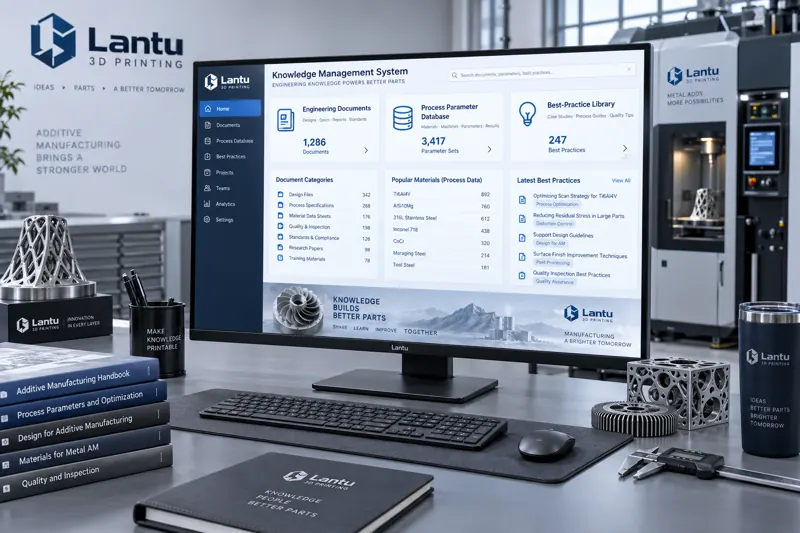
Gestione della conoscenza nelle aziende di stampa 3D: trasformare esperienze sparse in asset di processo riutilizzabili
La stampa 3D è un metodo produttivo fortemente dipendente dall’esperienza, e il know-how di processo spesso resta bloccato nella mente di singoli ingegneri o in chat frammentate. Questo articolo spiega in modo sistematico come un’azienda di stampa 3D possa costruire un sistema di gestione della conoscenza: dalla strutturazione di parametri di processo, linee guida DFM, casi di insuccesso, dati su macchine e materiali, fino a meccanismi concreti di classificazione, ricerca e riutilizzo, trasformando esperienze occasionali in asset di processo riutilizzabili, verificabili e trasmissibili.
news
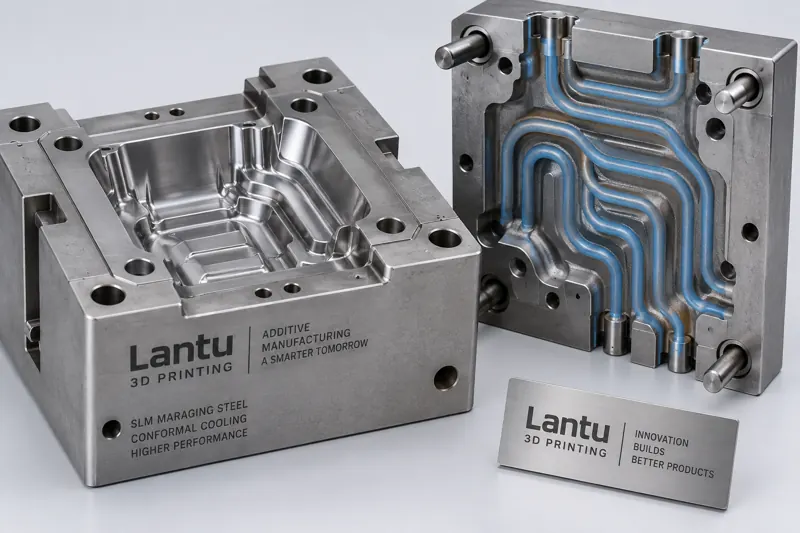
Ottimizzazione del processo di stampa 3D per stampi con raffreddamento conformale: dalla progettazione dei canali d’acqua alla consegna e accettazione
Nella produzione tramite stampaggio a iniezione e pressofusione, il tempo di raffreddamento dello stampo rappresenta spesso il 50%—70% del ciclo di formatura. I canali di raffreddamento rettilinei tradizionali sono limitati dalla lavorazione CNC e il raffreddamento non uniforme causa deformazioni del prodotto e cicli più lunghi. Questo articolo illustra in modo sistematico il percorso di ottimizzazione del processo di stampa 3D per stampi con raffreddamento conformale: dai principi di progettazione dei canali conformali, alla scelta degli acciai per stampi SLM e dei parametri di processo, fino ai post-trattamenti di distensione, alle ispezioni con endoscopio e CT e all’accettazione finale. Vengono inoltre forniti valori ingegneristici quantificati e suggerimenti applicativi per aiutare le aziende a trasformare la libertà progettuale in una capacità produttiva consegnabile, replicabile e scalabile.
news
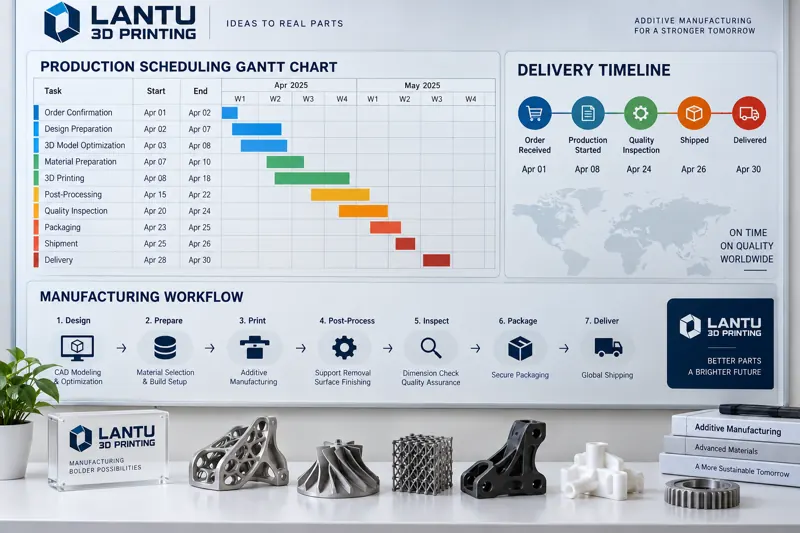
Pianificazione della produzione nella stampa 3D: gestione del ritmo di consegna dalla priorità degli ordini alla programmazione per lotti
Nel modello di produzione on-demand, un reparto di stampa 3D gestisce spesso contemporaneamente prototipazione R&D, preserie di piccoli lotti e ricambi urgenti. Macchine eterogenee, costi elevati di cambio materiale e post-processing su più postazioni rendono inefficace la pianificazione tradizionale. Questo articolo illustra in modo sistematico il modello di valutazione della priorità degli ordini, la programmazione per lotti con lo stesso materiale, l’identificazione di carichi e colli di bottiglia, il controllo del ritmo di consegna e del WIP, oltre agli strumenti digitali di scheduling, aiutando i service provider a migliorare l’utilizzo delle macchine e il tasso di consegna puntuale.
Inizia da qui
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.