
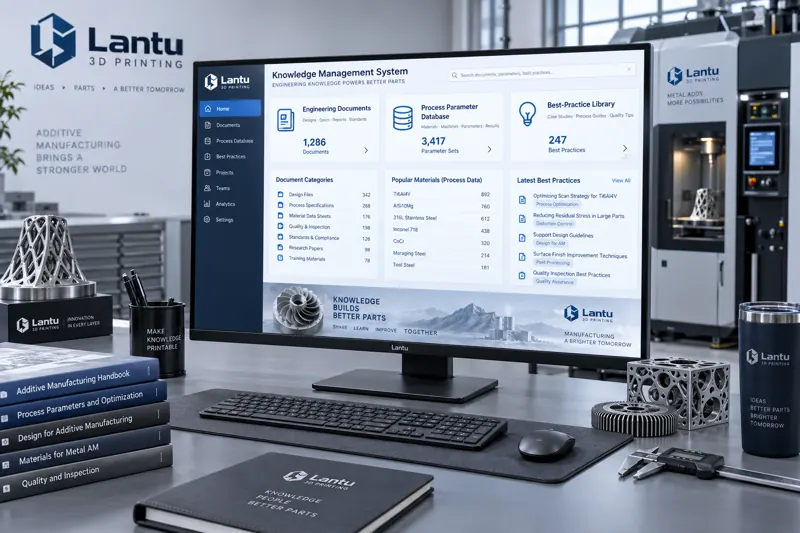
引言:为什么3D打印尤其需要知识管理
3D打印是一种强经验依赖的制造方式。同一台SLM设备,换一批粉末、调一个激光功率、改一个扫描策略,成型质量可能天差地别。现实中,大量工艺诀窍锁在少数资深工程师的脑子里,沉淀在微信群、邮件和个人笔记里,一旦人员流动,经验随之流失。更棘手的是,许多踩过的坑没有被记录,导致同类缺陷反复发生、反复救火。当企业从单件打样走向小批量、多材料、多工艺并行时,如果没有知识管理体系,交付稳定性和扩张能力都会被经验瓶颈卡住。
一、知识管理的核心资产:工艺参数库
最基础也最容易被忽视的资产,是结构化的工艺参数库。它不应只是设备默认参数的截图,而应覆盖材料—设备—工艺窗口—结果的全链路:例如PA12尼龙在SLS工艺下的推荐打印温度185—195°C、层厚0.1—0.15mm、预热温度比熔点低约3—5°C;18Ni300模具钢在SLM下的激光功率200—370W、扫描速度800—1200mm/s、层厚0.03—0.05mm。每一条参数都应附带对应的零件特征、成形质量(致密度、尺寸精度、表面粗糙度)与可追溯的批次编号,这样后续同类零件才能直接调用而非重新摸索。参数库的价值在于可被检索、可被复用、可被校验。
二、把DFM准则沉淀为可执行的评审清单
可制造性设计(DFM)是3D打印企业最该固化的知识。与其在每次报价前凭经验口头提醒,不如把通则写成结构化的评审清单:最小壁厚(树脂SLA约0.5—1mm、尼龙SLS约1—1.5mm、金属SLM约0.3—0.5mm)、悬空角(自支撑一般需≥45°)、最小特征尺寸、装配间隙(功能配合建议0.1—0.3mm)、支撑可达性与去除成本等。清单应随真实案例持续迭代——每出现一次因某条规则缺失导致的返工,就把它补进准则。当DFM准则变成可勾选的评审项,新人也能在报价阶段挡住大部分可预见风险。
三、失败案例库:把坑变成组织资产
失败是最昂贵也最容易被丢弃的知识。建议建立失败案例库,用统一模板记录:零件几何特征、工艺路径、失效现象(开裂、翘曲、球化、层间未熔合、尺寸超差等)、根因分析、纠正措施与验证结果。例如某铝合金薄壁件在去除基板后发生翘曲,根因是热应力累积且应力释放方向单一,纠正措施为增加退火工序并优化扫描分区;又如某深腔结构因支撑不可达导致后处理报废,根因为DFM阶段未评估支撑去除性。失败案例库让第二次不再犯同一错误成为可能,其价值往往高于成功案例。
四、设备与材料数据的持续积累
设备状态和材料批次同样需要被记录。同一牌号粉末在不同批次间存在粒度分布、氧含量、流动性差异,会直接反映到打印稳定性上。建立材料批次档案(供应商、批号、关键理化指标、适用工艺窗口)与设备运行台账(关键件寿命、维护记录、工艺漂移曲线),可以在质量波动发生时快速定位是材料、设备还是工艺变量。当设备维护计划、粉末回收率、环境温湿度都被纳入同一数据链路,质量追溯就有了数据底座。
五、分类、检索与复用机制:让知识真正可用
沉淀只是第一步,关键是能真正用得上。知识应围绕零件类型—材料—工艺—问题多维打标签,支持按场景检索;例如输入薄壁铝合金SLM翘曲,应能直接召回参数建议、DFM禁忌与失败案例。检索之外,还应把高复用知识前置为流程卡与模板:报价单模板、DFM评审表、后处理SOP、首件检验清单。让工程师在正确时机看到正确知识,知识管理才从档案室走向生产线。
六、落地路径与常见误区
落地建议由轻到重:先以单工艺(如SLS尼龙)试点,用现有文档收敛出参数库与DFM清单;再建立失败案例复盘机制,把每周质量问题沉淀为组织记忆;最后接入设备与材料数据,形成可追溯闭环。常见误区包括:把知识管理等同于买系统(工具只是载体,内容运营才是核心)、只记录成功不记录失败、知识写完后无人维护而迅速过期。可持续的知识管理,靠的是把记录—评审—复用嵌入日常节奏,而非一次性项目。
总结
3D打印企业的竞争力,越来越不取决于单台设备的性能,而取决于能否把分散的经验系统化、把一次性的成功可复制化。建立以工艺参数库、DFM准则、失败案例库和设备材料数据为核心的知识管理体系,企业才能在从打样到小批量交付的扩张中,稳住质量、缩短学习曲线、把个人经验沉淀为组织资产。