
No model yet, material choice and wall thickness are explained from a practical angle.
ज्ञान केंद्र
Blueprint News
lantu3D कोटेशन से पहले दीवार मोटाई, संरचना, सामग्री, प्रक्रिया, मात्रा और फिनिशिंग की समीक्षा करता है।
01Guides
02सामग्री
03ग्राहक दृष्टिकोण
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
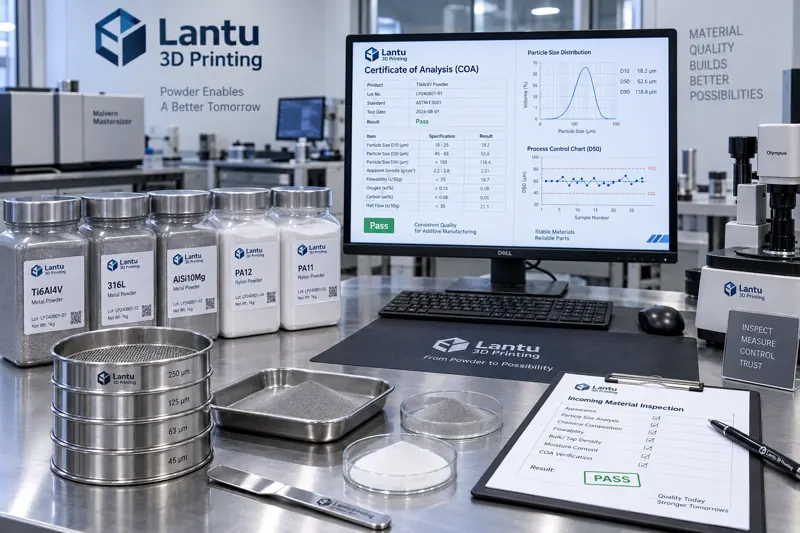
आपूर्तिकर्ता इनकमिंग गुणवत्ता नियंत्रण और 3D प्रिंटिंग पाउडर बैच स्थिरता: इनकमिंग निरीक्षण से प्रक्रिया स्थिरता तक क्लोज्ड लूप
3D प्रिंटेड पार्ट्स की बैच स्थिरता अक्सर पाउडर के फैक्ट्री में प्रवेश करते ही तय हो जाती है। यह लेख आपूर्तिकर्ता इनकमिंग गुणवत्ता नियंत्रण के इंजीनियरिंग दृष्टिकोण से धातु/नायलॉन पाउडर के इनकमिंग निरीक्षण आइटम, बैच स्थिरता निर्धारण विधियां, SLM/SLS प्रक्रिया और अंतिम प्रदर्शन पर सामग्री उतार-चढ़ाव के प्रभाव, तथा लागू करने योग्य रिलीज और ट्रेसबिलिटी क्लोज्ड लूप को समझाता है।
news
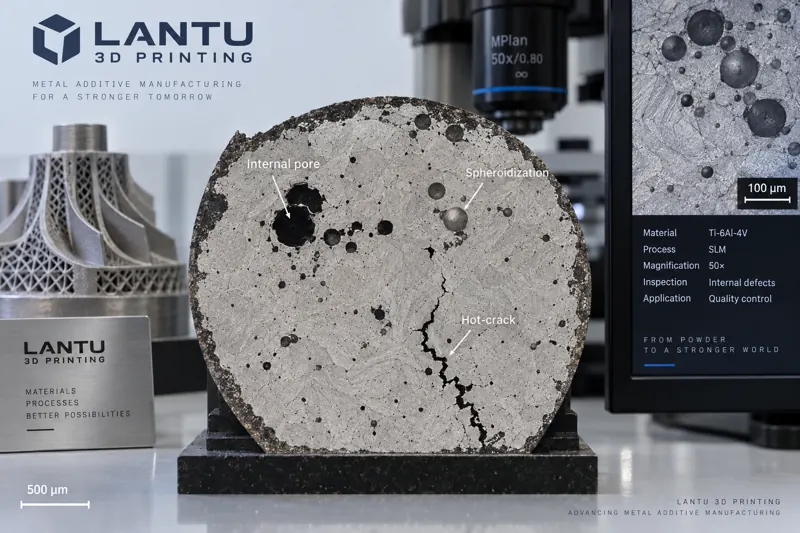
धातु 3D प्रिंटिंग गठन दोष विश्लेषण: बॉलिंग, छिद्र, हॉट क्रैक और वार्पिंग के कारण व प्रक्रिया-नियंत्रण
धातु एडिटिव मैन्युफैक्चरिंग में बॉलिंग, छिद्र, हॉट क्रैक और वार्पिंग विकृति उपज दर और डिलीवरी समय को प्रभावित करने वाले मुख्य दोष हैं। यह लेख चार प्रकार के दोषों के कारणों का विश्लेषण करता है, ऊर्जा घनत्व, ओवरलैप दर, बेस प्लेट प्रीहीटिंग, स्कैनिंग रणनीति और तनाव-निवारण एनीलिंग जैसे लागू करने योग्य प्रक्रिया पैरामीटर देता है, और CT निरीक्षण व Cpk नियंत्रण पर आधारित दोष विश्लेषण क्लोज्ड-लूप बनाता है।
news
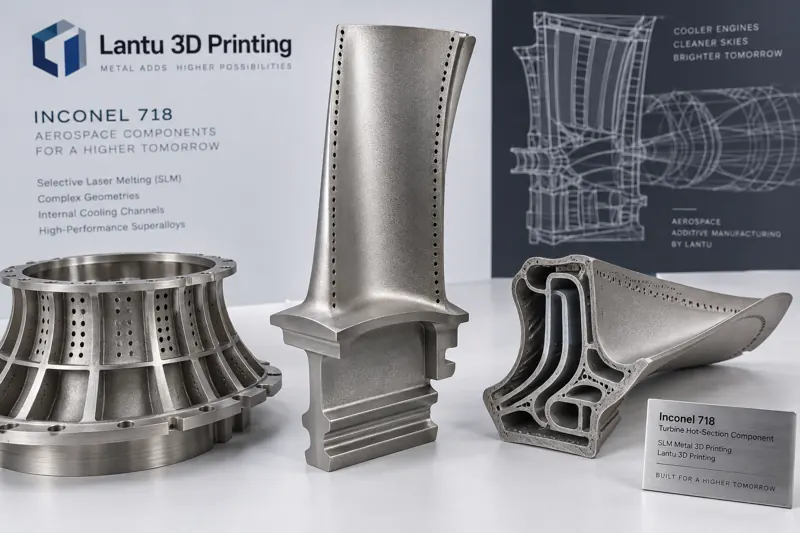
निकेल-आधारित उच्च-ताप मिश्रधातु Inconel 718 की SLM प्रक्रिया अनुकूलन: विमान इंजन के हॉट-सेक्शन घटकों के लिए एडिटिव मैन्युफैक्चरिंग मार्ग
Inconel 718(GH4169)सबसे व्यापक रूप से उपयोग की जाने वाली निकेल-आधारित उच्च-ताप मिश्रधातु है। 650°C पर उच्च शक्ति और क्रीप-प्रतिरोध क्षमता के कारण इसका लंबे समय से विमान इंजन के दहन कक्षों, टरबाइन डिस्कों और पाइपलाइनों में उपयोग होता रहा है। लेकिन पारंपरिक फोर्जिंग और मशीनिंग प्रक्रिया में सामग्री हटाने की दर 80% से अधिक होती है और डिलीवरी चक्र लंबा होता है। यह लेख पाउडर विशेषताओं, लेजर पैरामीटर विंडो, हॉट क्रैकिंग और अवशिष्ट तनाव नियंत्रण, पोस्ट-प्रोसेसिंग तथा गुणवत्ता प्रमाणीकरण—इन पांच आयामों से Inconel 718 की SLM प्रक्रिया के व्यावहारिक कार्यान्वयन मार्ग को व्यवस्थित रूप से प्रस्तुत करता है।
news
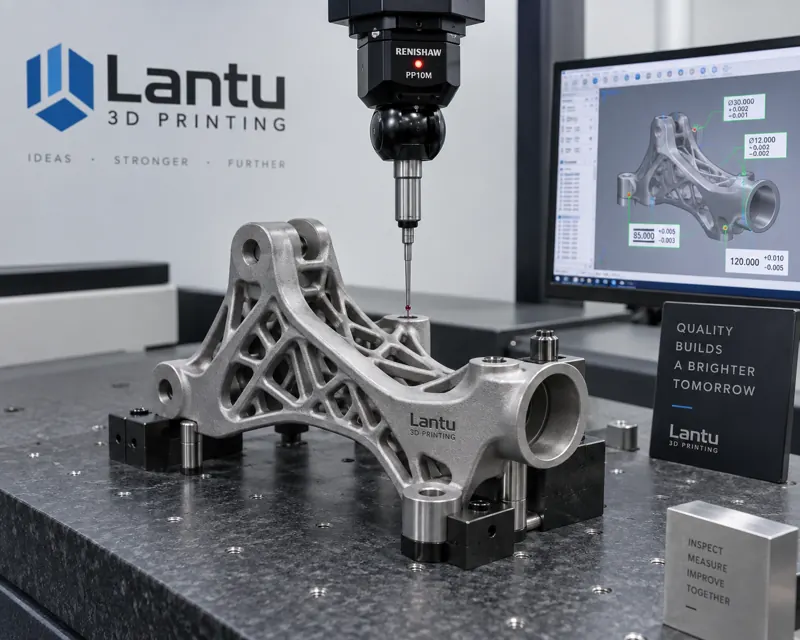
3D प्रिंटिंग में फर्स्ट आर्टिकल इंस्पेक्शन (FAI) और प्रक्रिया क्षमता सत्यापन: छोटे बैच से बड़े पैमाने पर उत्पादन तक गुणवत्ता रिलीज़ पद्धति
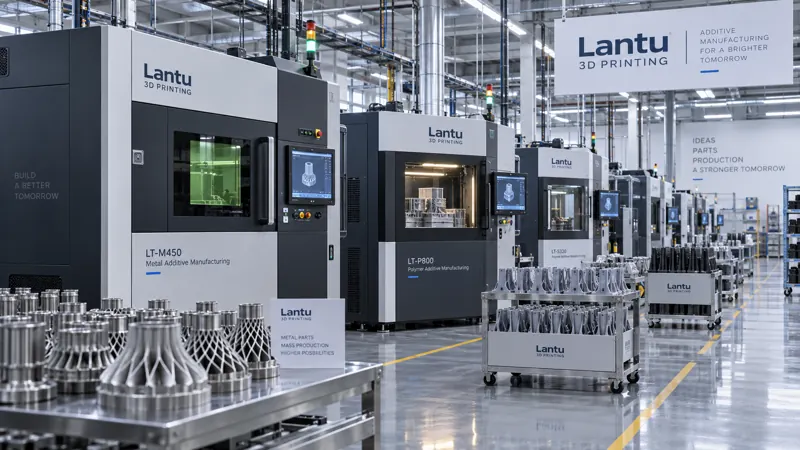
पहले छोटे बैच की 3D प्रिंटिंग में अक्सर “प्रिंट होते ही डिलीवर” कर दिया जाता था, व्यवस्थित फर्स्ट आर्टिकल रिलीज़ की कमी के कारण बैच चरण में आयामी विचलन, मजबूती में उतार-चढ़ाव और ट्रेसबिलिटी की कमी बार-बार सामने आती थी। फर्स्ट आर्टिकल इंस्पेक्शन (FAI) एयरोस्पेस और ऑटोमोबाइल उद्योगों की गुणवत्ता गेट प्रणाली से सीखता है और पहले भाग पर पूर्ण आयामी, सामग्री तथा प्रक्रिया पैरामीटर की क्लोज्ड-लूप पुष्टि के माध्यम से अनिश्चितताओं को बैच उत्पादन से पहले ही रोक देता है। यह लेख FAI के दायरे, निर्णय मानदंड, CPK/PPK प्रक्रिया क्षमता समर्थन, और पहले भाग से बैच उत्पादन तक तीन-चरणीय रिलीज़ सीढ़ी तथा डेटा क्लोज्ड-लूप को व्यवस्थित रूप से समझाता है।
news
3D प्रिंटिंग उद्योग रुझान: प्रोटोटाइप नमूनों से बड़े पैमाने के उत्पादन तक औद्योगिकीकरण का मोड़
पिछले दस वर्षों में 3D प्रिंटिंग लंबे समय तक प्रोटोटाइप नमूना बनाने तक सीमित रही, लेकिन 2024—2026 का चक्र औद्योगिकीकरण के निर्णायक मोड़ को पार कर रहा है: तकनीक और लागत वक्र लगातार नीचे आ रहे हैं, और छोटे व मध्यम बैच परिदृश्यों में प्रति-इकाई अर्थशास्त्र पारंपरिक प्रक्रियाओं से आगे निकलना शुरू कर रहा है। यह लेख तकनीकी परिपक्वता, लागत संरचना, सामग्री प्रणाली और औद्योगिक पारिस्थितिकी के चार आयामों से इस मोड़ के अर्थ और क्रियान्वयन मार्ग का विश्लेषण करता है।
news
SLM मेटल 3D प्रिंटिंग में अवशिष्ट तनाव नियंत्रण और एनीलिंग प्रक्रिया अनुकूलन
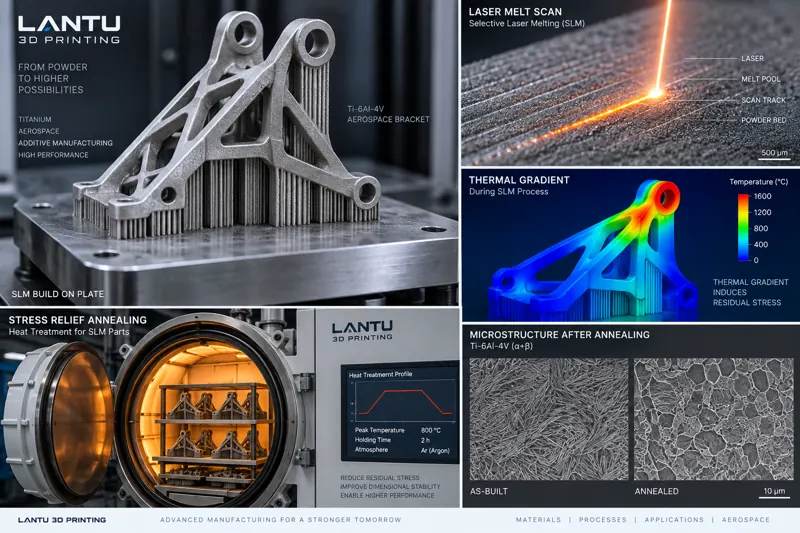
SLM मेटल 3D प्रिंटिंग में तीव्र पिघलना-ठोस होना और अत्यधिक तापमान ग्रेडिएंट भागों के भीतर अवशिष्ट तनाव जमा करते हैं, जिससे विकृति, क्रैकिंग और आयामी विचलन हो सकता है। यह लेख प्रक्रिया पैरामीटर, बेस-प्लेट प्रीहीटिंग, स्कैनिंग रणनीति, सपोर्ट डिजाइन तथा एनीलिंग, HIP और एजिंग उपचार के चयन को व्यवस्थित रूप से समझाता है।
news
3D प्रिंटिंग में क्रॉस-डिपार्टमेंट सहयोग: आवश्यकता संरेखण से डिलीवरी क्लोज्ड-लूप तक सहयोगी कार्य-पद्धति
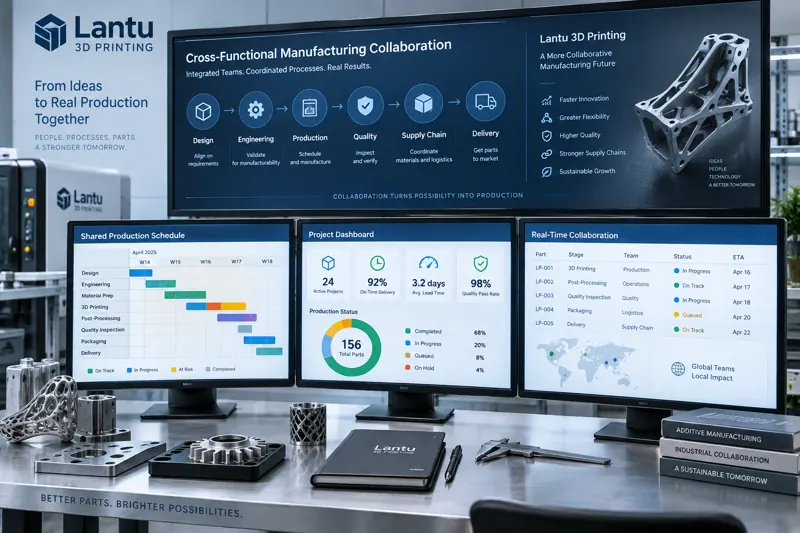
बहु-विविधता और छोटे बैच वाली 3D प्रिंटिंग सेवाओं में, एक पार्ट ग्राहक की मांग से डिलीवरी तक बिक्री, डिजाइन, प्रक्रिया, उत्पादन, गुणवत्ता और लॉजिस्टिक्स जैसे कई विभागों से गुजरता है। यह लेख आवश्यकता संरेखण से डिलीवरी क्लोज्ड-लूप तक क्रॉस-डिपार्टमेंट सहयोग की एक पद्धति को विभाजित करता है: अस्पष्ट मांगों को विनिर्माण योग्य संकेतकों में बदलना, DFM समीक्षा को आगे लाकर रीवर्क रोकना, कानबन साझा करने से सूचना त्रुटियां घटाना और समीक्षा क्लोज्ड-लूप से समस्या की पुनरावृत्ति रोकना।
news
3D प्रिंटिंग में हरित विनिर्माण: पाउडर पुनर्प्राप्ति, ऊर्जा खपत अनुकूलन और कार्बन फुटप्रिंट गणना का कार्यान्वयन मार्ग
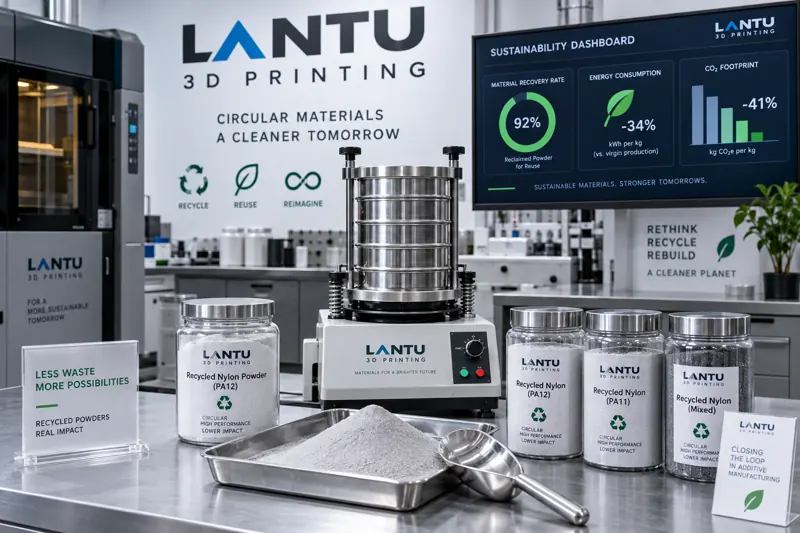
विनिर्माण उद्योग का हरित रूपांतरण नारों से आगे बढ़कर मापनीय संकेतकों की ओर जा रहा है। यह लेख सामग्री पक्ष पर पाउडर पुनर्प्राप्ति के क्लोज्ड-लूप, उपकरण पक्ष पर ऊर्जा खपत संरचना और स्टैंडबाय अनुकूलन, प्रक्रिया पक्ष पर नियर-नेट शेपिंग और सपोर्ट न्यूनतमकरण, तथा कार्बन फुटप्रिंट गणना और ग्राहक डिलीवरी मूल्य के आधार पर 3D प्रिंटिंग हरित विनिर्माण के कार्यान्वयन मार्ग का व्यवस्थित विश्लेषण करता है और मात्रात्मक प्रबंधन संकेतक व कार्यान्वयन क्रम प्रस्तुत करता है।
news
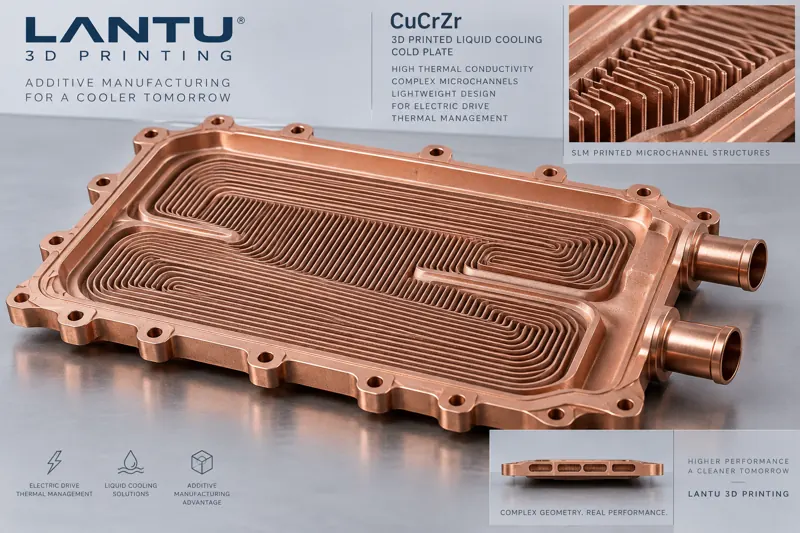
इलेक्ट्रिक ड्राइव थर्मल मैनेजमेंट में कॉपर अलॉय 3D प्रिंटिंग का अनुप्रयोग: सामग्री चयन से फ्लो चैनल और इंटरफेस प्रक्रिया तक
इलेक्ट्रिक ड्राइव असेंबली की पावर डेंसिटी लगातार बढ़ रही है, और पारंपरिक सीधे ग्रूव वाली कॉपर कोल्ड प्लेट की हीट एक्सचेंज क्षमता अपनी सीमा के करीब पहुंच चुकी है। यह लेख इलेक्ट्रिक ड्राइव थर्मल मैनेजमेंट में कॉपर अलॉय 3D प्रिंटिंग के अनुप्रयोग मार्ग को व्यवस्थित रूप से समझाता है: CuCrZr, शुद्ध तांबे और एल्युमिनियम की तापीय चालकता व मजबूती के समझौते की तुलना करता है, कॉनफॉर्मल फ्लो चैनल और माइक्रो-चैनल डिजाइन के मुख्य बिंदुओं का विश्लेषण करता है, SLM प्रक्रिया विंडो और घनत्व नियंत्रण विधियां देता है, और इंटरफेस थर्मल रेजिस्टेंस, पाउडर हटाने की सफाई तथा एयरटाइटनेस परीक्षण जैसे डिलीवरी के प्रमुख चरणों पर ध्यान केंद्रित करते हुए इंजीनियरिंग मूल्य को परिमाणित करता है।
news
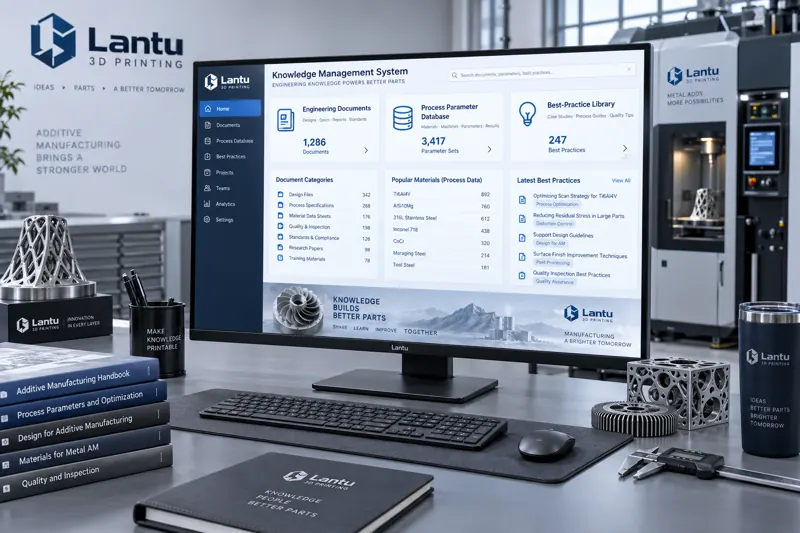
3D प्रिंटिंग उद्यमों में ज्ञान प्रबंधन: बिखरे अनुभव को पुनः उपयोग योग्य प्रक्रिया परिसंपत्ति में बदलना
3D प्रिंटिंग एक ऐसी विनिर्माण पद्धति है जो अनुभव पर अत्यधिक निर्भर करती है। प्रक्रिया संबंधी तकनीकी जानकारियां अक्सर कुछ इंजीनियरों के दिमाग और बिखरे हुए चैट रिकॉर्ड में बंद रहती हैं। यह लेख व्यवस्थित रूप से बताता है कि 3D प्रिंटिंग उद्यम ज्ञान प्रबंधन प्रणाली कैसे स्थापित कर सकते हैं: प्रक्रिया पैरामीटर, DFM मानदंड, विफलता मामलों से लेकर उपकरण और सामग्री डेटा तक की संरचित संचित जानकारी, साथ ही व्यावहारिक वर्गीकरण, खोज और पुनः उपयोग तंत्र, ताकि एकबारगी अनुभव को पुनः उपयोग योग्य, ऑडिट योग्य और हस्तांतरण योग्य प्रक्रिया परिसंपत्ति में बदला जा सके।
news
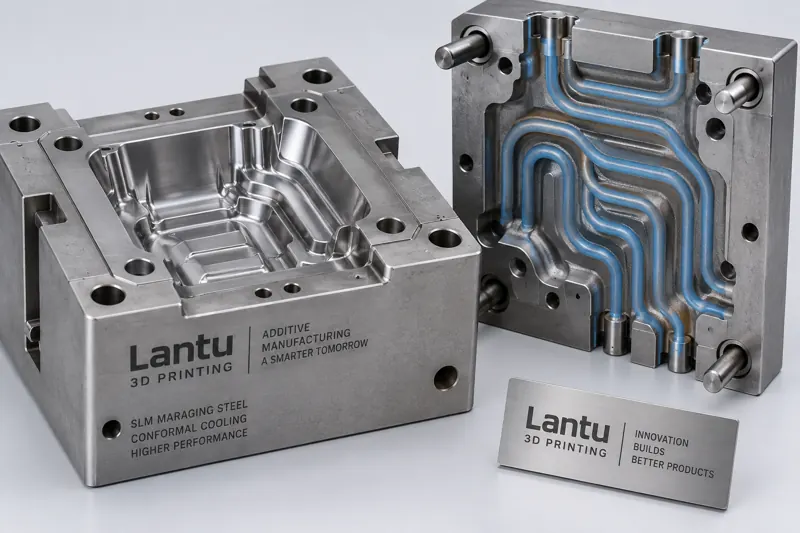
कॉनफॉर्मल कूलिंग मोल्ड की 3D प्रिंटिंग प्रक्रिया अनुकूलन: वॉटर चैनल डिज़ाइन से डिलीवरी स्वीकृति तक
इंजेक्शन मोल्डिंग और डाई-कास्टिंग उत्पादन में, मोल्ड कूलिंग समय अक्सर कुल मोल्डिंग चक्र का 50%—70% होता है। पारंपरिक सीधे वॉटर चैनल CNC मशीनिंग सीमाओं से बाधित होते हैं, जिससे असमान कूलिंग के कारण उत्पाद में वार्पिंग और चक्र समय में वृद्धि होती है। यह लेख कॉनफॉर्मल कूलिंग मोल्ड की 3D प्रिंटिंग प्रक्रिया अनुकूलन पथ को व्यवस्थित रूप से समझाता है: कॉनफॉर्मल वॉटर चैनल डिज़ाइन सिद्धांतों, SLM मोल्ड स्टील चयन और प्रक्रिया पैरामीटर से लेकर तनाव-निवारण पोस्ट-प्रोसेसिंग, एंडोस्कोप और CT निरीक्षण स्वीकृति तक। साथ ही यह मात्रात्मक इंजीनियरिंग मूल्य और कार्यान्वयन सुझाव देता है, ताकि उद्यम डिज़ाइन स्वतंत्रता को डिलीवर करने योग्य और दोहराने योग्य बड़े पैमाने की उत्पादन क्षमता में बदल सकें।
news
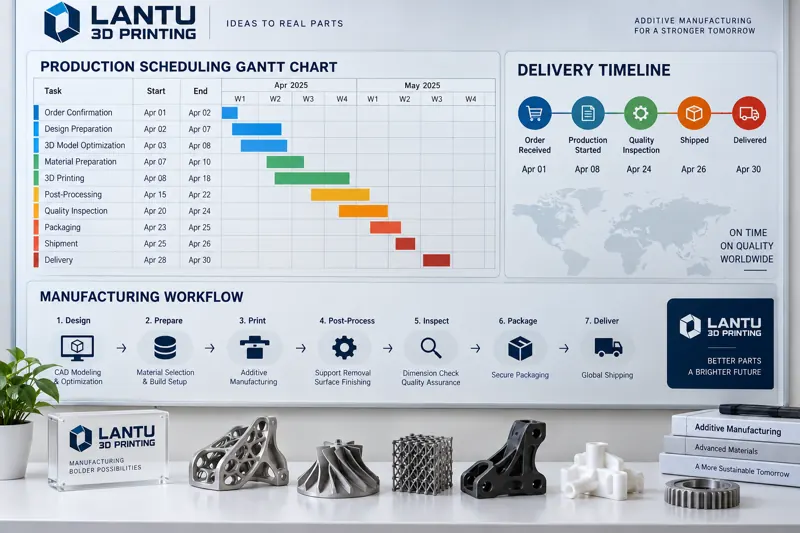
3D प्रिंटिंग उत्पादन शेड्यूलिंग: ऑर्डर प्राथमिकता से बैच प्लानिंग तक डिलीवरी टैक्ट प्रबंधन विधि
ऑन-डिमांड मैन्युफैक्चरिंग मॉडल में 3D प्रिंटिंग वर्कशॉप अक्सर R&D प्रोटोटाइपिंग, छोटे-बैच ट्रायल उत्पादन और आपातकालीन रिप्लेसमेंट पार्ट्स जैसे तीन प्रकार के कार्य एक साथ संभालती हैं। मिश्रित उपकरण, उच्च सामग्री चेंजओवर लागत और कई वर्कस्टेशनों में फैली पोस्ट-प्रोसेसिंग पारंपरिक शेड्यूलिंग को अप्रभावी बना देती है। यह लेख ऑर्डर प्राथमिकता मूल्यांकन मॉडल, समान सामग्री के बैच शेड्यूलिंग, क्षमता लोड और bottleneck पहचान, डिलीवरी टैक्ट और WIP नियंत्रण, तथा डिजिटल शेड्यूलिंग टूल्स को व्यवस्थित रूप से समझाता है, ताकि सेवा प्रदाता उपकरण उपयोग दर और समय पर डिलीवरी दर बढ़ा सकें।
यहां से शुरू करें
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.