
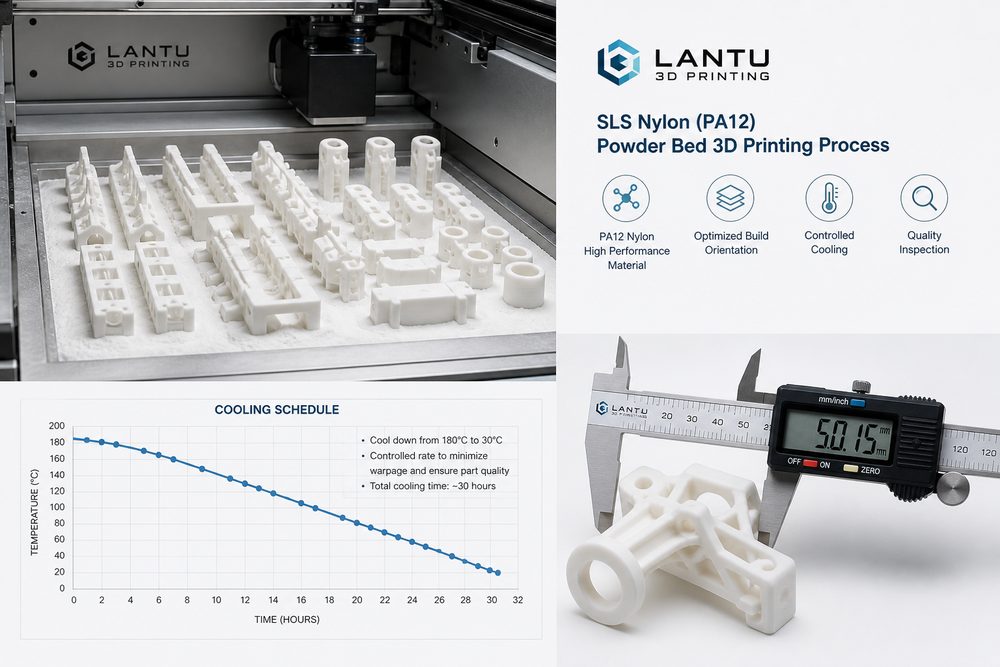
引言:SLS尼龙件的难点往往不是成形,而是批量一致性
SLS选择性激光烧结尼龙件因为无需支撑、结构自由度高、韧性好,已经成为功能夹具、外壳、导流件和复杂管路的重要小批量方案。很多项目第一次试打印效果很好,但进入20件、50件或100件交付时,问题开始暴露:孔位偏差、长边翘曲、扣位松紧不一致、左右件变形方向不同。
这些问题并不一定来自模型错误,而是材料收缩、热场分布、摆放方向、冷却节拍和后处理流程共同作用的结果。蓝图三维在SLS项目中通常把尺寸稳定性作为工艺管理问题处理,而不是只靠打印结束后的打磨和扩孔补救。
一、摆放方向决定收缩方向和关键尺寸风险
SLS尼龙在粉床中成形,零件不同方向的热历史并不完全一致。长条结构、薄壁壳体和带大平面的零件,如果随意摆放,容易在冷却时形成翘曲。一般建议把关键装配面、孔轴和长边方向作为摆放评审重点。对于长度超过150mm的长条件,应避免大面积平面完全贴近同一热梯度方向,可通过倾斜摆放、分段结构或增加加强筋来降低变形。
对于孔位较多的夹具,孔轴方向最好与后加工方案同步考虑。如果孔径公差要求在±0.10mm以内,打印后直接使用风险较高,应预留0.2-0.4mm余量进行铰孔、钻孔或镶套处理。这样比反复调试整机烧结参数更稳定。
二、壁厚均衡比单纯加厚更重要
很多工程师看到变形后第一反应是加厚,但SLS尼龙件并非越厚越稳定。局部厚壁会延长冷却时间,造成内部热应力;薄厚突变位置则容易成为翘曲起点。更好的方法是让壁厚过渡均匀,把承力区域通过筋位、圆角和闭合截面增强,而不是在单一区域堆料。
常见功能壳体的基础壁厚可设置在1.5-2.5mm;大面积面板建议增加交叉筋或蜂窝筋,筋厚约为主壁厚的50%-70%,并保持0.8mm以上圆角过渡。对于螺丝柱,外径一般不低于螺钉公称直径的2.5倍,根部加圆角可减少装配开裂。
三、粉床温度和冷却节拍影响批次一致性
SLS工艺的核心是把粉床温度控制在接近材料熔融窗口的范围内,再通过激光局部烧结。若预热不足,层间结合和尺寸稳定性会下降;若温度过高,边缘细节和孔位可能受影响。不同设备和粉末批次会有差异,因此稳定的设备记录非常重要,包括粉末批号、刷新粉比例、层厚、激光功率、扫描策略、开箱时间和环境温湿度。
冷却不能一味追求快。对于厚壁、大尺寸或高装配要求零件,过早开箱会导致温差释放过快,增加翘曲概率。实际生产中应根据零件体积和堆叠密度设定冷却节拍,必要时让粉床自然冷却到安全温度区间再清粉。
四、后处理与检验要形成闭环
SLS尼龙件常见后处理包括清粉、喷砂、染色、浸渗、喷漆和局部机加工。每一步都可能改变尺寸或表面状态。例如喷砂能改善触感,但过度喷砂会影响小孔和薄边;染色和浸渗可能改变表面吸湿表现;喷漆会增加涂层厚度,影响卡扣和插槽配合。
蓝图三维建议对批量件设置首件检验和抽检规则:关键孔距、装配面平面度、卡扣宽度、螺丝柱内孔、长边尺寸至少纳入检验表。对于批量超过50件的项目,可建立尺寸数据记录,发现同方向偏差时及时回到摆放和热场参数环节调整。
五、从样件到小批量的工艺冻结
当样件通过验证后,进入小批量前应冻结三类信息:第一是模型版本和关键尺寸;第二是材料与设备工艺参数;第三是后处理和检验标准。没有工艺冻结,第二批和第三批很容易因为摆放变化、粉末刷新比例变化或后处理供应变化而出现差异。
对于装配敏感件,建议保留“黄金样件”作为后续批次对照,并把可接受的装配手感、间隙和表面状态记录下来。这样客户、设计方和制造方对质量边界有共同认识。
总结
SLS尼龙的优势在于复杂结构和功能交付,但尺寸稳定性需要系统管理。摆放方向、壁厚均衡、粉床温度、冷却节拍、后处理和检验闭环缺一不可。蓝图三维通过把这些环节纳入从设计蓝图到实物交付的流程,帮助企业把一次成功的样件转化为可重复的小批量成果。