
引言:同一张合格证背后的两种粉末
两家供应商都提供 Ti6Al4V 粉末,合格证上都写着 D50=35μm、氧含量 0.12%、球形度良好,价格相差 18%。上机后的表现却完全不同:A 批铺粉均匀、熔道连续,致密度稳定在 99.6% 以上;B 批频繁出现铺粉条纹,未熔合缺陷率从 0.3% 升到 2.7%,一批 60 件的订单报废了 9 件。
问题不在于谁造假,而在于合格证上的四个指标根本不足以描述粉末的行为。D50 只给出了粒度分布的中位值,没有给出分布宽度与细粉尾端;球形度是一个无法量化的形容词;氧含量测的是整包粉末的化学成分,测不出空心粉内部包裹的氩气。真正决定铺粉与熔化行为的,是粒度分布形态、松装与振实密度、霍尔流速、卫星粉与空心粉比例这一组可测量的物理量。
一、粒度分布:D50 之外的三个数
激光衍射粒度仪给出的是体积加权分布,报告上至少要看四个点:D10、D50、D90 以及跨度 (D90-D10)/D50。LPBF 常规窗口是 D10≈15–20μm、D50≈30–40μm、D90≈55–65μm,跨度控制在 1.2–1.8。
真正危险的是两个尾端。D10 偏低(细粉过多)会带来三个后果:比表面积上升导致氧吸附量增加,粉末流动性恶化导致铺粉厚度不均,以及激光扫描时的飞溅与烟尘显著增多,保护镜片更换周期可从 400 小时缩短到 250 小时。D90 偏高(粗粉过多)则会在铺粉刮刀下产生拖曳划痕,粗颗粒还容易在局部形成未熔合。
实用判据:单批 D10 若低于 12μm,或 D90 高于 70μm,即便 D50 落在规格内也应判为待处理批次。循环粉尤其要注意粒度漂移方向——筛分会去掉粗粉,但细粉会随循环次数累积,因此循环 5 次以上的粉末 D10 通常比新粉低 3–6μm。
二、松装密度与振实密度:铺粉层的第一性指标
松装密度(apparent density)是粉末自由堆积时的密度,Ti6Al4V 通常在 2.3–2.6 g/cm³,约为理论密度的 52–58%;振实密度(tap density)经规定次数振动后测得,一般在 2.8–3.1 g/cm³。二者的比值称为 Hausner 比值,是判断流动性的最廉价指标:
Hausner 比 < 1.25 → 流动性良好,可直接上机;1.25–1.40 → 流动性一般,需要降低铺粉速度或增加刮刀压实次数;> 1.40 → 流动性差,铺粉层密度不均,不建议用于薄层(20–30μm)工艺。
松装密度直接决定单层的实际粉末质量。一个可核算的关系:铺粉层厚 30μm、铺粉面积 250×250mm 的机型,若松装密度从 2.5 降到 2.2 g/cm³,单层粉末质量下降约 12%,而激光能量输入不变,等效于能量密度上升 12%——这正是同一组参数在新粉上正常、在循环粉上出现匙孔的原因之一。因此换批或换粉时必须重新核对能量密度,而不是沿用上一批的工艺卡。
三、霍尔流速:把流动性变成一个可判定的数
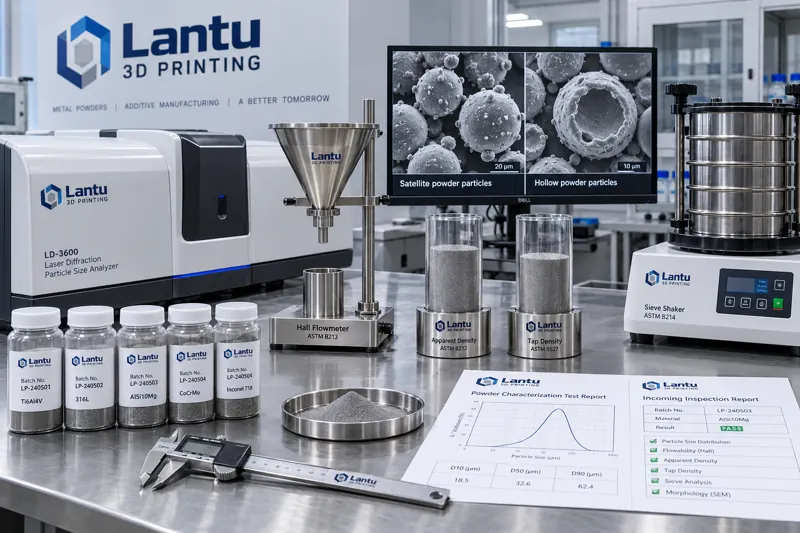
霍尔流速计(Hall Flowmeter)测的是 50g 粉末通过标准漏斗(孔径 2.54mm)的时间,单位 s/50g。这是 ASTM B213 规定的标准方法,也是最容易写进入厂验收单的一项。
参考区间:Ti6Al4V、316L 等球形气雾化粉通常 15–25 s/50g;316L 略快(13–20 s/50g);AlSi10Mg 因密度低、易搭桥,通常在 25–40 s/50g。超过 45 s/50g 或流动中断(搭桥、断续)直接判不合格,这类粉末在刮刀下会出现周期性缺粉。
需要注意两个测量陷阱。一是粉末必须干燥:含水率超过 0.05%(质量分数)时,颗粒间液桥力会让霍尔流速恶化 20–40%,因此测试前应在 80–120℃ 真空干燥 2–4 小时,并在干燥皿中冷却至室温后立即测试。二是循环粉要先过筛,否则残留的团聚颗粒与飞溅球会堵住漏斗口,测出的是堵塞时间而不是流动时间。
四、卫星粉与空心粉:形貌缺陷的量化方法
气雾化过程中,小液滴会黏附在已凝固的大颗粒表面形成卫星粉(satellite)。卫星粉的危害是双重的:它提高颗粒间的机械互锁,恶化流动性;在铺粉时这些凸起会阻碍颗粒重排,降低铺粉层密度。空心粉则是雾化气体被卷入熔滴内部形成的闭孔颗粒,它在铺粉阶段看不出异常,但在熔池中破裂释放气体,形成圆形气孔——这类气孔往往被误判为工艺参数问题。
量化方法有两种成本不同的路径。低成本路径:金相制样后在 500 倍下随机拍摄 10 个视场,每个视场计数不少于 200 颗,统计卫星粉(表面有独立附着球的颗粒)占比与空心粉(截面可见封闭孔洞的颗粒)占比,判定阈值建议为卫星粉 ≤ 8%、空心粉 ≤ 1.5%。高分辨率路径:用 SEM 配合自动图像分析,可同时输出球形度(圆度)分布与粒径-形貌联合分布,单样测量时间约 20–30 分钟,适合新供应商首批认定。
空心粉还有一个间接判据:松装密度显著低于同批次历史值而粒度分布未变。例如某批 316L 松装密度 4.0 g/cm³(历史均值 4.4 g/cm³),D50 与跨度均正常,复检后发现空心粉比例 3.8%——空心粉拉低了堆积密度,这是最经济的预警信号。
五、比表面积与氧增量的耦合
BET 比表面积是细粉含量的灵敏指标。球形 Ti6Al4V 的理论几何比表面积在 D50=35μm 时约为 0.02 m²/g;实测 BET 值若达到 0.05–0.08 m²/g,说明存在大量细粉或颗粒表面粗糙、有卫星结构。比表面积每上升一倍,同等暴露条件下的吸氧速率大致翻倍,这也是细粉比例高的批次在拆封后氧含量爬升更快的原因。
入厂验收建议建立一条耦合判据:当 BET 比表面积高于历史均值 30% 时,即使氧含量合格,也应缩短开包后的使用窗口,从常规的 30 天压缩到 14 天,并增加上机前的干燥工序。
六、可执行的入厂验收单
把上述指标整理成一张可判定的表单,比讨论“球形度良好”有效得多。建议每批必测 6 项、抽测 2 项:
必测:①粒度分布 D10/D50/D90 与跨度;②松装密度与振实密度(计算 Hausner 比);③霍尔流速(s/50g,重复 3 次取均值);④氧氮含量(惰气熔融红外/热导法);⑤含水率(卡尔费休或干燥失重);⑥外观与异物(白布擦拭、磁选检查)。
抽测(新供应商首批、或工艺异常时触发):⑦金相/SEM 卫星粉与空心粉比例;⑧BET 比表面积。
判定规则要写成阈值而不是形容词,并为每项指定测量方法标准号与设备,否则供应商与买方各测各的,数据永远对不上。留样同样关键:每批保留 200–300g 密封留样,标注批号、到货日期与测试报告编号,保存至该批粉末用完后再保留 6 个月——一旦出现批量缺陷,这是唯一能回溯的证据。
总结
粉末验收的核心不是多测几个指标,而是把影响铺粉与熔化的物理量测出来,并写成可判定的阈值。粒度分布看 D10 与 D90 两个尾端而不只看 D50;松装与振实密度算出 Hausner 比,并据此核对能量密度是否需要重标;霍尔流速给出流动性的硬判据;卫星粉与空心粉用金相或 SEM 定量,空心粉可用松装密度异常做低成本预警。
在蓝图三维的交付体系中,粉末表征不是来料检验的一道手续,而是工艺窗口的前置条件——只有粉末行为可测量,打印参数才可复现,交付质量才可承诺。