
引言:能耗不只是电费,而是交付稳定性的管理指标
在3D打印小批量生产中,很多企业会重点核算材料、人工和设备折旧,却容易把能源消耗简单归入“车间公共费用”。这种做法会掩盖真实成本:同样一台SLS设备,如果每批仅装载30%的构建空间,仍然要经历完整预热、烧结、保温和冷却周期;同样一台SLA设备,如果清洗、二次固化和空调除湿缺少节拍管理,也会让单件能耗被无效等待放大。蓝图三维在项目交付中更关注从设计、工艺、排产到实物交付的全生命周期管理,能源优化正是其中容易被忽视却可量化改善的一环。
从经验看,3D打印车间的能耗优化并不等于简单关机省电。若为了省电频繁中断恒温、除湿或粉末环境控制,反而可能造成成型不稳定、粉末结块、尺寸偏差和返工。正确方法是把能源消耗与订单批次、设备状态、工艺窗口、质量检验结果放在同一张管理表中评估,找到“低负载运行、长时间待机、重复预热、后处理排队”这些真实浪费点。
一、先建立能耗基线:按设备、工艺和批次拆分
能耗优化的第一步不是采购新设备,而是建立可追踪的基线。建议将设备分为成型设备、辅助设备、后处理设备和环境设备四类。成型设备包括SLS、SLA、SLM、FDM等;辅助设备包括空压机、真空泵、冷水机、除湿机;后处理设备包括清洗槽、UV固化箱、喷砂机、烘箱、染色设备;环境设备则包括恒温空调、新风和粉末间除尘系统。
每类设备至少记录三个指标:开机时长、有效加工时长、批次产出数量。举例来说,一台额定功率约3.5kW的工业SLA设备,如果当天开机10小时但实际曝光成型仅4小时,其余时间处于待机、等待文件或等待取件状态,单件能耗就会明显上升。对于SLS设备,还应单独记录构建仓装载率、粉末刷新比例和冷却占用时间,因为这些因素决定了每一炉的实际能源分摊。
二、设备待机管理:减少无效开机而不破坏工艺窗口
3D打印设备常见浪费来自“为了随时可用而长时间开机”。但不同工艺的待机策略不能一刀切。SLA设备对树脂温度和平台状态有要求,短时等待可以维持准备状态;若预计超过2小时无任务,应进入低功耗或关机流程,并安排树脂回流、平台清洁和光路防护。FDM设备的喷嘴和热床则可按材料类型设定待机阈值,例如PLA类材料等待超过30分钟可降温,尼龙或PC类材料则需结合烘料箱和封闭腔体温度判断。
金属SLM或SLS设备更需要谨慎。若腔体保护气、预热环境或粉末状态尚未稳定,频繁启停会增加准备时间和工艺风险。此时的优化重点不是简单关停,而是把同类材料、同类层厚、同类后处理要求的订单合并成更高装载率的批次,减少重复预热和空仓运行。
三、批次排产:用装载率降低单件能耗
批次排产是3D打印能耗优化的核心。对于SLS尼龙件,构建仓装载率从30%提升到60%,通常不会让设备总运行时间成倍增加,但会显著摊薄每件零件的预热、烧结和冷却能耗。蓝图三维在处理小批量订单时,会优先按材料、交期、零件高度、后处理方式进行聚类,而不是简单按接单顺序排队。
排产时可设置三条规则:第一,同材料同颜色优先合批,减少换粉、换树脂和清线;第二,高度接近的零件放入同一构建任务,避免少数高件拉长整炉时间;第三,急单与普通单分层管理,急单占用独立窗口,普通单等待合批阈值。例如将PA12黑色染色件集中在每周固定两个批次,可以减少染色槽预热和清洗次数,也能降低颜色一致性风险。
四、后处理能耗:清洗、固化、喷砂与烘干要形成节拍
很多车间只关注打印机能耗,却忽略后处理的累积消耗。SLA零件的酒精清洗、UV固化和烘干若按单件零散处理,设备频繁启动会造成明显浪费。更合理的方式是按材料和尺寸建立后处理篮筐批次,例如同类树脂件在清洗槽中按污染程度分级,先粗洗再精洗,减少溶剂更换频率;UV固化箱按厚度和颜色设置标准时长,避免“为了保险多固化一倍时间”。
喷砂和抛光环节也要看压缩空气与除尘系统的联动。空压机长期低负载运行效率很差,喷砂作业应集中安排,并检查管路漏气、喷嘴磨损和压力设定。若喷嘴磨损导致喷砂效率下降,操作员往往会延长处理时间,看似是人工问题,实际会同时增加电耗、耗材和交付波动。
五、质量与能耗不能割裂:返工是最大的能源浪费
单纯压缩打印时间或降低后处理强度,可能导致尺寸不合格、表面缺陷或强度不足,最终以返工形式吞噬所有节能收益。因此能耗优化必须与质量追溯绑定。建议在批次记录中同时保存设备参数、材料批号、构建位置、关键尺寸检测结果、后处理时长和异常记录。这样才能判断能耗下降是否伴随质量波动。
例如某批夹具零件为了缩短冷却时间提前出仓,短期看设备周转更快,但若导致翘曲率从2%升至8%,返工所消耗的材料、电力和人工远高于节约的等待时间。正确做法是通过试验确定安全冷却窗口,再将参数固化到SOP,而不是依靠现场经验临时决策。
六、建立能源看板:把优化动作变成持续闭环
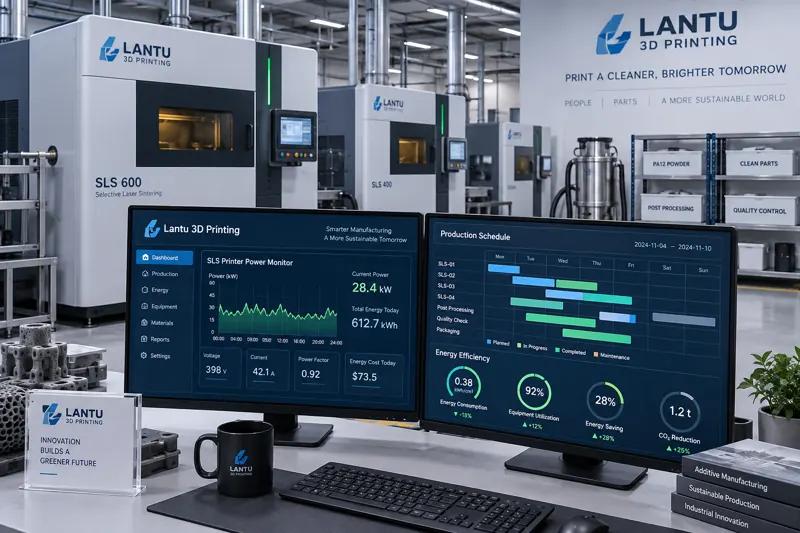
能源管理应落实到可执行的看板,而不是停留在口号。一个适合3D打印车间的看板至少包括:设备开机率、有效加工率、构建仓装载率、单位件能耗、单位材料能耗、后处理批次利用率、返工率和延期率。每周复盘时,不只看电费是否下降,还要看交付周期、质量异常和客户投诉是否同步稳定。
蓝图三维建议企业从低成本动作开始:给主要设备加装分项电表;为待机、预热、清洗、固化建立标准时长;把同材料订单合批;将后处理集中排班;对异常返工进行原因归类。通常在不更换核心设备的情况下,经过4到8周数据积累,就能发现最明显的能耗浪费点,并形成可复制的管理规则。
总结:节能的本质是让制造过程更可控
3D打印车间能源消耗优化不是单点降电费,而是对订单、设备、材料、后处理和质量追溯的系统管理。真正有效的优化,应当在不降低成型质量、不增加返工、不牺牲交期的前提下,提高设备有效加工率和批次装载率。对于正在从打样走向小批量交付的企业而言,把能耗纳入生产调度与成本核算,可以更准确地评估报价、交期和产能边界。蓝图三维通过从蓝图设计到实物交付的全流程协同,帮助客户把这些隐性变量转化为可管理、可复盘、可持续优化的制造能力。