
引言:设备维护不是后勤工作,而是交付能力的一部分
在3D打印服务中,客户通常关注材料、价格和交期,但真正决定批量订单能否稳定交付的基础,是设备状态是否可控。同一台设备在喷嘴磨损、光路污染、粉床温度漂移或平台调平不稳定时,可能仍然可以“打印成功”,却会带来尺寸偏差、表面纹理异常、支撑难以去除、批次颜色差异等隐性问题。对于蓝图三维这类从设计蓝图到实物交付的全流程平台,设备维护不只是维修动作,而是质量管理、成本控制和客户服务的共同基础。
预防性维护的目标并不是让设备永不故障,而是把故障变成可预测、可记录、可复盘的管理对象。企业可以用日检、周检、月检和季度校准,把设备风险拆成不同频率的检查项,并通过工单和数据趋势判断是否需要提前更换耗材、暂停设备或调整生产排程。
一、建立日常点检表:把经验判断变成标准动作
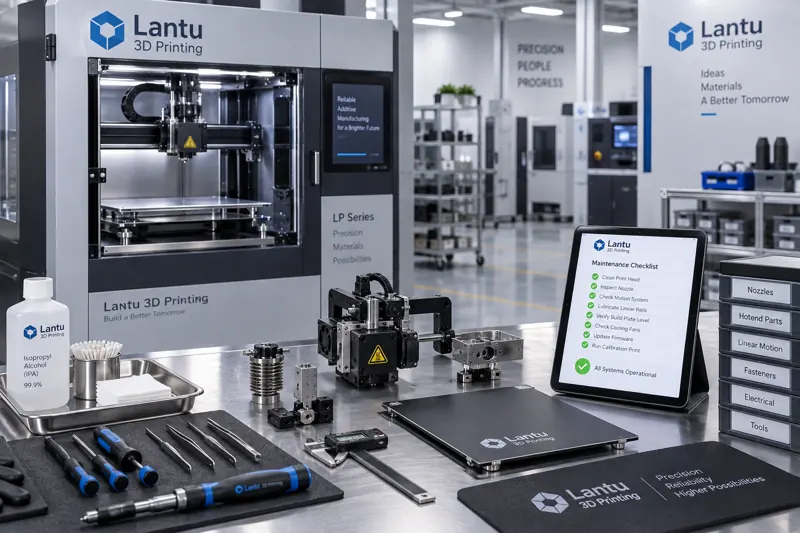
日常点检应覆盖开机前、生产中和收机后三个阶段。开机前重点检查成型平台清洁度、导轨润滑状态、耗材余量、喷嘴或刮刀状态、树脂槽透光区域、粉末回收筛网以及设备报警记录。生产中应观察首层附着、铺粉均匀性、腔体温度曲线、激光功率或曝光稳定性、异常噪音和气味。收机后要记录打印时长、失败原因、关键部件清洁情况和下一班次注意事项。
例如FDM设备可将喷嘴堵塞、挤出齿轮打滑、热床附着下降列为高频点检项;SLA设备应关注离型膜磨损、树脂污染、平台水平和光源均匀性;SLS设备则需要关注粉末含水率、铺粉刮刀、成型缸升降顺畅度与回收粉比例。点检表不宜追求复杂,关键是每一项都能用“正常/异常/需复检”快速记录,并能对应到后续处理动作。
二、关键部件维护:用寿命阈值减少突发停机
设备维护计划需要给关键部件设置寿命阈值。喷嘴、离型膜、刮刀、过滤棉、导轨润滑脂、风扇、激光保护镜、树脂槽、粉末筛网等部件,都应按照打印小时数、材料类型和失败率变化建立更换规则。以高填充玻纤尼龙或碳纤维复合材料为例,其磨蚀性高于普通PLA或PA12,喷嘴与送料机构的检查频率应提高,不能简单沿用通用材料的维护周期。
建议把维护级别分为三级:一级为操作员可完成的清洁、紧固、润滑和耗材补充;二级为工程师执行的校准、光路清洁、运动部件检查和固件参数复核;三级为供应商或专业维修人员处理的激光器、主板、电源和核心运动模块维修。分级后,现场人员不会因为职责不清而延误处理,也能避免非专业操作造成二次损伤。
三、环境控制:温湿度和洁净度直接影响成型稳定性
设备维护不能只盯着机器本体。环境温度、湿度、粉尘和通风条件同样会影响打印稳定性。常见工程实践中,树脂材料需要避免长时间暴露在强光和污染环境中,尼龙粉末需要控制吸湿,金属粉末设备则要重点关注惰性气体保护、粉尘防爆和过滤系统状态。若车间温度波动过大,热床、腔体和材料的热平衡都会变化,最终反映为翘曲、层间结合不足或尺寸重复性下降。
企业可将关键环境指标纳入设备记录,例如温度区间、相对湿度、空气过滤器更换日期、材料开封时间和回收粉批次。对于需要稳定尺寸的订单,建议在生产记录中同时保存设备编号、材料批号、切片版本、层厚、填充率、摆放方向和后处理方式,便于后续追溯。
四、异常闭环:从“修好设备”升级为“消除复发原因”
很多企业的维护问题不在于不会维修,而在于同类故障反复发生却没有形成闭环。一次打印失败后,如果只记录“支撑断裂”或“成型失败”,价值有限;更有效的记录应包括发生时间、设备编号、材料批次、模型特征、参数版本、现场照片、临时处理、根因判断和预防措施。这样才能区分是模型结构不适合、参数设置不当、材料受潮,还是设备本身进入维护窗口。
蓝图三维在处理企业订单时,通常需要在设计可制造性、工艺选择、后处理和交付验收之间做平衡。设备异常闭环可以帮助工程团队将生产经验反馈到前端报价和设计评审。例如某类薄壁件在特定方向上失败率较高,就应在报价阶段提示最小壁厚、加强筋或打印方向调整,而不是等生产失败后再沟通返工。
五、用数据制定维护节奏:让维护成本可被管理
预防性维护会占用设备时间,因此需要用数据判断节奏。建议至少跟踪五类指标:设备稼动率、单机失败率、平均无故障运行时间、关键耗材更换周期、返工与报废成本。当某台设备的失败率连续两周高于同类设备平均值,或同一部件在低于预期寿命时反复损坏,就应触发专项检查,而不是继续依赖操作员经验。
维护数据还能支持成本报价。设备稳定性越高,报价中的风险系数越可控;维护计划越清晰,紧急插单和批量订单的排程越可靠。对客户而言,这意味着更明确的交期、更少的返工沟通和更一致的成品质量。
总结:稳定交付来自持续维护,而不是临时抢修
3D打印设备维护的核心,是把机器状态、材料状态、环境状态和订单质量要求连接起来。企业应从日常点检、关键部件寿命、环境监控、异常闭环和数据复盘五个方面建立预防性维护体系。对蓝图三维而言,这套体系不仅能减少停机和返工,更能支撑从设计评审、工艺决策到实物交付的全生命周期服务能力,让每一次打印都更可预期、更可追溯、更适合工程应用。