
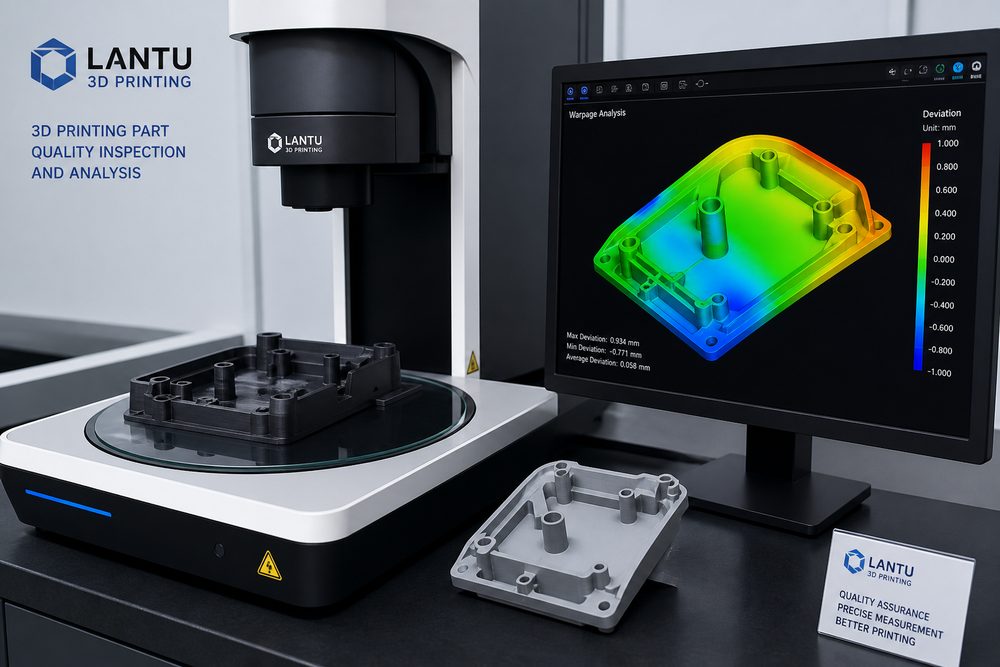
引言:缺陷对零件质量的影响
在增材制造产业化进程中,缺陷控制是决定零件性能一致性的关键因素。据《Additive Manufacturing》期刊2024年度调研数据显示,工业级3D打印零件中约有18%-25%因缺陷导致性能不达标,其中翘曲变形占比最高达34%,层间分离占21%,内部气孔占19%。这些缺陷不仅造成材料浪费和成本上升,更直接影响零件的力学性能、几何精度和服役可靠性。
以航空发动机叶片修复为例,某领先企业2023年质量报告显示,因缺陷导致的返工率高达28.6%,平均每件增加成本$340-520,严重影响交付周期。系统性缺陷分析与预防机制的建立,可使首次打印合格率从71%提升至89%,生产成本降低15%-22%。本文将从缺陷分类、成因机理、预防措施三个维度,为工程师提供可操作的质量提升方案。
一、几何缺陷:翘曲与变形
翘曲变形是FDM打印中最常见的几何缺陷,尤其在打印大尺寸平板件或高收缩率材料(ABS、尼龙)时尤为突出。根本原因在于热应力累积与冷却收缩不均。
1.1 成因机理分析
材料在挤出时温度高达200-260°C,冷却至室温过程中发生体积收缩。ABS线收缩率约为0.4%-0.6%,而PLA仅为0.2%-0.3%。当零件底部与打印床粘结力不足以抵抗收缩应力时,边缘向上翘起。研究表明,翘曲应力主要集中在零件底部1-3mm区域,峰值应力可达15-25MPa,超过材料屈服强度。
翘曲程度可用翘曲角θ量化,定义为翘曲边缘与理论平面的夹角。根据实验数据,当θ>2°时,零件尺寸偏差将超过±0.5mm,严重影响装配精度。
1.2 预防参数优化
| 参数 | 推荐值 | 优化原理 |
|---|---|---|
| 热床温度 | ABS: 100-110°C PLA: 60-70°C 尼龙: 80-90°C | 缩小温差,降低热应力 |
| 环境温度 | 45-55°C(封闭腔体) | 延缓冷却,减少温度梯度 |
| 首层层高 | 0.2-0.3mm | 增加接触面积,提升粘结力 |
| 打印速度 | 首层:15-20mm/s 常规:40-60mm/s | 慢速增加粘结时间 |
| 冷却风扇 | 首层关闭,第3层后逐渐开启 | 避免急冷导致应力集中 |
1.3 结构设计与后处理措施
设计层面:增加老鼠耳朵(Mouse Ears)或Brim边缘扩展基底面积;避免大面积薄壁结构,添加加强筋分散应力;对于ABS等高收缩材料,将零件分割打印后组装。
后处理措施:使用PVA胶水或Magigoo专用床粘剂,粘结力提升40%-60%;对于已发生轻微翘曲的零件,可通过热风枪60-80°C局部加热后压平矫正。
二、结构缺陷:层间分离与裂纹
层间分离(Layer Separation)是最致命的结构缺陷之一,直接导致零件力学性能断崖式下降。某汽车企业测试数据显示,存在层间分离的零件,抗拉强度降低35%-50%,疲劳寿命仅为完好件的1/8。
2.1 机理分析
FDM打印的层间结合依赖分子链扩散与范德华力。当新层铺设时,底层温度需保持在玻璃化转变温度Tg以上(ABS Tg≈105°C,PLA Tg≈60°C),分子链才能实现有效扩散结合。若层间温度过低,结合强度仅为基体强度的30%-45%。
层间分离的主要诱因包括:
- 温度不足:打印温度低于材料熔融温度下限,熔体流动性差,层间融合不充分
- 冷却过快:风扇风速过大或环境温度过低,新层快速固化,来不及与下层融合
- 层高过大:层高超过喷嘴直径的80%时,层间接触面积减小,结合力下降
- 材料降解:吸湿材料在高温下水解产生气泡,或材料反复回料导致分子量下降
2.2 工艺优化方案
温度参数优化:将喷嘴温度提高5-10°C,增加熔体流动性;对于易分离的悬臂结构,局部关闭冷却风扇或降低风速至10%-20%;使用最小层高(0.1-0.15mm)提高层间接触面积。
材料预处理:ABS、尼龙等吸湿材料需在70-80°C干燥箱中干燥4-6小时,含水率控制在10μm的内部缺陷,分辨率达5μm。某航空企业对钛合金零件进行100% CT检测,气孔检出率达99.2%。
超声检测:适合检测层间分离和大面积未熔合,检测速度快,成本低,但分辨率低于CT。
密度测量:阿基米德法测量零件密度,与理论密度对比计算气孔率。适用于批量快速筛选。
4.3 预防措施
FDM工艺:材料预干燥处理;优化挤出倍率至95%-105%;检查挤出机齿轮磨损,建议每打印50-80kg材料更换齿轮;使用填充率≥25%降低内部空洞风险。
金属激光熔化(SLM/LPBF):建立工艺参数窗口,通过能量密度公式E=P/(v·h·t)(P-功率,v-速度,h-间距,t-层厚)确定最佳参数;采用层间旋转扫描策略(67°旋转)降低孔洞连通性;使用氩气保护控制氧含量