
परिचय: भागों की गुणवत्ता पर दोषों का प्रभाव
एडिटिव मैन्युफैक्चरिंग की औद्योगीकरण प्रक्रिया में, भागों की प्रदर्शन स्थिरता निर्धारित करने में दोष नियंत्रण एक महत्वपूर्ण कारक है। "एडिटिव मैन्युफैक्चरिंग" जर्नल के 2024 के वार्षिक सर्वेक्षण आंकड़ों के अनुसार, लगभग 18% -25% औद्योगिक-ग्रेड 3 डी मुद्रित भागों में दोषों के कारण घटिया प्रदर्शन होता है, जिसमें वारपेज विरूपण 34% तक होता है, इंटरलेयर पृथक्करण 21% होता है, और आंतरिक छिद्र 19% होते हैं। ये दोष न केवल सामग्री की बर्बादी और लागत में वृद्धि का कारण बनते हैं, बल्कि भागों के यांत्रिक गुणों, ज्यामितीय सटीकता और सेवा विश्वसनीयता को भी सीधे प्रभावित करते हैं।
उदाहरण के तौर पर एयरो-इंजन ब्लेड की मरम्मत को लें। एक अग्रणी कंपनी की 2023 की गुणवत्ता रिपोर्ट से पता चलता है कि दोषों के कारण पुनर्कार्य दर 28.6% तक है, प्रति पीस की औसत बढ़ी हुई लागत $340-520 है, जो वितरण चक्र को गंभीर रूप से प्रभावित करती है। एक व्यवस्थित दोष विश्लेषण और रोकथाम तंत्र की स्थापना से पहली प्रिंटिंग पास दर को 71% से 89% तक बढ़ाया जा सकता है और उत्पादन लागत को 15%-22% तक कम किया जा सकता है। यह लेख इंजीनियरों को तीन आयामों से कार्रवाई योग्य गुणवत्ता सुधार योजनाएं प्रदान करेगा: दोष वर्गीकरण, कारण तंत्र और निवारक उपाय।
1. ज्यामितीय दोष: विकृति और विरूपण
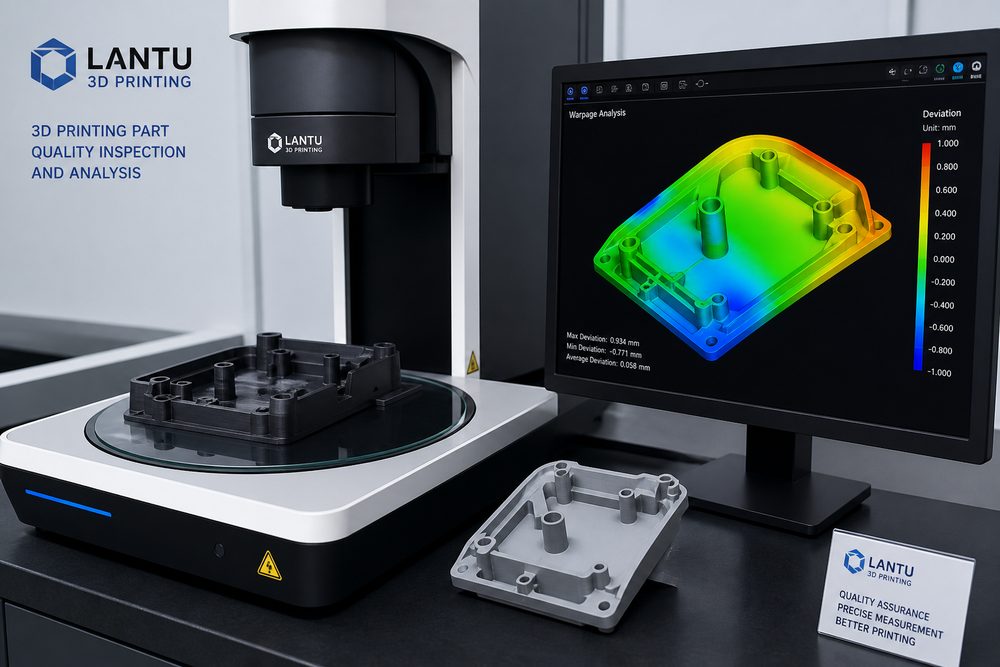
एफडीएम प्रिंटिंग में वॉरपेज विरूपण सबसे आम ज्यामितीय दोष है, खासकर जब बड़े आकार के फ्लैट भागों या उच्च-संकोचन सामग्री (एबीएस, नायलॉन) को प्रिंट करते समय। मूल कारण हैंथर्मल तनाव का संचयऔर असमान शीतलन संकोचन।
1.1 कारण और तंत्र विश्लेषण
सामग्री को 200-260°C तक के उच्च तापमान पर बाहर निकाला जाता है और कमरे के तापमान तक ठंडा होने पर इसकी मात्रा कम हो जाती है। ABS धागे की सिकुड़न दर लगभग0.4%-0.6%है, जबकि PLA की सिकुड़न दर केवल0.2%-0.3%है। जब भाग के निचले हिस्से और प्रिंट बेड के बीच का बंधन सिकुड़न तनाव का विरोध करने के लिए पर्याप्त मजबूत नहीं होता है, तो किनारे ऊपर उठ जाएंगे। अनुसंधान से पता चलता है कि वॉरपेज तनाव मुख्य रूप से भाग के निचले भाग में 1-3 मिमी क्षेत्र में केंद्रित है, और चरम तनाव 15-25MPa तक पहुंच सकता है, जो सामग्री उपज ताकत से अधिक है।
वॉर्पेज की डिग्री को वॉर्पेज कोण θ द्वारा निर्धारित किया जा सकता है, जिसे वॉर्पेज किनारे और सैद्धांतिक विमान के बीच के कोण के रूप में परिभाषित किया गया है। प्रयोगात्मक डेटा के अनुसार, जब θ>2°, तो भाग के आकार का विचलन±0.5 मिमी से अधिक हो जाएगा, जो असेंबली सटीकता को गंभीर रूप से प्रभावित करेगा।
1.2 रोकथाम पैरामीटर अनुकूलन
PLA: 60-70°C
नायलॉन: 80-90°C
सामान्य: 40-60mm/s
1.3 संरचनात्मक डिजाइन और प्रसंस्करण के बाद के उपाय
डिज़ाइन स्तर: आधार क्षेत्र का विस्तार करने के लिए माउस कान या ब्रिम किनारे जोड़ें; बड़े क्षेत्र वाली पतली दीवार वाली संरचनाओं से बचें और तनाव को दूर करने के लिएसुदृढीकरण पसलियोंको जोड़ें; एबीएस जैसी उच्च-संकुचन सामग्री के लिए, भागों को विभाजित करें और असेंबली से पहले उन्हें प्रिंट करें।
प्रसंस्करण के बाद के उपाय: संबंध शक्ति को 40%-60% तक बढ़ाने के लिए पीवीए गोंद या मैगीगू विशेष बिस्तर चिपकने वाले का उपयोग करें; उन हिस्सों के लिए जो थोड़ा विकृत हो गए हैं, उन्हें 60-80 डिग्री सेल्सियस पर हॉट एयर गन के साथ स्थानीय हीटिंग द्वारा चपटा और ठीक किया जा सकता है।
2. संरचनात्मक दोष: इंटरलेयर पृथक्करण और दरारें
परत पृथक्करण सबसे घातक संरचनात्मक दोषों में से एक है, जो सीधे भागों के यांत्रिक गुणों में भारी गिरावट की ओर ले जाता है। एक ऑटोमोबाइल कंपनी के परीक्षण डेटा से पता चलता है कि इंटरलेयर पृथक्करण वाले भागों के लिए, तन्य शक्ति 35% -50%कम हो जाती है, और थकान का जीवन बरकरार भागों की तुलना में केवल 1/8 होता है।
2.1 तंत्र विश्लेषण
FDM प्रिंटिंग की इंटरलेयर बॉन्डिंग आणविक श्रृंखला प्रसार और वान डेर वाल्स बलों पर निर्भर करती है। जब एक नई परत बिछाई जाती है, तो निचली परत का तापमान ग्लास संक्रमण तापमान Tg (ABS Tg≈105°C, PLA Tg≈60°C) से ऊपर रखा जाना चाहिए ताकि आणविक श्रृंखलाएं प्रभावी प्रसार बंधन प्राप्त कर सकें। यदि इंटरलेयर तापमान बहुत कम है, तो बॉन्डिंग ताकत मैट्रिक्स ताकत का केवल 30% -45% होगी।
इंटरलेयर पृथक्करण के मुख्य कारणों में शामिल हैं:
- अपर्याप्त तापमान: मुद्रण तापमान सामग्री के पिघलने के तापमान की निचली सीमा से कम है, पिघली हुई तरलता खराब है, और परतों के बीच संलयन अपर्याप्त है
- बहुत तेजी से ठंडा होना: पंखे की गति बहुत अधिक है या परिवेश का तापमान बहुत कम है। नई परत तेजी से जम जाती है और उसे निचली परत के साथ एकीकृत होने का समय नहीं मिलता
- परत की ऊंचाई बहुत बड़ी है: जब परत की ऊंचाई नोजल व्यास के 80% से अधिक हो जाती है, तो परतों के बीच संपर्क क्षेत्र कम हो जाता है और बंधन बल कम हो जाता है
- सामग्री का क्षरण: उच्च तापमान पर हीड्रोस्कोपिक सामग्रियों के हाइड्रोलिसिस से बुलबुले पैदा होते हैं, या सामग्रियों के बार-बार पुनर्चक्रण से आणविक भार में कमी आती है
2.2 प्रक्रिया अनुकूलन योजना
तापमान पैरामीटर अनुकूलन: पिघली हुई तरलता को बढ़ाने के लिए नोजल तापमान को 5-10°C तक बढ़ाएं; आसानी से अलग होने वाली कैंटिलीवर संरचनाओं के लिए, शीतलन पंखे को आंशिक रूप से बंद कर दें या हवा की गति को 10%-20% तक कम कर दें; इंटरलेयर संपर्क क्षेत्र को बढ़ाने के लिए न्यूनतम परत ऊंचाई (0.1-0.15 मिमी) का उपयोग करें।
सामग्री का पूर्व उपचार: एबीएस और नायलॉन जैसी हाइग्रोस्कोपिक सामग्री को 70-80°C सुखाने वाले ओवन में 4-6 घंटे तक सुखाने की आवश्यकता होती है, और नमी की मात्रा मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।