
Introduzione: l'impatto dei difetti sulla qualità delle parti
Nel processo di industrializzazione della produzione additiva, il controllo dei difetti è un fattore chiave nel determinare la coerenza prestazionale delle parti. Secondo i dati del sondaggio annuale del 2024 della rivista “Additive Manufacturing”, circa il 18%-25% delle parti stampate in 3D di livello industriale hanno prestazioni inferiori agli standard a causa di difetti, con deformazione della deformazione che rappresenta fino al 34%, separazione interstrato pari al 21% e pori interni pari al 19%. Questi difetti non solo causano spreco di materiale e aumento dei costi, ma influiscono direttamente anche sulle proprietà meccaniche, sulla precisione geometrica e sull'affidabilità di servizio delle parti.
Prendiamo come esempio la riparazione delle pale dei motori aeronautici. Il rapporto sulla qualità del 2023 di un'azienda leader mostra che il tasso di rilavorazione dovuto a difetti raggiunge il 28,6%, con un aumento medio del costo di 340-520 dollari per pezzo, influenzando gravemente il ciclo di consegna. L'istituzione di un meccanismo sistematico di analisi e prevenzione dei difetti può aumentare il tasso di prima passata di stampa dal 71% all'89% e ridurre i costi di produzione del 15%-22%. Questo articolo fornirà agli ingegneri piani attuabili di miglioramento della qualità in tre dimensioni: classificazione dei difetti, meccanismo delle cause e misure preventive.
1. Difetti geometrici: deformazioni e deformazioni
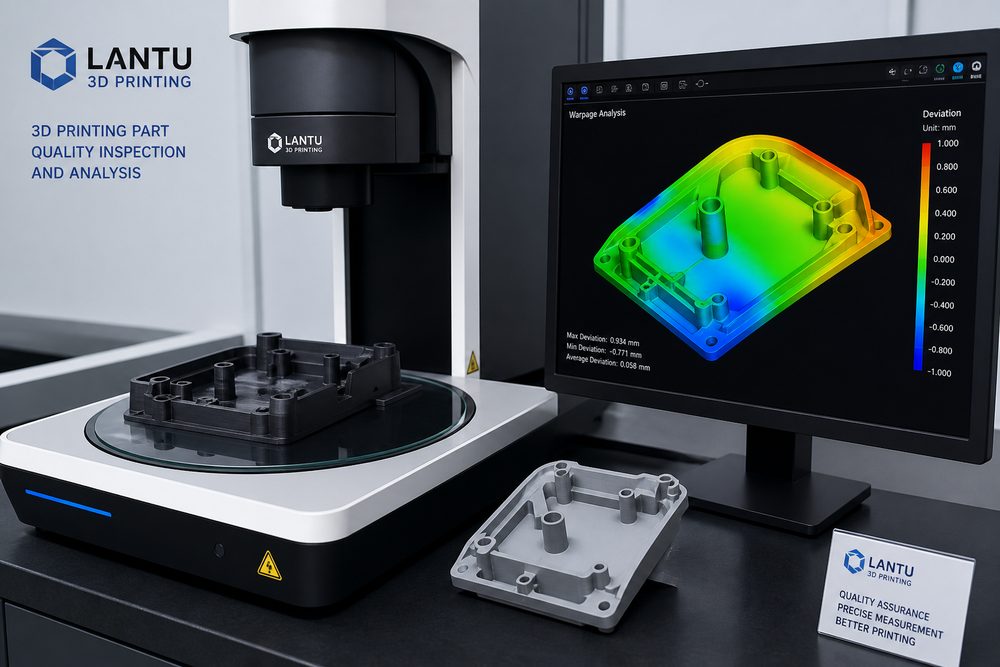
La deformazione della deformazione è il difetto geometrico più comune nella stampa FDM, soprattutto quando si stampano parti piatte di grandi dimensioni o materiali ad alto restringimento (ABS, nylon). Le ragioni fondamentali sono l'accumulo di stress termico e il ritiro da raffreddamento irregolare.
1.1 Analisi delle cause e dei meccanismi
Il materiale viene estruso a temperature fino a 200-260°C e si restringe di volume mentre si raffredda a temperatura ambiente. Il tasso di restringimento del filo ABS è di circa0,4%-0,6%, mentre quello del PLA è solo0,2%-0,3%. Quando il legame tra la parte inferiore della parte e il piano di stampa non è abbastanza forte da resistere allo stress da contrazione, i bordi si solleveranno. La ricerca mostra che lo stress da deformazione è concentrato principalmente nell'area 1-3 mm nella parte inferiore del pezzo e il picco di stress può raggiungere 15-25 MPa, superando il limite di snervamento del materiale.
Il grado di deformazione può essere quantificato dall'angolo di deformazione θ, che è definito come l'angolo tra il bordo di ordito e il piano teorico. Secondo i dati sperimentali, quando θ>2°, la deviazione della dimensione della parte supererà ±0,5 mm, compromettendo seriamente la precisione dell'assemblaggio.
1.2 Ottimizzazione dei parametri di prevenzione
PLA: 60-70°C
Nylon: 80-90°C
Normale: 40-60 mm/s
1.3 Progettazione strutturale e misure di post-elaborazione
Livello di progettazione: aggiungi orecchie del mouse o bordi del bordo per espandere l'area di base; evitare strutture di grandi dimensioni a pareti sottili e aggiungere nervature di rinforzo per disperdere lo stress; per materiali ad alto ritiro come l'ABS, dividere le parti e stamparle prima del montaggio.
Misure post-elaborazione: utilizzare la colla PVA o l'adesivo speciale Magigoo per aumentare la forza di adesione del 40%-60%; le parti leggermente deformate possono essere appiattite e corrette mediante riscaldamento locale con pistola ad aria calda a 60-80°C.
2. Difetti strutturali: separazione degli strati intermedi e fessurazioni
La separazione degli strati è uno dei difetti strutturali più fatali, che porta direttamente a un declino vertiginoso delle proprietà meccaniche delle parti. I dati dei test di un'azienda automobilistica mostrano che per le parti con separazione interstrato, la resistenza alla trazione è ridotta del 35%-50% e la durata a fatica è solo 1/8 di quella delle parti intatte.
2.1 Analisi dei meccanismi
Il legame tra gli strati della stampa FDM si basa sulla diffusione della catena molecolare e sulle forze di van der Waals. Quando viene posato un nuovo strato, la temperatura dello strato inferiore deve essere mantenuta al di sopra della temperatura di transizione vetrosa Tg (ABS Tg≈105°C, PLA Tg≈60°C) in modo che le catene molecolari possano raggiungere un efficace legame per diffusione. Se la temperatura dell'interstrato è troppo bassa, la forza di adesione sarà solo 30%-45% della forza della matrice.
Le principali cause della separazione degli strati intermedi includono:
- Temperatura insufficiente: la temperatura di stampa è inferiore al limite inferiore della temperatura di fusione del materiale, la fluidità della fusione è scarsa e la fusione tra gli strati è insufficiente
- Raffreddamento troppo veloce: la velocità della ventola è troppo alta o la temperatura ambiente è troppo bassa. Il nuovo strato si solidifica rapidamente e non ha tempo di integrarsi con lo strato inferiore
- L'altezza dello strato è troppo grande: Quando l'altezza dello strato supera l'80% del diametro dell'ugello, l'area di contatto tra gli strati diminuisce e la forza di adesione diminuisce
- Degradazione dei materiali: l'idrolisi di materiali igroscopici ad alte temperature produce bolle, oppure il riciclaggio ripetuto dei materiali provoca una diminuzione del peso molecolare
2.2 Piano di ottimizzazione del processo
Ottimizzazione dei parametri di temperatura: aumentare la temperatura dell'ugello di 5-10°C per aumentare la fluidità della fusione; per strutture a sbalzo facilmente separabili, spegnere parzialmente la ventola di raffreddamento o ridurre la velocità del vento al 10%-20%; utilizzare l'altezza minima dello strato (0,1-0,15 mm) per aumentare l'area di contatto tra gli strati.
Pretrattamento del materiale: i materiali igroscopici come ABS e nylon devono essere asciugati in un forno di essiccazione a 70-80°C per 4-6 ore e il contenuto di umidità è controllato allo Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.