
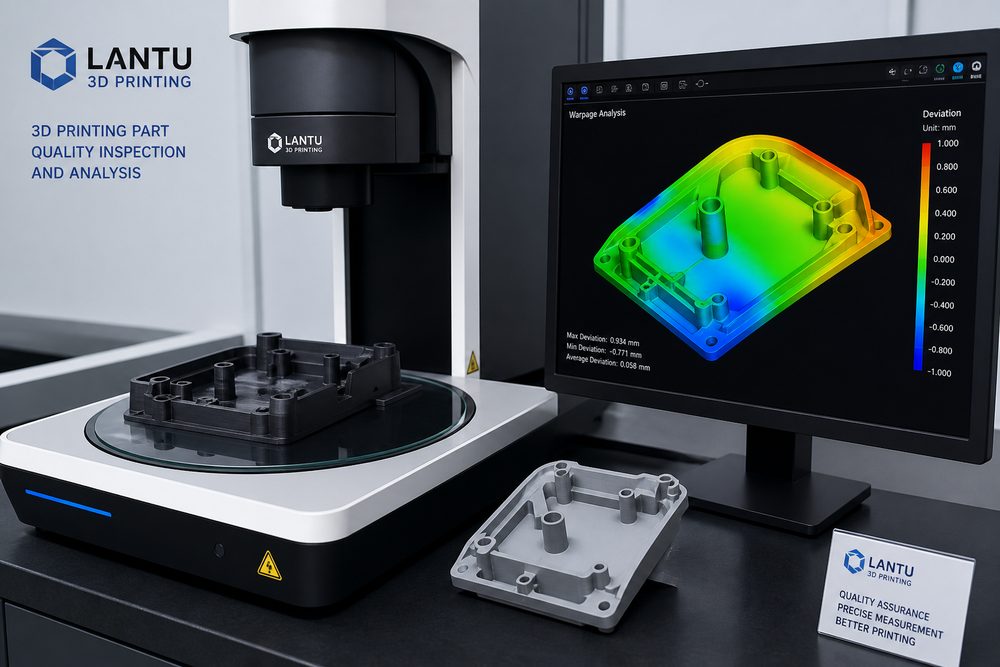
مقدمة: تأثير العيوب على جودة القطعة
في عملية تصنيع التصنيع الإضافي، يعد التحكم في العيوب عاملاً رئيسيًا في تحديد اتساق أداء الأجزاء. وفقًا لبيانات المسح السنوي لعام 2024 لمجلة "التصنيع الإضافي"، فإن حوالي 18% - 25% من الأجزاء المطبوعة ثلاثية الأبعاد من الدرجة الصناعية لديها أداء دون المستوى المطلوب بسبب العيوب، حيث يمثل تشوه صفحة الحرب ما يصل إلى 34%، ويمثل فصل الطبقات البينية 21%، وتمثل المسام الداخلية 19%. لا تتسبب هذه العيوب في إهدار المواد وزيادة التكلفة فحسب، بل تؤثر أيضًا بشكل مباشر على الخواص الميكانيكية والدقة الهندسية وموثوقية الخدمة للأجزاء.
لنأخذ إصلاح شفرة محرك الطائرة كمثال. يُظهر تقرير الجودة لعام 2023 لشركة رائدة أن معدل إعادة العمل بسبب العيوب يصل إلى 28.6%، مع متوسط تكلفة متزايدة 340-520 للقطعة الواحدة، مما يؤثر بشكل خطير على دورة التسليم. يمكن أن يؤدي إنشاء آلية منهجية لتحليل العيوب والوقاية منها إلى زيادة معدل نجاح الطباعة الأولى من 71% إلى 89% وتقليل تكاليف الإنتاج بنسبة 15%-22%. ستزود هذه المقالة المهندسين بخطط قابلة للتنفيذ لتحسين الجودة من ثلاثة أبعاد: تصنيف العيوب وآلية السبب والتدابير الوقائية.
1. العيوب الهندسية: الاعوجاج والتشوه
تشوه Warpage هو العيب الهندسي الأكثر شيوعًا في طباعة FDM، خاصة عند طباعة أجزاء مسطحة كبيرة الحجم أو مواد عالية الانكماش (ABS، النايلون). الأسباب الأساسية هي تراكم الإجهاد الحراري وانكماش التبريد غير المتساوي.
1.1 تحليل السبب والآلية
يتم بثق المادة عند درجات حرارة تصل إلى 200-260 درجة مئوية وينكمش حجمها عندما تبرد إلى درجة حرارة الغرفة. يبلغ معدل انكماش خيط ABS حوالي 0.4%-0.6%، في حين أن معدل انكماش PLA هو 0.2%-0.3% فقط. عندما لا يكون الرابط بين الجزء السفلي من الجزء وسرير الطباعة قويًا بما يكفي لمقاومة ضغط الانكماش، فإن الحواف سترتفع. تظهر الأبحاث أن إجهاد الالتواء يتركز بشكل أساسي في المنطقة 1-3 مم أسفل الجزء، ويمكن أن يصل ضغط الذروة إلى 15-25 ميجا باسكال، وهو ما يتجاوز قوة إنتاج المادة.
يمكن قياس درجة الالتواء من خلال زاوية الالتواء θ، والتي يتم تعريفها على أنها الزاوية بين حافة الالتواء والمستوى النظري. وفقًا للبيانات التجريبية، عندما يكون θ>2°، سيتجاوز انحراف حجم الجزء ±0.5mm، مما يؤثر بشكل خطير على دقة التجميع.
1.2 تحسين معلمات الوقاية
PLA: 60-70 درجة مئوية
النايلون: 80-90 درجة مئوية
عادي: 40-60 ملم/ثانية
1.3 التصميم الهيكلي وإجراءات ما بعد المعالجة
مستوى التصميم: أضف أذني الفأرة أو حواف الحواف لتوسيع منطقة القاعدة؛ تجنب الهياكل ذات الجدران الرقيقة ذات المساحة الكبيرة وأضف أضلاع التعزيز لتفريق الضغط؛ بالنسبة للمواد عالية الانكماش مثل ABS، قم بتقسيم الأجزاء وطباعتها قبل التجميع.
تدابير ما بعد المعالجة: استخدم غراء PVA أو لاصق السرير الخاص Magigoo لزيادة قوة الترابط بنسبة 40%-60%؛ بالنسبة للأجزاء التي تم تشويهها قليلاً، يمكن تسطيحها وتصحيحها عن طريق التسخين المحلي باستخدام مسدس الهواء الساخن عند درجة حرارة 60-80 درجة مئوية.
2. العيوب الهيكلية: انفصال الطبقات البينية والشقوق
يعد فصل الطبقات أحد العيوب الهيكلية الأكثر خطورة، والذي يؤدي بشكل مباشر إلى انخفاض يشبه الهاوية في الخواص الميكانيكية للأجزاء. تظهر بيانات الاختبار من إحدى شركات السيارات أنه بالنسبة للأجزاء ذات الطبقات البينية المنفصلة، تقل قوة الشد بنسبة 35%-50%، ويكون عمر الكلال 1/8 فقط من عمر الأجزاء السليمة.
2.1 تحليل الآلية
يعتمد الترابط بين الطبقات لطباعة FDM على انتشار السلسلة الجزيئية وقوى فان دير فالس. عند وضع طبقة جديدة، يجب الحفاظ على درجة حرارة الطبقة السفلية أعلى من درجة حرارة التحول الزجاجي Tg (ABS Tg≈105°C، PLA Tg≈60°C) حتى تتمكن السلاسل الجزيئية من تحقيق ترابط نشر فعال. إذا كانت درجة حرارة الطبقة البينية منخفضة جدًا، فستكون قوة الترابط 30%-45% فقط من قوة المصفوفة.
تتضمن الأسباب الرئيسية لانفصال الطبقات البينية ما يلي:
- درجة حرارة غير كافية: درجة حرارة الطباعة أقل من الحد الأدنى لدرجة حرارة انصهار المادة، وسيولة الذوبان رديئة، والاندماج بين الطبقات غير كافٍ
- التبريد بسرعة كبيرة جدًا: سرعة المروحة مرتفعة جدًا أو درجة الحرارة المحيطة منخفضة جدًا. تتصلب الطبقة الجديدة بسرعة وليس لديها وقت للتكامل مع الطبقة السفلى
- ارتفاع الطبقة كبير جدًا: عندما يتجاوز ارتفاع الطبقة 80% من قطر الفوهة، تقل مساحة التلامس بين الطبقات وتقل قوة الترابط
- تدهور المواد: ينتج عن التحلل المائي للمواد المسترطبة عند درجات حرارة عالية فقاعات، أو تؤدي إعادة التدوير المتكررة للمواد إلى انخفاض الوزن الجزيئي
2.2 خطة تحسين العملية
تحسين معلمات درجة الحرارة: قم بزيادة درجة حرارة الفوهة بمقدار 5-10 درجات مئوية لزيادة سيولة الذوبان؛ بالنسبة للهياكل الكابولية المنفصلة بسهولة، قم بإيقاف تشغيل مروحة التبريد جزئيًا أو تقليل سرعة الرياح إلى 10%-20%؛ استخدم الحد الأدنى لارتفاع الطبقة (0.1-0.15 مم) لزيادة مساحة التلامس بين الطبقات.
المعالجة المسبقة للمواد: يجب تجفيف المواد المسترطبة مثل ABS والنايلون في فرن تجفيف 70-80 درجة مئوية لمدة 4-6 ساعات، ويتم التحكم في محتوى الرطوبة عند أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.