
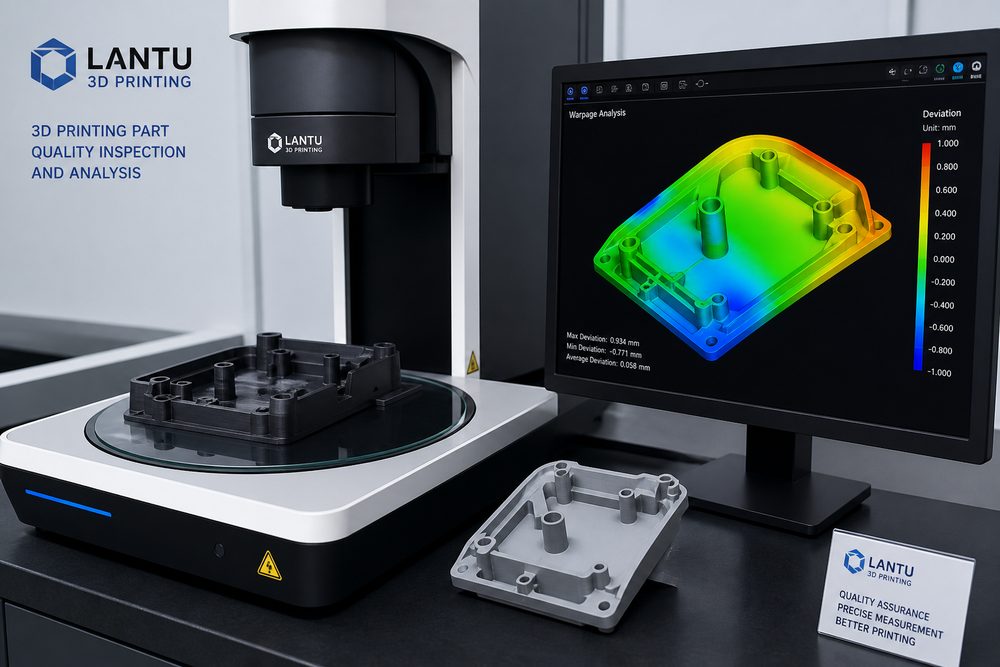
Einführung: Die Auswirkung von Fehlern auf die Teilequalität
Im Industrialisierungsprozess der additiven Fertigung ist die Fehlerkontrolle ein Schlüsselfaktor für die Bestimmung der Leistungskonsistenz von Teilen. Laut den jährlichen Umfragedaten 2024 der Fachzeitschrift „Additive Manufacturing“ weisen etwa 18–25 % der 3D-gedruckten Teile in Industriequalität aufgrund von Mängeln eine minderwertige Leistung auf, wobei Verzugsverformungen bis zu 34 %, Zwischenschichtablösungen für 21 % und interne Poren für 19 % verantwortlich sind. Diese Mängel verursachen nicht nur Materialverschwendung und Kostensteigerungen, sondern wirken sich auch direkt auf die mechanischen Eigenschaften, die geometrische Genauigkeit und die Betriebszuverlässigkeit der Teile aus.
Nehmen Sie als Beispiel die Reparatur von Flugtriebwerksblättern. Der Qualitätsbericht 2023 eines führenden Unternehmens zeigt, dass die Nacharbeitsrate aufgrund von Mängeln bis zu 28,6 % beträgt, wobei die durchschnittlichen Mehrkosten 340-520 pro Stück betragen, was den Lieferzyklus erheblich beeinträchtigt. Durch die Einrichtung eines systematischen Fehleranalyse- und Präventionsmechanismus kann die Erstdruckdurchgangsrate von 71 % auf 89 % gesteigert und die Produktionskosten um 15–22 % gesenkt werden. Dieser Artikel stellt Ingenieuren umsetzbare Qualitätsverbesserungspläne aus drei Dimensionen zur Verfügung: Fehlerklassifizierung, Ursachenmechanismus und vorbeugende Maßnahmen.
1. Geometrische Defekte: Verzug und Verformung
Verzugsverformung ist der häufigste geometrische Fehler beim FDM-Druck, insbesondere beim Drucken großformatiger flacher Teile oder stark schrumpfender Materialien (ABS, Nylon). Die wesentlichen Gründe sind die Anhäufung von thermischen Spannungen und ungleichmäßige Kühlschrumpfung.
1.1 Ursachen- und Mechanismusanalyse
Das Material wird bei Temperaturen von bis zu 200-260°C extrudiert und schrumpft beim Abkühlen auf Raumtemperatur an Volumen. Die Schrumpfungsrate von ABS-Faden beträgt etwa0,4 %–0,6 %, während die von PLA nur 0,2 %–0,3 % beträgt. Wenn die Verbindung zwischen der Unterseite des Teils und dem Druckbett nicht stark genug ist, um der Schrumpfungsbelastung standzuhalten, heben sich die Kanten an. Untersuchungen zeigen, dass sich die Verzugsspannung hauptsächlich im 1-3 mm-Bereich an der Unterseite des Teils konzentriert und die Spitzenspannung 15-25 MPa erreichen kann, was die Streckgrenze des Materials übersteigt.
Der Grad der Wölbung kann durch den Wölbungswinkel θ quantifiziert werden, der als Winkel zwischen der Krümmungskante und der theoretischen Ebene definiert ist. Experimentellen Daten zufolge wird bei einem Wert von θ 2° die Teilegrößenabweichung ±0,5 mm überschreiten, was die Montagegenauigkeit erheblich beeinträchtigt.
1.2 Optimierung der Präventionsparameter
PLA: 60–70 °C
Nylon: 80–90 °C
Normal: 40–60 mm/s
1.3 Strukturelle Gestaltung und Nachbearbeitungsmaßnahmen
Designebene: Fügen Sie Mausohren oder Krempenkanten hinzu, um die Grundfläche zu erweitern; Vermeiden Sie großflächige dünnwandige Strukturen und fügen Sie Verstärkungsrippen ein, um die Spannung zu verteilen. Teilen Sie bei stark schrumpfenden Materialien wie ABS die Teile und drucken Sie sie vor dem Zusammenbau.
Nachbearbeitungsmaßnahmen: Verwenden Sie PVA-Kleber oder Magigoo-Spezialbettkleber, um die Klebkraft um 40%-60% zu erhöhen; Bei leicht verzogenen Teilen können diese durch lokales Erhitzen mit einer Heißluftpistole bei 60-80°C geglättet und korrigiert werden.
2. Strukturelle Mängel: Zwischenschichttrennung und Risse
Schichttrennung ist einer der schwerwiegendsten Strukturfehler, der direkt zu einem klippenartigen Rückgang der mechanischen Eigenschaften von Teilen führt. Testdaten eines Automobilherstellers zeigen, dass bei Teilen mit Zwischenschichttrennung die Zugfestigkeit um 35–50 % reduziert ist und die Ermüdungslebensdauer nur 1/8 der von intakten Teilen beträgt.
2.1 Mechanismusanalyse
Die Zwischenschichtbindung beim FDM-Druck beruht auf molekularer Kettendiffusion und Van-der-Waals-Kräften. Beim Verlegen einer neuen Schicht muss die Temperatur der unteren Schicht über der Glasübergangstemperatur Tg (ABS Tg≈105°C, PLA Tg≈60°C) gehalten werden, damit die Molekülketten eine effektive Diffusionsbindung erreichen können. Wenn die Zwischenschichttemperatur zu niedrig ist, beträgt die Bindungsstärke nur 30–45 % der Matrixfestigkeit.
Zu den Hauptursachen für die Trennung zwischen den Schichten gehören:
- Unzureichende Temperatur: Die Drucktemperatur liegt unter der unteren Grenze der Schmelztemperatur des Materials, die Fließfähigkeit der Schmelze ist schlecht und die Verschmelzung zwischen den Schichten ist unzureichend
- Kühlung zu schnell: Die Lüftergeschwindigkeit ist zu hoch oder die Umgebungstemperatur ist zu niedrig. Die neue Schicht verfestigt sich schnell und hat keine Zeit, sich mit der unteren Schicht zu verbinden
- Die Schichthöhe ist zu groß: Wenn die Schichthöhe 80% des Düsendurchmessers überschreitet, verringert sich die Kontaktfläche zwischen den Schichten und die Bindungskraft nimmt ab
- Materialabbau: Die Hydrolyse hygroskopischer Materialien bei hohen Temperaturen erzeugt Blasen, oder wiederholtes Recycling von Materialien führt zu einer Abnahme des Molekulargewichts
2.2 Prozessoptimierungsplan
Optimierung der Temperaturparameter: Erhöhen Sie die Düsentemperatur um 5-10°C, um die Fließfähigkeit der Schmelze zu erhöhen; Schalten Sie bei leicht zu trennenden freitragenden Strukturen den Kühlventilator teilweise aus oder reduzieren Sie die Windgeschwindigkeit auf 10–20 %; Verwenden Sie eine Mindestschichthöhe (0,1–0,15 mm), um die Kontaktfläche zwischen den Schichten zu vergrößern.
Materialvorbehandlung: Hygroskopische Materialien wie ABS und Nylon müssen in einem 70-80°C Trockenofen für 4-6 Stunden getrocknet werden und der Feuchtigkeitsgehalt wird auf Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.