
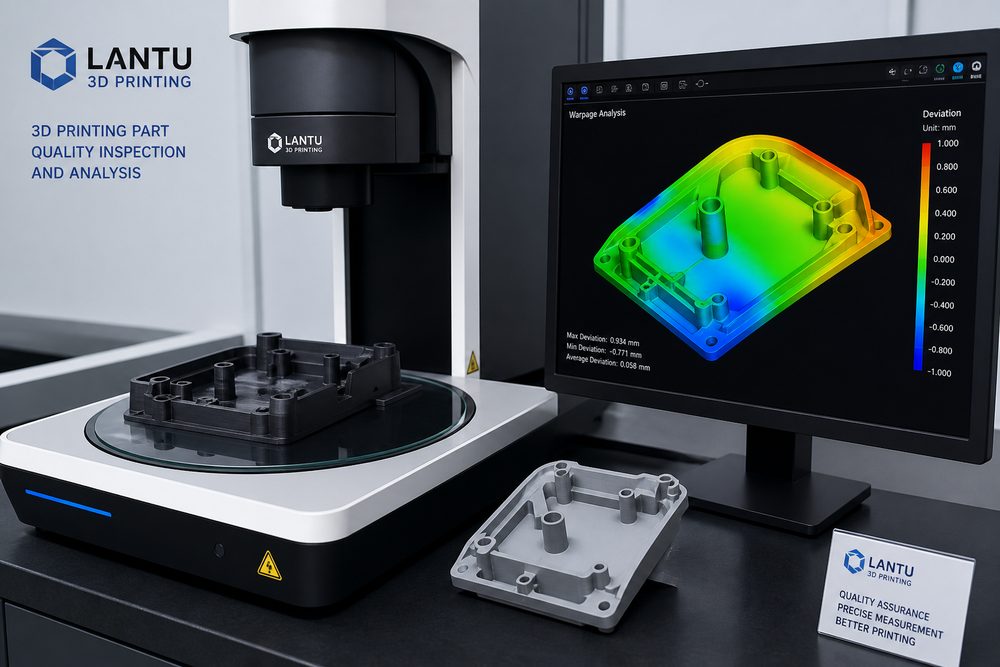
Introduction : L'impact des défauts sur la qualité des pièces
Dans le processus d'industrialisation de la fabrication additive, le contrôle des défauts est un facteur clé pour déterminer la cohérence des performances des pièces. Selon les données de l'enquête annuelle 2024 de la revue « Additive Manufacturing », environ 18 à 25 % des pièces imprimées en 3D de qualité industrielle ont des performances inférieures aux normes en raison de défauts, la déformation par gauchissement représentant jusqu'à 34 %, la séparation intercouche représentant 21 % et les pores internes représentant 19 %. Ces défauts entraînent non seulement un gaspillage de matériaux et une augmentation des coûts, mais affectent également directement les propriétés mécaniques, la précision géométrique et la fiabilité de service des pièces.
Prenons l'exemple de la réparation des pales d'un moteur d'avion. Le rapport qualité 2023 d'une entreprise leader montre que le taux de retouche dû à des défauts atteint 28,6 %, avec une augmentation moyenne du coût de 340 à 520 $ par pièce, ce qui affecte sérieusement le cycle de livraison. La mise en place d'un mécanisme systématique d'analyse et de prévention des défauts peut augmenter le taux de réussite de la première impression de 71 % à 89 % et réduire les coûts de production de 15 % à 22 %. Cet article fournira aux ingénieurs des plans d'amélioration de la qualité exploitables à partir de trois dimensions : classification des défauts, mécanisme de cause et mesures préventives.
1. Défauts géométriques : gauchissement et déformation
La déformation par gauchissement est le défaut géométrique le plus courant dans l'impression FDM, en particulier lors de l'impression de pièces plates de grande taille ou de matériaux à fort retrait (ABS, nylon). Les raisons fondamentales sont l'accumulation de contraintes thermiques et le retrait inégal au refroidissement.
1.1 Analyse des causes et des mécanismes
Le matériau est extrudé à des températures allant jusqu'à 200-260°C et rétrécit en volume lorsqu'il refroidit à température ambiante. Le taux de retrait du fil ABS est d'environ 0,4 % à 0,6 %, tandis que celui du PLA n'est que de 0,2 % à 0,3 %. Lorsque la liaison entre le bas de la pièce et le lit d'impression n'est pas suffisamment solide pour résister aux contraintes de retrait, les bords se soulèvent. La recherche montre que la contrainte de gauchissement est principalement concentrée dans la zone de 1 à 3 mm au bas de la pièce et que la contrainte maximale peut atteindre 15 à 25 MPa, dépassant la limite d'élasticité du matériau.
Le degré de déformation peut être quantifié par l'angle de déformation θ, qui est défini comme l'angle entre le bord de déformation et le plan théorique. Selon les données expérimentales, lorsque θ>2°, l'écart de taille de la pièce dépassera±0,5 mm, affectant sérieusement la précision de l'assemblage.
1.2 Optimisation des paramètres de prévention
PLA : 60-70°C
Nylon : 80-90°C
Normal : 40-60 mm/s
1.3 Conception structurelle et mesures de post-traitement
Niveau de conception : ajoutez des oreilles de souris ou des bords de bord pour élargir la zone de base ; évitez les structures à parois minces de grande surface et ajoutez des nervures de renfort pour disperser les contraintes ; pour les matériaux à fort retrait comme l'ABS, divisez les pièces et imprimez-les avant l'assemblage.
Mesures de post-traitement : Utilisez de la colle PVA ou de l'adhésif spécial pour lit Magigoo pour augmenter la force de liaison de 40 % à 60 % ; pour les pièces légèrement déformées, elles peuvent être aplaties et corrigées par chauffage local au pistolet à air chaud à 60-80°C.
2. Défauts structurels : séparation des couches intercalaires et fissures
La séparation des couches est l'un des défauts structurels les plus mortels, qui entraîne directement un déclin abrupt des propriétés mécaniques des pièces. Les données de test d'un constructeur automobile montrent que pour les pièces avec séparation intercouche, la résistance à la traction est réduite de 35 % à 50 % et la durée de vie en fatigue n'est que de 1/8 de celle des pièces intactes.
2.1 Analyse du mécanisme
La liaison intercouche de l'impression FDM repose sur la diffusion de la chaîne moléculaire et les forces de Van der Waals. Lorsqu'une nouvelle couche est posée, la température de la couche inférieure doit être maintenue au-dessus de la température de transition vitreuse Tg (ABS Tg≈105°C, PLA Tg≈60°C) afin que les chaînes moléculaires puissent réaliser une liaison par diffusion efficace. Si la température de la couche intermédiaire est trop basse, la force de liaison ne sera que de 30 % à 45 % de la résistance de la matrice.
Les principales causes de séparation entre les couches sont les suivantes :
- Température insuffisante : la température d'impression est inférieure à la limite inférieure de la température de fusion du matériau, la fluidité de la fusion est mauvaise et la fusion entre les couches est insuffisante
- Refroidissement trop rapide : la vitesse du ventilateur est trop élevée ou la température ambiante est trop basse. La nouvelle couche se solidifie rapidement et n'a pas le temps de s'intégrer à la couche inférieure
- La hauteur de couche est trop grande : Lorsque la hauteur de couche dépasse 80 % du diamètre de la buse, la zone de contact entre les couches diminue et la force de liaison diminue
- Dégradation des matériaux : l'hydrolyse des matériaux hygroscopiques à haute température produit des bulles, ou le recyclage répété des matériaux entraîne une diminution du poids moléculaire
2.2 Plan d'optimisation des processus
Optimisation des paramètres de température : Augmentez la température de la buse de 5 à 10 °C pour augmenter la fluidité de la fonte ; pour les structures en porte-à-faux facilement séparables, éteignez partiellement le ventilateur de refroidissement ou réduisez la vitesse du vent à 10 %-20 % ; utilisez la hauteur minimale de la couche (0,1-0,15 mm) pour augmenter la zone de contact intercouche.
Prétraitement des matériaux : les matériaux hygroscopiques tels que l'ABS et le nylon doivent être séchés dans une étuve à 70 - 80 °C pendant 4 à 6 heures, et la teneur en humidité est contrôlée à 0,2 %) et se décompose à haute température pour produire du gaz ; ou la vitesse d'extrusion ne correspond pas à la vitesse de déplacement, ce qui entraîne une sous-extrusion et la formation de vides.
4.2 Méthode de détection
Inspection tomodensitométrique à rayons X : la tomodensitométrie industrielle peut détecter des défauts internes de 10 μm avec une résolution de 5 μm. Une compagnie aéronautique a effectué une inspection CT à 100 % des pièces en alliage de titane, et le taux de détection des pores a atteint 99,2 %.
Test par ultrasons : convient pour détecter la séparation intercouche et les grandes zones de non-fusion. La vitesse de détection est rapide et le coût est faible, mais la résolution est inférieure à celle du CT.
Mesure de la densité : La méthode archimédienne mesure la densité de la pièce et la compare à la densité théorique pour calculer la porosité. Convient pour le criblage rapide de lots.
4.3 Mesures préventives
Procédé FDM : Pré-séchage du matériau ; optimiser le taux d'extrusion à 95 %-105 % ; vérifiez l'usure de l'engrenage de l'extrudeuse, il est recommandé de remplacer l'engrenage tous les 50-80kg de matériau imprimé ; utiliser un taux de remplissage ≥ 25% pour réduire les risques de vides internes.
Fusion laser des métaux (SLM/LPBF) : Établissez une Fenêtre de paramètres de processus, via la formule de densité d'énergie E=P/(v·h·t) (puissance P, vitesse v, espacement h, épaisseur de couche t) pour déterminer les meilleurs paramètres ; utiliser la stratégie de balayage par rotation intercouche (rotation de 67 °) pour réduire la connectivité des trous ; utilisez la protection Argon pour contrôler la teneur en oxygène Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.