
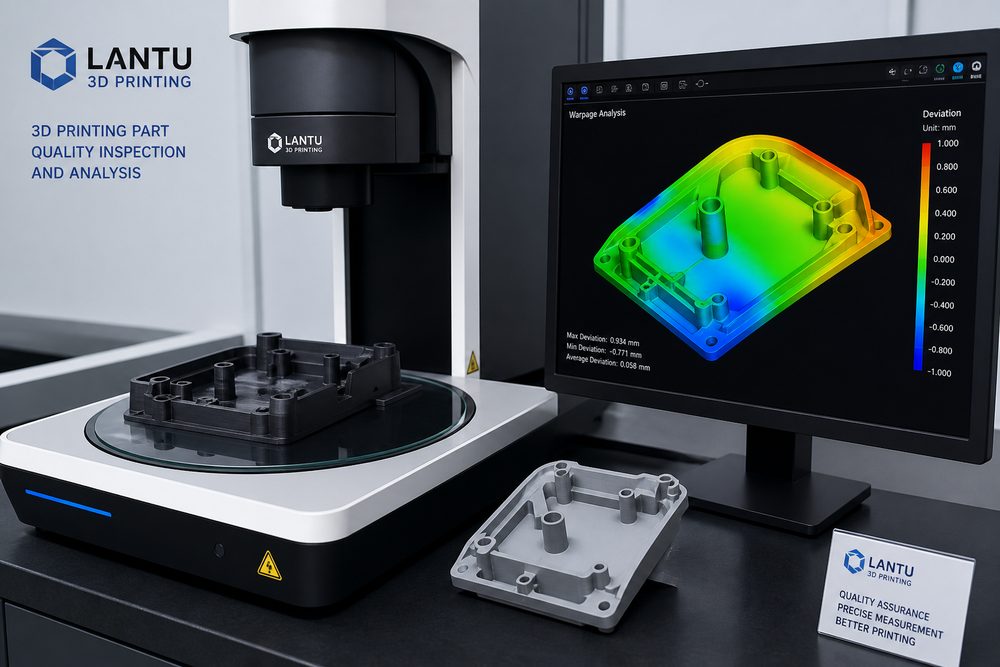
Giới thiệu: Tác động của lỗi đến chất lượng bộ phận
Trong quá trình công nghiệp hóa sản xuất bồi đắp, kiểm soát khuyết tật là yếu tố then chốt quyết định tính nhất quán về hiệu suất của các bộ phận. Theo dữ liệu khảo sát hàng năm năm 2024 của tạp chí "Sản xuất bồi đắp", khoảng 18% -25% các bộ phận in 3D cấp công nghiệp có hiệu suất không đạt tiêu chuẩn do lỗi, trong đó biến dạng cong vênh chiếm tới 34%, tách lớp giữa chiếm 21% và lỗ chân lông bên trong chiếm 19%. Những khiếm khuyết này không chỉ gây lãng phí vật liệu và tăng chi phí mà còn ảnh hưởng trực tiếp đến tính chất cơ học, độ chính xác hình học và độ tin cậy dịch vụ của các bộ phận.
Lấy việc sửa chữa cánh động cơ máy bay làm ví dụ. Báo cáo chất lượng năm 2023 của một công ty hàng đầu cho thấy tỷ lệ làm lại do lỗi cao tới 28,6%, với chi phí tăng trung bình $340-520 mỗi chiếc, ảnh hưởng nghiêm trọng đến chu kỳ giao hàng. Việc thiết lập cơ chế ngăn ngừa và phân tích lỗi có hệ thống có thể tăng tỷ lệ đạt trong lần in đầu tiên từ 71% lên 89% và giảm chi phí sản xuất 15%-22%. Bài viết này sẽ cung cấp cho các kỹ sư các kế hoạch cải tiến chất lượng có thể thực hiện được từ ba khía cạnh: phân loại lỗi, cơ chế nguyên nhân và các biện pháp phòng ngừa.
1. Khuyết tật hình học: cong vênh, biến dạng
Biến dạng cong vênh là khuyết tật hình học phổ biến nhất trong in FDM, đặc biệt khi in các chi tiết phẳng có kích thước lớn hoặc các vật liệu có độ co ngót cao (ABS, nylon). Những lý do cơ bản là tích tụ ứng suất nhiệt và sự co ngót khi làm mát không đồng đều.
1.1 Phân tích nguyên nhân và cơ chế
Vật liệu được ép đùn ở nhiệt độ cao tới 200-260°C và co lại về thể tích khi nguội đến nhiệt độ phòng. Tỷ lệ co ngót của sợi ABS là khoảng0,4%-0,6%, trong khi của sợi PLA chỉ là0,2%-0,3%. Khi liên kết giữa đáy của bộ phận và bàn in không đủ mạnh để chống lại lực co ngót, các cạnh sẽ bị nhấc lên. Nghiên cứu cho thấy ứng suất cong vênh chủ yếu tập trung ở khu vực 1-3mm ở dưới cùng của bộ phận và ứng suất cực đại có thể đạt 15-25MPa, vượt quá giới hạn chảy của vật liệu.
Mức độ cong vênh có thể được định lượng bằng góc cong vênh θ, được định nghĩa là góc giữa cạnh cong vênh và mặt phẳng lý thuyết. Theo dữ liệu thử nghiệm, khi θ>2°, độ lệch kích thước bộ phận sẽ vượt quá±0,5mm, ảnh hưởng nghiêm trọng đến độ chính xác của lắp ráp.
1.2 Tối ưu hóa tham số phòng ngừa
PLA: 60-70°C
Nylon: 80-90°C
Bình thường: 40-60mm/s
1.3 Thiết kế kết cấu và các biện pháp xử lý hậu kỳ
Cấp độ thiết kế: Thêm Tai chuột hoặc Cạnh vành để mở rộng diện tích đế; tránh các kết cấu tường mỏng có diện tích lớn và thêm sân gia cố để phân tán ứng suất; đối với các vật liệu có độ co ngót cao như ABS, hãy chia các bộ phận và in chúng trước khi lắp ráp.
Biện pháp xử lý sau: Sử dụng keo PVA hoặc Magigoo keo dán nền đặc biệt để tăng cường độ liên kết lên 40%-60%; đối với các bộ phận bị cong vênh nhẹ, chúng có thể được làm phẳng và khắc phục bằng cách gia nhiệt cục bộ bằng súng hơi nóng ở nhiệt độ 60-80°C.
2. Các khuyết tật về cấu trúc: sự tách lớp và vết nứt
Tách lớp là một trong những khiếm khuyết cấu trúc nghiêm trọng nhất, trực tiếp dẫn đến sự suy giảm nghiêm trọng về tính chất cơ học của các bộ phận. Dữ liệu thử nghiệm từ một công ty ô tô cho thấy đối với các bộ phận có lớp xen kẽ, độ bền kéo giảm 35%-50% và tuổi thọ mỏi chỉ bằng 1/8 so với các bộ phận còn nguyên vẹn.
2.1 Phân tích cơ chế
Liên kết giữa các lớp của in FDM phụ thuộc vào sự khuếch tán chuỗi phân tử và lực van der Waals. Khi phủ một lớp mới, nhiệt độ của lớp dưới cùng cần được duy trì trên nhiệt độ chuyển thủy tinh Tg (ABS Tg≈105°C, PLA Tg≈60°C) để chuỗi phân tử có thể đạt được liên kết khuếch tán hiệu quả. Nếu nhiệt độ giữa các lớp quá thấp, độ bền liên kết sẽ chỉ bằng 30%-45% độ bền của ma trận.
Các nguyên nhân chính gây ra sự tách lớp giữa các lớp bao gồm:
- Nhiệt độ không đủ: Nhiệt độ in thấp hơn giới hạn dưới của nhiệt độ nóng chảy của vật liệu, độ chảy lỏng kém và sự kết hợp giữa các lớp không đủ
- Làm mát quá nhanh: Tốc độ quạt quá cao hoặc nhiệt độ môi trường quá thấp. Lớp mới đông đặc nhanh và không có thời gian để tích hợp với lớp bên dưới
- Chiều cao lớp quá lớn: Khi chiều cao lớp vượt quá 80% đường kính vòi phun, diện tích tiếp xúc giữa các lớp giảm và lực liên kết giảm
- Sự suy thoái vật liệu: Quá trình thủy phân vật liệu hút ẩm ở nhiệt độ cao tạo ra bong bóng hoặc tái chế vật liệu nhiều lần làm giảm trọng lượng phân tử
2.2 Kế hoạch tối ưu hóa quy trình
Tối ưu hóa thông số nhiệt độ: Tăng nhiệt độ vòi phun thêm 5-10°C để tăng tính lưu động của tan chảy; đối với các kết cấu đúc hẫng dễ tách rời, hãy tắt một phần quạt làm mát hoặc giảm tốc độ gió xuống 10%-20%; sử dụng chiều cao lớp tối thiểu (0,1-0,15mm) để tăng diện tích tiếp xúc giữa các lớp.
Xử lý sơ bộ vật liệu: Các vật liệu hút ẩm như ABS và nylon cần được sấy khô trong tủ sấy 70-80°C trong 4-6 giờ và độ ẩm được kiểm soát ở mức Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.