
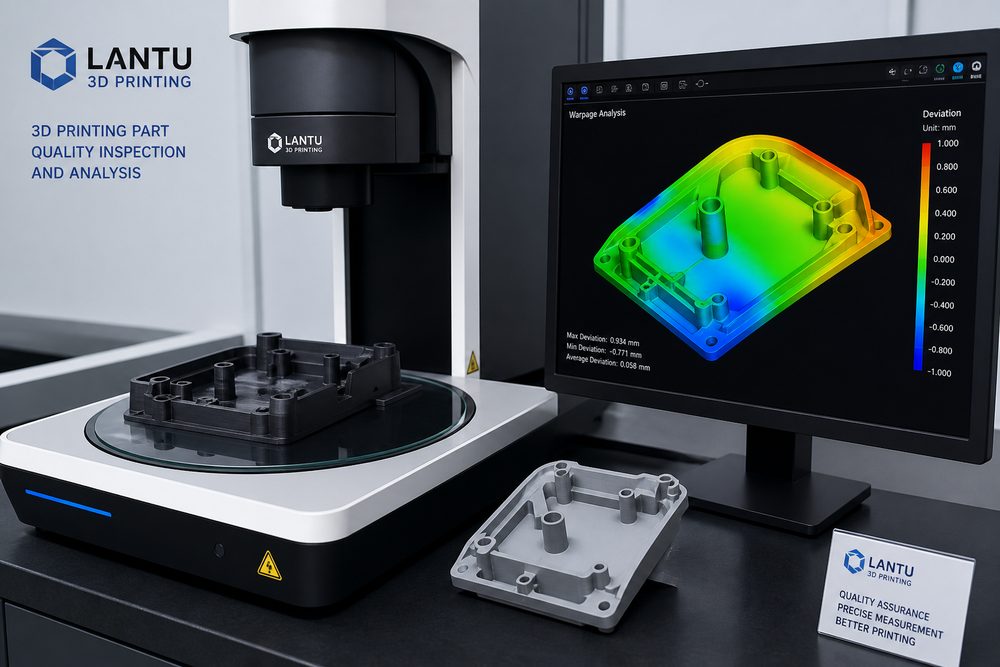
Введение: влияние дефектов на качество деталей
В процессе индустриализации аддитивного производства контроль дефектов является ключевым фактором, определяющим стабильность рабочих характеристик деталей. По данным ежегодного опроса журнала «Аддитивное производство» за 2024 год, около 18–25% промышленных 3D-печатных деталей имеют некачественные характеристики из-за дефектов, при этом деформация коробления составляет до 34%, межслойное расслоение — 21%, внутренние поры — 19%. Эти дефекты не только приводят к перерасходу материала и увеличению стоимости, но также напрямую влияют на механические свойства, геометрическую точность и надежность эксплуатации деталей.
В качестве примера возьмем ремонт лопаток авиационного двигателя. Отчет о качестве ведущей компании за 2023 год показывает, что уровень доработок из-за дефектов достигает 28,6%, при этом средняя повышенная стоимость составляет 340–520 долларов США за штуку, что серьезно влияет на цикл поставки. Создание механизма систематического анализа и предотвращения дефектов может увеличить процент первого прохождения печати с 71% до 89% и снизить производственные затраты на 15–22%. Эта статья предоставит инженерам действенные планы улучшения качества по трем направлениям: классификация дефектов, механизм причин и профилактические меры.
1. Геометрические дефекты: коробление и деформация
Деформация коробления — наиболее распространенный геометрический дефект при печати FDM, особенно при печати плоских деталей большого размера или материалов с высокой усадкой (АБС, нейлон). Основными причинами являются накопление термического напряжения и неравномерная усадка при охлаждении.
1.1 Анализ причин и механизмов
Материал экструдируется при температуре 200–260°C и сжимается в объеме при охлаждении до комнатной температуры. Степень усадки нити ABS составляет около 0,4%–0,6%, а у PLA – всего 0,2%–0,3%. Когда связь между нижней частью детали и печатной платформой недостаточно прочна, чтобы противостоять усадочному напряжению, края поднимутся. Исследования показывают, что напряжение коробления в основном сосредоточено в области 1–3 мм в нижней части детали, а максимальное напряжение может достигать 15–25 МПа, превышая предел текучести материала.
Степень коробления можно определить количественно по углу коробления θ, который определяется как угол между краем деформации и теоретической плоскостью. Согласно экспериментальным данным, при θ>2° отклонение размера детали превысит±0,5 мм, что серьезно повлияет на точность сборки.
1.2 Оптимизация параметров предотвращения
PLA: 60–70°C
Нейлон: 80–90°C
Нормальная: 40–60 мм/с
1.3 Структурное проектирование и меры последующей обработки
Уровень дизайна: добавьте мышиные уши или края полей, чтобы расширить базовую область; избегайте тонкостенных конструкций большой площади и добавляйте ребра жесткости для рассеивания напряжений; Для материалов с высокой усадкой, таких как ABS, разделите детали и распечатайте их перед сборкой.
Меры после обработки: используйте клей ПВА или специальный клей Magigoo, чтобы увеличить прочность склеивания на 40–60 %; детали, слегка деформированные, можно выровнять и исправить локальным нагревом феномером при температуре 60–80°C.
2. Структурные дефекты: межслоевые расслоения и трещины
Расслоение слоев — один из самых фатальных конструктивных дефектов, который напрямую приводит к резкому ухудшению механических свойств деталей. Данные испытаний автомобильной компании показывают, что для деталей с межслоевым разделением предел прочности снижается на 35–50 %, а усталостная долговечность составляет лишь 1/8 от срока службы неповрежденных деталей.
2.1 Анализ механизма
Межслойное соединение при печати FDM основано на диффузии молекулярных цепей и силах Ван-дер-Ваальса. При укладке нового слоя температура нижнего слоя должна поддерживаться выше температуры стеклования Tg (ABS Tg≈105°C, PLA Tg≈60°C), чтобы молекулярные цепи могли достичь эффективного диффузионного соединения. Если межслойная температура слишком низкая, прочность сцепления будет составлять только 30–45 % прочности матрицы.
К основным причинам межслоевого разделения относятся:
2.2 План оптимизации процесса
Оптимизация температурных параметров: увеличьте температуру сопла на 5–10 °C, чтобы повысить текучесть расплава; для легко отделяемых консольных конструкций частично отключите вентилятор охлаждения или уменьшите скорость ветра до 10%-20%; используйте минимальную высоту слоя (0,1–0,15 мм), чтобы увеличить площадь контакта между слоями.
Предварительная обработка материала. Гигроскопичные материалы, такие как АБС-пластик и нейлон, необходимо сушить в сушильном шкафу 70–80°C в течение 4–6 часов, а содержание влаги контролировать на уровне Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.