
Introdução: O impacto dos defeitos na qualidade da peça
No processo de industrialização da manufatura aditiva, o controle de defeitos é um fator chave na determinação da consistência do desempenho das peças. De acordo com os dados da pesquisa anual de 2024 da revista "Additive Manufacturing", cerca de 18% -25% das peças impressas em 3D de nível industrial têm desempenho abaixo do padrão devido a defeitos, com deformação por empenamento representando até 34%, separação entre camadas representando 21% e poros internos representando 19%. Esses defeitos não só causam desperdício de material e aumento de custos, mas também afetam diretamente as propriedades mecânicas, a precisão geométrica e a confiabilidade de serviço das peças.
Tomemos como exemplo o reparo de pás de motores aeronáuticos. O relatório de qualidade de 2023 de uma empresa líder mostra que a taxa de retrabalho devido a defeitos chega a 28,6%, com um aumento médio de custo de $340-520 por peça, afetando seriamente o ciclo de entrega. O estabelecimento de um mecanismo sistemático de análise e prevenção de defeitos pode aumentar a taxa de aprovação na primeira impressão de 71% para 89% e reduzir os custos de produção em 15%-22%. Este artigo fornecerá aos engenheiros planos viáveis de melhoria da qualidade em três dimensões: classificação de defeitos, mecanismo de causa e medidas preventivas.
1. Defeitos geométricos: empenamento e deformação
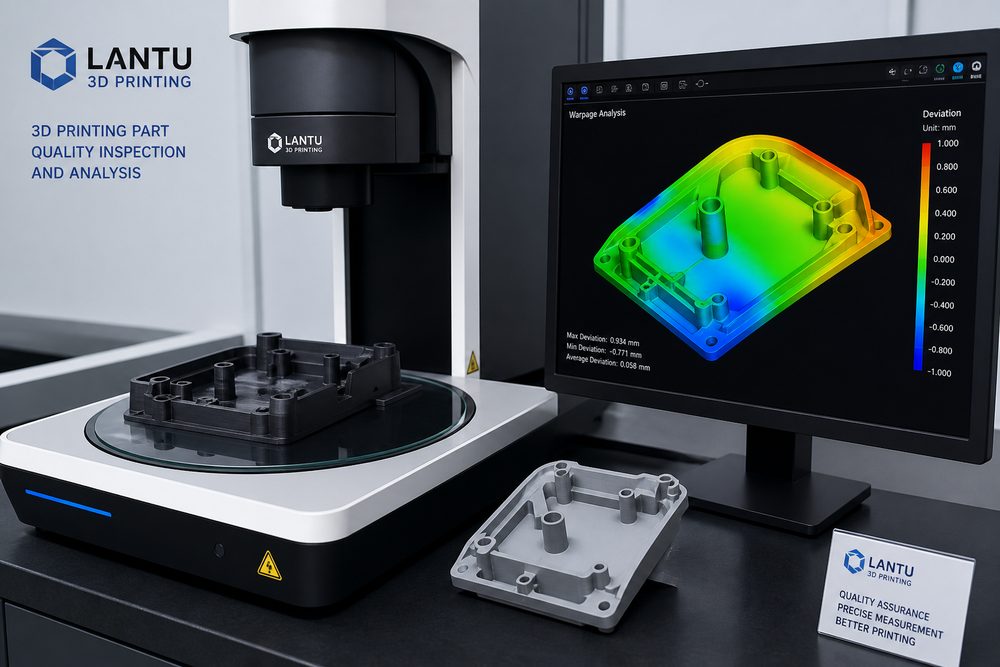
A deformação empenada é o defeito geométrico mais comum na impressão FDM, especialmente na impressão de peças planas de grande porte ou materiais de alto encolhimento (ABS, nylon). As razões fundamentais são o acúmulo de estresse térmico e a contração desigual por resfriamento.
1.1 Análise de causa e mecanismo
O material é extrudado em temperaturas tão altas quanto 200-260°C e diminui de volume à medida que esfria até a temperatura ambiente. A taxa de encolhimento da rosca ABS é de cerca de0,4%-0,6%, enquanto a do PLA é de apenas0,2%-0,3%. Quando a ligação entre a parte inferior da peça e a base de impressão não for forte o suficiente para resistir à tensão de contração, as bordas se levantarão. A pesquisa mostra que a tensão de empenamento está concentrada principalmente na área de 1-3mm na parte inferior da peça, e a tensão máxima pode atingir 15-25MPa, excedendo a resistência ao escoamento do material.
O grau de empenamento pode ser quantificado pelo ângulo de empenamento θ, que é definido como o ângulo entre a borda do empenamento e o plano teórico. De acordo com dados experimentais, quando θ>2°, o desvio do tamanho da peça excederá±0,5 mm, afetando seriamente a precisão da montagem.
1.2 Otimização dos parâmetros de prevenção
PLA: 60-70°C
Nylon: 80-90°C
Normal: 40-60mm/s
1.3 Projeto estrutural e medidas de pós-processamento
Nível de design: adicione orelhas de mouse ou bordas de aba para expandir a área da base; evite estruturas de grandes áreas e paredes finas e adicione nervuras de reforço para dispersar o estresse; para materiais de alto encolhimento como ABS, divida as peças e imprima-as antes da montagem.
Medidas de pós-processamento: Use cola PVA ou adesivo de base especial Magigoo para aumentar a resistência de colagem em 40%-60%; para peças ligeiramente empenadas, podem ser achatadas e corrigidas por aquecimento local com uma pistola de ar quente a 60-80°C.
2. Defeitos estruturais: separação entre camadas e fissuras
A separação de camadas é um dos defeitos estruturais mais fatais, que leva diretamente a um declínio semelhante ao de um penhasco nas propriedades mecânicas das peças. Dados de testes de uma empresa automobilística mostram que, para peças com separação entre camadas, a resistência à tração é reduzida em 35%-50% e a vida à fadiga é de apenas 1/8 daquela das peças intactas.
2.1 Análise do Mecanismo
A ligação entre camadas da impressão FDM depende da difusão da cadeia molecular e das forças de van der Waals. Quando uma nova camada é colocada, a temperatura da camada inferior precisa ser mantida acima da temperatura de transição vítrea Tg (ABS Tg≈105°C, PLA Tg≈60°C) para que as cadeias moleculares possam alcançar uma ligação de difusão eficaz. Se a temperatura intercamada for muito baixa, a resistência da ligação será apenas 30%-45% da resistência da matriz.
As principais causas da separação entre camadas incluem:
- Temperatura insuficiente: A temperatura de impressão é inferior ao limite inferior da temperatura de fusão do material, a fluidez do fundido é fraca e a fusão entre as camadas é insuficiente
- Resfriamento muito rápido: A velocidade do ventilador está muito alta ou a temperatura ambiente está muito baixa. A nova camada se solidifica rapidamente e não tem tempo para se integrar à camada inferior
- A altura da camada é muito grande: Quando a altura da camada excede 80% do diâmetro do bico, a área de contato entre as camadas diminui e a força de ligação diminui
- Degradação do material: a hidrólise de materiais higroscópicos em altas temperaturas produz bolhas, ou a reciclagem repetida de materiais causa uma diminuição no peso molecular
2.2 Plano de otimização de processos
Otimização dos parâmetros de temperatura: Aumente a temperatura do bico em 5-10°C para aumentar a fluidez do fundido; para estruturas cantilever facilmente separadas, desligue parcialmente o ventilador de resfriamento ou reduza a velocidade do vento para 10%-20%; use a altura mínima da camada (0,1-0,15 mm) para aumentar a área de contato entre camadas.
Pré-tratamento do material: materiais higroscópicos como ABS e náilon precisam ser secos em uma estufa de secagem 70-80°C por 4-6 horas, e o teor de umidade é controlado em Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.