
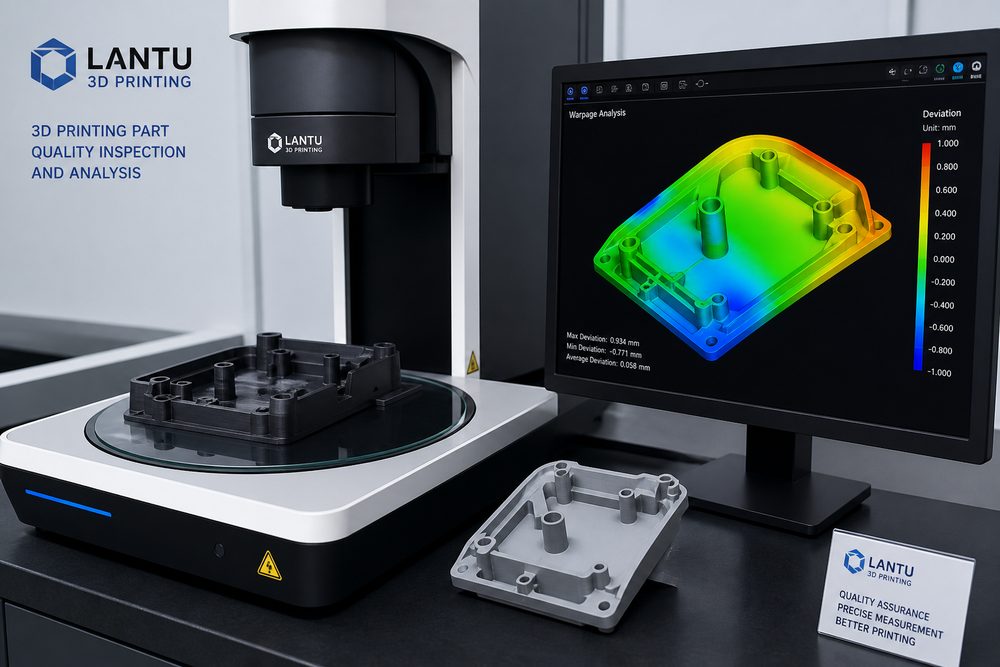
Pengenalan: Kesan kecacatan pada kualiti bahagian
Dalam proses perindustrian pembuatan bahan tambahan, kawalan kecacatan merupakan faktor utama dalam menentukan ketekalan prestasi bahagian. Menurut data tinjauan tahunan 2024 jurnal "Pengilangan Tambahan", kira-kira 18%-25% bahagian cetakan 3D gred industri mempunyai prestasi substandard akibat kecacatan, dengan ubah bentuk warpage menyumbang sehingga 34%, pemisahan interlayer menyumbang 21%, dan pori dalaman menyumbang 19%. Kecacatan ini bukan sahaja menyebabkan pembaziran bahan dan peningkatan kos, tetapi juga secara langsung menjejaskan sifat mekanikal, ketepatan geometri dan kebolehpercayaan perkhidmatan bahagian.
Ambil pembaikan bilah enjin aero sebagai contoh. Laporan kualiti 2023 syarikat terkemuka menunjukkan bahawa kadar kerja semula akibat kecacatan adalah setinggi 28.6%, dengan purata peningkatan kos sebanyak $340-520 sekeping, menjejaskan kitaran penghantaran dengan serius. Penubuhan analisis kecacatan dan mekanisme pencegahan yang sistematik boleh meningkatkan kadar lulus cetakan pertama daripada 71% kepada 89% dan mengurangkan kos pengeluaran sebanyak 15%-22%. Artikel ini akan menyediakan jurutera dengan pelan peningkatan kualiti yang boleh diambil tindakan daripada tiga dimensi: klasifikasi kecacatan, mekanisme punca dan langkah pencegahan.
1. Kecacatan geometri: meleding dan ubah bentuk
Ubah bentuk warpage ialah kecacatan geometri yang paling biasa dalam cetakan FDM, terutamanya apabila mencetak bahagian rata bersaiz besar atau bahan pengecutan tinggi (ABS, nilon). Sebab asas ialah pengumpulan tegasan haba dan pengecutan penyejukan yang tidak sekata.
1.1 Analisis Punca dan Mekanisme
Bahan tersemperit pada suhu setinggi 200-260°C dan mengecut isipadu apabila ia menyejuk ke suhu bilik. Kadar pengecutan benang ABS adalah kira-kira0.4%-0.6%, manakala PLA hanya0.2%-0.3%. Apabila ikatan antara bahagian bawah bahagian dan katil cetakan tidak cukup kuat untuk menahan tekanan pengecutan, bahagian tepi akan terangkat ke atas. Penyelidikan menunjukkan bahawa tegasan warpage tertumpu terutamanya di kawasan 1-3mm di bahagian bawah bahagian, dan tegasan puncak boleh mencapai 15-25MPa, melebihi kekuatan hasil bahan.
Tahap ledingan boleh dikira dengan sudut ledingan θ, yang ditakrifkan sebagai sudut antara tepi ledingan dan satah teori. Menurut data eksperimen, apabila θ>2°, sisihan saiz bahagian akan melebihi±0.5mm, menjejaskan ketepatan pemasangan dengan serius.
1.2 Pengoptimuman parameter pencegahan
PLA: 60-70°C
Nylon: 80-90°C
Biasa: 40-60mm/s
1.3 Reka bentuk struktur dan langkah-langkah pasca pemprosesan
Tahap reka bentuk: Tambahkan Telinga Tetikus atau Tepi penuh untuk mengembangkan kawasan asas; elakkan struktur berdinding nipis kawasan besar dan tambahkan tulang rusuk tetulang untuk menyuraikan tekanan; untuk bahan pengecutan tinggi seperti ABS, bahagikan bahagian dan cetaknya sebelum dipasang.
Langkah pasca pemprosesan: Gunakan gam PVA atau Magigoo pelekat katil khas untuk meningkatkan kekuatan ikatan sebanyak 40%-60%; bagi bahagian yang sedikit melengkung, ia boleh diratakan dan diperbetulkan dengan pemanasan tempatan dengan pistol udara panas pada suhu 60-80°C.
2. Kecacatan struktur: pemisahan dan retak antara lapisan
Pemisahan Lapisan ialah salah satu kecacatan struktur yang paling membawa maut, yang secara langsung membawa kepada kemerosotan seperti tebing dalam sifat mekanikal bahagian. Data ujian daripada syarikat kereta menunjukkan bahawa untuk bahagian dengan pemisahan antara lapisan, kekuatan tegangan dikurangkan sebanyak 35%-50% dan jangka hayat keletihan hanya 1/8 daripada bahagian yang utuh.
2.1 Analisis Mekanisme
Ikatan antara lapisan pencetakan FDM bergantung pada penyebaran rantai molekul dan daya van der Waals. Apabila lapisan baharu diletakkan, suhu lapisan bawah perlu dikekalkan di atas suhu peralihan kaca Tg (ABS Tg≈105°C, PLA Tg≈60°C) supaya rantai molekul boleh mencapai ikatan resapan yang berkesan. Jika suhu interlayer terlalu rendah, kekuatan ikatan hanya akan 30%-45%daripada kekuatan matriks.
Punca utama pemisahan antara lapisan termasuk:
- Suhu tidak mencukupi: Suhu cetakan adalah lebih rendah daripada had bawah suhu lebur bahan, kecairan leburan adalah lemah dan gabungan antara lapisan tidak mencukupi
- Menyejukkan terlalu cepat: Kelajuan kipas terlalu tinggi atau suhu ambien terlalu rendah. Lapisan baharu mengeras dengan cepat dan tidak mempunyai masa untuk disepadukan dengan lapisan bawah
- Ketinggian lapisan terlalu besar: Apabila ketinggian lapisan melebihi 80% diameter muncung, kawasan sentuhan antara lapisan berkurangan dan daya ikatan berkurangan
- Degradasi bahan: Hidrolisis bahan higroskopik pada suhu tinggi menghasilkan buih, atau kitar semula berulang bahan menyebabkan penurunan berat molekul
2.2 Pelan pengoptimuman proses
Pengoptimuman parameter suhu: Naikkan suhu muncung sebanyak 5-10°C untuk meningkatkan kecairan cair; untuk struktur julur yang mudah dipisahkan, matikan sebahagian kipas penyejuk atau kurangkan kelajuan angin kepada 10%-20%; gunakan tinggi lapisan minimum (0.1-0.15mm) untuk meningkatkan kawasan sentuhan antara lapisan.
Prarawatan bahan: Bahan higroskopik seperti ABS dan nilon perlu dikeringkan dalam 70-80°C ketuhar pengeringan selama 4-6 jam, dan kandungan lembapan dikawal pada Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.