
Introducción: El impacto de los defectos en la calidad de las piezas
En el proceso de industrialización de la fabricación aditiva, el control de defectos es un factor clave para determinar la consistencia del rendimiento de las piezas. Según los datos de la encuesta anual de 2024 de la revista "Additive Manufacturing", alrededor del 18% al 25% de las piezas impresas en 3D de grado industrial tienen un rendimiento deficiente debido a defectos: la deformación por alabeo representa hasta el 34%, la separación de capas intermedias representa el 21% y los poros internos representan el 19%. Estos defectos no sólo causan desperdicio de material y aumento de costos, sino que también afectan directamente las propiedades mecánicas, la precisión geométrica y la confiabilidad del servicio de las piezas.
Tomemos como ejemplo la reparación de palas de motores de aviones. El informe de calidad de 2023 de una empresa líder muestra que la tasa de reelaboración debido a defectos llega al 28,6%, con un aumento del costo promedio de 340-520 dólares por pieza, lo que afecta seriamente el ciclo de entrega. El establecimiento de un mecanismo sistemático de análisis y prevención de defectos puede aumentar la tasa de aprobación de la primera impresión del 71 % al 89 % y reducir los costos de producción en un 15 %-22 %. Este artículo proporcionará a los ingenieros planes viables de mejora de la calidad desde tres dimensiones: clasificación de defectos, mecanismo de causa y medidas preventivas.
1. Defectos geométricos: alabeo y deformación
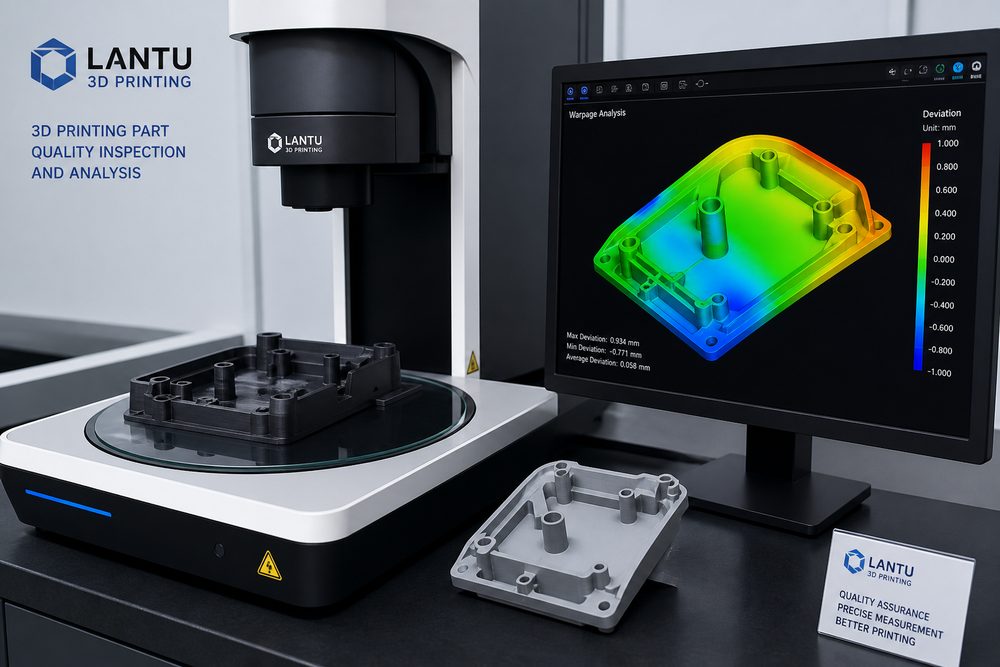
La deformación por alabeo es el defecto geométrico más común en la impresión FDM, especialmente al imprimir piezas planas de gran tamaño o materiales de alta contracción (ABS, nailon). Las razones fundamentales son la acumulación de estrés térmico y la contracción por enfriamiento desigual.
1.1 Análisis de causa y mecanismo
El material se extruye a temperaturas tan altas como 200-260 °C y se contrae en volumen a medida que se enfría a temperatura ambiente. La tasa de contracción del hilo de ABS es de aproximadamente 0,4 %-0,6 %, mientras que la del PLA es de sólo 0,2 %-0,3 %. Cuando la unión entre la parte inferior de la pieza y la base de impresión no es lo suficientemente fuerte para resistir la tensión de contracción, los bordes se levantarán. Las investigaciones muestran que la tensión de alabeo se concentra principalmente en el área de 1-3 mm en la parte inferior de la pieza, y la tensión máxima puede alcanzar 15-25 MPa, superando el límite elástico del material.
El grado de alabeo se puede cuantificar mediante el ángulo de alabeo θ, que se define como el ángulo entre el borde de alabeo y el plano teórico. Según datos experimentales, cuando θ>2°, la desviación del tamaño de la pieza superará ±0,5 mm, lo que afectará seriamente la precisión del ensamblaje.
1.2 Optimización de parámetros de prevención
PLA: 60-70°C
Nylon: 80-90°C
Normal: 40-60 mm/s
1.3 Diseño estructural y medidas de postprocesamiento
Nivel de diseño: agregue orejas de ratón o bordes de ala para expandir el área de la base; evite estructuras de paredes delgadas de gran superficie y agregue nervaduras de refuerzo para dispersar la tensión; Para materiales de alta contracción como ABS, divida las piezas e imprímalas antes del montaje.
Medidas posteriores al procesamiento: utilice pegamento PVA o adhesivo de base especial Magigoo para aumentar la fuerza de unión en un 40%-60%; para las piezas ligeramente deformadas, se pueden aplanar y corregir mediante calentamiento local con una pistola de aire caliente a 60-80°C.
2. Defectos estructurales: separación entre capas y grietas
La separación de capas es uno de los defectos estructurales más fatales, que conduce directamente a una disminución abrupta de las propiedades mecánicas de las piezas. Los datos de pruebas de una empresa de automóviles muestran que para piezas con separación entre capas, la resistencia a la tracción se reduce en un 35%-50% y la vida útil a la fatiga es solo 1/8 de la de las piezas intactas.
2.1 Análisis del mecanismo
La unión entre capas de la impresión FDM se basa en la difusión de cadenas moleculares y las fuerzas de van der Waals. Cuando se coloca una nueva capa, la temperatura de la capa inferior debe mantenerse por encima de la temperatura de transición vítrea Tg (ABS Tg≈105°C, PLA Tg≈60°C) para que las cadenas moleculares puedan lograr una unión por difusión efectiva. Si la temperatura de la capa intermedia es demasiado baja, la fuerza de unión solo será 30%-45% de la fuerza de la matriz.
Las principales causas de la separación entre capas incluyen:
- Temperatura insuficiente: la temperatura de impresión es inferior al límite inferior de la temperatura de fusión del material, la fluidez de la fusión es pobre y la fusión entre capas es insuficiente
- Enfriamiento demasiado rápido: La velocidad del ventilador es demasiado alta o la temperatura ambiente es demasiado baja. La nueva capa se solidifica rápidamente y no tiene tiempo de integrarse con la capa inferior
- La altura de la capa es demasiado grande: Cuando la altura de la capa excede el 80% del diámetro de la boquilla, el área de contacto entre las capas disminuye y la fuerza de unión disminuye
- Degradación del material: La hidrólisis de materiales higroscópicos a altas temperaturas produce burbujas, o el reciclaje repetido de materiales provoca una disminución del peso molecular.
2.2 Plan de optimización de procesos
Optimización de los parámetros de temperatura: aumente la temperatura de la boquilla en 5-10 °C para aumentar la fluidez de la masa fundida; para estructuras en voladizo que se separan fácilmente, apague parcialmente el ventilador de refrigeración o reduzca la velocidad del viento al 10%-20%; utilice una altura mínima de capa (0,1-0,15 mm) para aumentar el área de contacto entre capas.
Pretratamiento del material: los materiales higroscópicos como ABS y nailon deben secarse en una estufa de secado a 70-80 °C durante 4-6 horas y el contenido de humedad se controla al Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.