
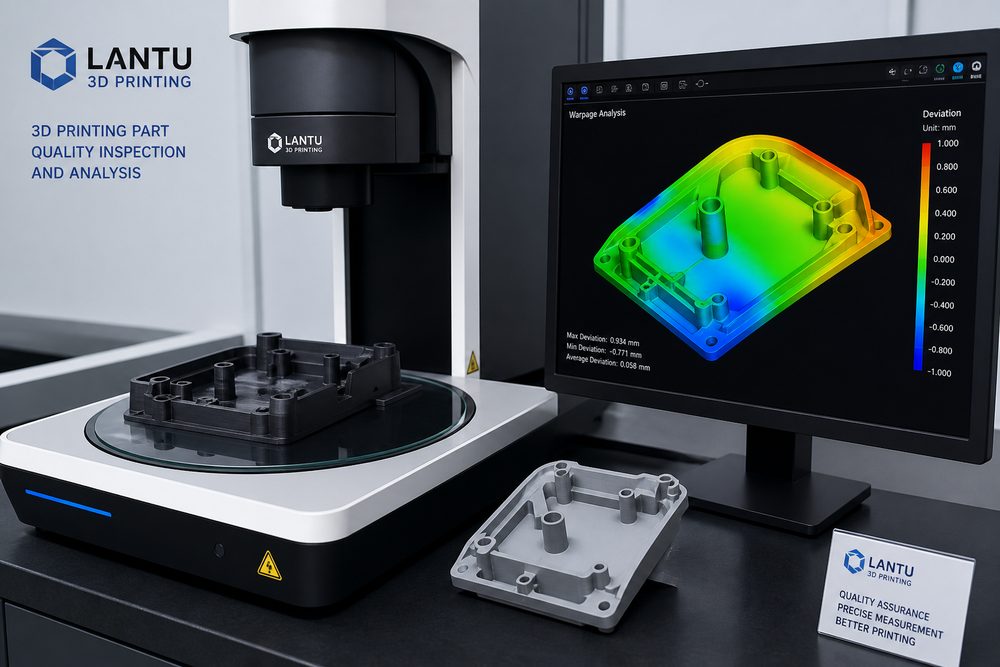
บทนำ: ผลกระทบของข้อบกพร่องที่มีต่อคุณภาพของชิ้นส่วน
ในกระบวนการอุตสาหกรรมของการผลิตแบบเติมเนื้อ การควบคุมข้อบกพร่องเป็นปัจจัยสำคัญในการพิจารณาความสม่ำเสมอในการทำงานของชิ้นส่วน จากข้อมูลการสำรวจประจำปี 2024 ของวารสาร "Additive Manufacturing" พบว่าชิ้นส่วนที่พิมพ์ด้วย 3D ระดับอุตสาหกรรมประมาณ 18%-25% มีประสิทธิภาพต่ำกว่ามาตรฐานเนื่องจากข้อบกพร่อง โดยมีการเสียรูปบิดงอถึง 34% การแยกชั้นระหว่างชั้นคิดเป็น 21% และรูพรุนภายในคิดเป็น 19% ข้อบกพร่องเหล่านี้ไม่เพียงแต่ทำให้สิ้นเปลืองวัสดุและต้นทุนเพิ่มขึ้นเท่านั้น แต่ยังส่งผลโดยตรงต่อคุณสมบัติทางกล ความแม่นยำทางเรขาคณิต และความน่าเชื่อถือในการให้บริการของชิ้นส่วนอีกด้วย
ดูตัวอย่างการซ่อมแซมใบมีดของเครื่องยนต์อากาศยาน รายงานคุณภาพปี 2023 ของบริษัทชั้นนำแสดงให้เห็นว่าอัตราการทำงานซ้ำเนื่องจากข้อบกพร่องสูงถึง 28.6% โดยมีต้นทุนเพิ่มขึ้นโดยเฉลี่ย 340-520$ ต่อชิ้น ซึ่งส่งผลกระทบร้ายแรงต่อวงจรการจัดส่ง การสร้างกลไกการวิเคราะห์และป้องกันข้อบกพร่องอย่างเป็นระบบจะช่วยเพิ่มอัตราการผ่านการพิมพ์ครั้งแรกจาก 71% เป็น 89% และลดต้นทุนการผลิตได้ 15%-22% บทความนี้จะจัดเตรียมแผนการปรับปรุงคุณภาพที่สามารถนำไปปฏิบัติได้ให้กับวิศวกรจากสามมิติ: การจำแนกข้อบกพร่อง กลไกสาเหตุ และมาตรการป้องกัน
1. ข้อบกพร่องทางเรขาคณิต: การบิดเบี้ยวและการเสียรูป
การบิดเบี้ยวของรูปร่างเป็นข้อบกพร่องทางเรขาคณิตที่พบบ่อยที่สุดในการพิมพ์ FDM โดยเฉพาะอย่างยิ่งเมื่อพิมพ์ชิ้นส่วนแบนขนาดใหญ่หรือวัสดุที่มีการหดตัวสูง (ABS, ไนลอน) สาเหตุพื้นฐานคือ การสะสมของความเครียดจากความร้อน และ การหดตัวของการทำความเย็นที่ไม่สม่ำเสมอ
1.1 การวิเคราะห์สาเหตุและกลไก
วัสดุถูกอัดขึ้นรูปที่อุณหภูมิสูงถึง 200-260°C และหดตัวในปริมาตรเมื่อเย็นลงจนถึงอุณหภูมิห้อง อัตราการหดตัวของเกลียว ABS อยู่ที่ประมาณ0.4%-0.6% ในขณะที่ PLA มีเพียง0.2%-0.3% เมื่อแรงยึดเหนี่ยวระหว่างด้านล่างของชิ้นส่วนกับฐานพิมพ์ไม่แข็งแรงพอที่จะต้านทานความเครียดจากการหดตัว ขอบจะยกขึ้น การวิจัยแสดงให้เห็นว่าความเค้นบิดเบี้ยวส่วนใหญ่กระจุกตัวอยู่ในพื้นที่ 1-3 มม. ที่ด้านล่างของชิ้นส่วน และความเค้นสูงสุดสามารถสูงถึง 15-25MPa ซึ่งเกินความแข็งแรงของผลผลิตของวัสดุ
ระดับของการบิดเบี้ยวสามารถวัดปริมาณได้จากมุมบิดเบี้ยว θ ซึ่งกำหนดเป็นมุมระหว่างขอบบิดเบี้ยวและระนาบทางทฤษฎี จากข้อมูลการทดลอง เมื่อ θ>2° การเบี่ยงเบนขนาดชิ้นส่วนจะเกิน±0.5 มม. ซึ่งส่งผลกระทบร้ายแรงต่อความแม่นยำในการประกอบ
1.2 การเพิ่มประสิทธิภาพพารามิเตอร์การป้องกัน
PLA: 60-70°C
ไนลอน: 80-90°C
ปกติ: 40-60 มม./วินาที
1.3 การออกแบบโครงสร้างและมาตรการหลังการประมวลผล
ระดับการออกแบบ: เพิ่ม หูเมาส์ หรือ ขอบปีก เพื่อขยายพื้นที่ฐาน หลีกเลี่ยงโครงสร้างผนังบางในพื้นที่ขนาดใหญ่ และเพิ่มโครงเสริมแรงเพื่อกระจายความเครียด สำหรับวัสดุที่มีการหดตัวสูง เช่น ABS ให้แบ่งชิ้นส่วนแล้วพิมพ์ออกมาก่อนประกอบ
มาตรการหลังการประมวลผล: ใช้ กาว PVA หรือ Magigoo กาวเบดพิเศษเพื่อเพิ่มความแข็งแรงในการยึดเกาะ 40%-60%; สำหรับชิ้นส่วนที่บิดเบี้ยวเล็กน้อย สามารถทำให้เรียบและแก้ไขได้โดยการทำความร้อนเฉพาะจุดด้วย ปืนลมร้อนที่อุณหภูมิ 60-80°C
2. ข้อบกพร่องทางโครงสร้าง: การแยกชั้นและรอยแตกร้าว
การแยกชั้นเป็นหนึ่งในข้อบกพร่องทางโครงสร้างที่ร้ายแรงที่สุด ซึ่งนำไปสู่การลดลงของคุณสมบัติทางกลของชิ้นส่วนโดยตรงเหมือนหน้าผา ข้อมูลการทดสอบจากบริษัทรถยนต์แสดงให้เห็นว่าสำหรับชิ้นส่วนที่มีการแยกชั้นระหว่างชั้น ความต้านทานแรงดึงจะลดลง 35%-50% และอายุความล้าเพียง 1/8 ของอายุการใช้งานของชิ้นส่วนที่สมบูรณ์
2.1 การวิเคราะห์กลไก
การยึดเหนี่ยวระหว่างชั้นของการพิมพ์ FDM ขึ้นอยู่กับการแพร่กระจายของสายโซ่โมเลกุลและแรง van der Waals เมื่อวางชั้นใหม่ จะต้องรักษาอุณหภูมิของชั้นล่างให้สูงกว่า อุณหภูมิการเปลี่ยนสถานะคล้ายแก้ว Tg (ABS Tgγ 105°C, PLA Tg γ 60° C) เพื่อให้สายโซ่โมเลกุลสามารถบรรลุพันธะการแพร่กระจายที่มีประสิทธิภาพ หากอุณหภูมิระหว่างชั้นต่ำเกินไป ความแข็งแรงในการยึดเกาะจะอยู่ที่ 30%-45% ของความแข็งแรงของเมทริกซ์เท่านั้น
สาเหตุหลักของการแยกชั้นระหว่างชั้นได้แก่:
- อุณหภูมิไม่เพียงพอ: อุณหภูมิการพิมพ์ต่ำกว่าขีดจำกัดล่างของอุณหภูมิหลอมเหลวของวัสดุ ความลื่นไหลของการหลอมไม่ดี และการหลอมรวมระหว่างชั้นไม่เพียงพอ
- ระบายความร้อนเร็วเกินไป: ความเร็วพัดลมสูงเกินไปหรืออุณหภูมิแวดล้อมต่ำเกินไป เลเยอร์ใหม่จะแข็งตัวอย่างรวดเร็วและไม่มีเวลาที่จะรวมเข้ากับชั้นล่าง
- ความสูงของชั้นสูงเกินไป: เมื่อความสูงของชั้นเกิน 80% ของเส้นผ่านศูนย์กลางหัวฉีด พื้นที่สัมผัสระหว่างชั้นจะลดลงและแรงยึดเกาะลดลง
- การย่อยสลายของวัสดุ: การไฮโดรไลซิสของวัสดุดูดความชื้นที่อุณหภูมิสูงทำให้เกิดฟอง หรือการรีไซเคิลวัสดุซ้ำหลายครั้งทำให้น้ำหนักโมเลกุลลดลง
2.2 แผนการเพิ่มประสิทธิภาพกระบวนการ
การปรับพารามิเตอร์อุณหภูมิให้เหมาะสม: เพิ่มอุณหภูมิหัวฉีด 5-10°C เพื่อเพิ่มการไหลของของเหลว สำหรับโครงสร้างคานยื่นที่แยกออกจากกันได้ง่าย ให้ปิดพัดลมระบายความร้อนบางส่วนหรือลดความเร็วลมเป็น 10%-20%; ใช้ความสูงของชั้นขั้นต่ำ (0.1-0.15 มม.) เพื่อเพิ่มพื้นที่สัมผัสระหว่างชั้น
การปรับสภาพวัสดุ: วัสดุดูดความชื้น เช่น ABS และไนลอน จำเป็นต้องทำให้แห้งในเตาอบ 70-80°C เป็นเวลา 4-6 ชั่วโมง และควบคุมปริมาณความชื้นที่ ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง