
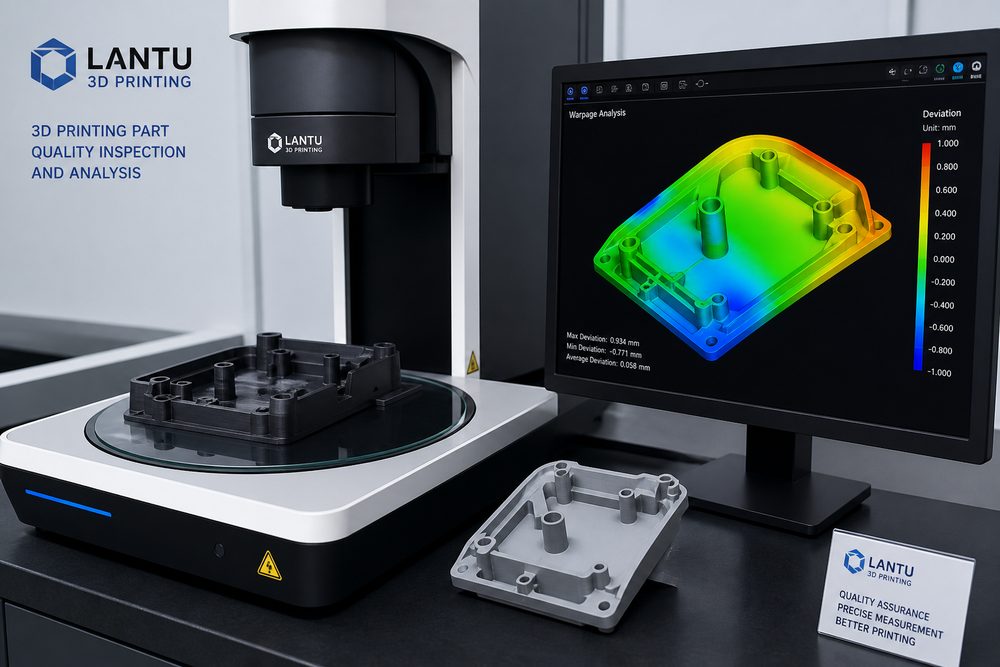
소개: 결함이 부품 품질에 미치는 영향
적층 가공 산업화 과정에서 결함 제어는 부품의 성능 일관성을 결정하는 핵심 요소입니다. "적층 제조" 저널의 2024년 연례 조사 데이터에 따르면 산업용 등급 3D 프린팅 부품의 약 18%~25%가 결함으로 인해 표준 이하의 성능을 가지고 있으며, 변형 변형은 최대 34%, 층간 분리는 21%, 내부 기공은 19%를 차지합니다. 이러한 결함은 재료 낭비와 비용 증가를 초래할 뿐만 아니라 부품의 기계적 특성, 기하학적 정확성 및 서비스 신뢰성에 직접적인 영향을 미칩니다.
항공 엔진 블레이드 수리를 예로 들어 보겠습니다. 한 선도 기업의 2023년 품질 보고서에 따르면 결함으로 인한 재작업 비율은 28.6%에 달하고, 평균 비용 증가는 조각당 $340~520로 배송 주기에 심각한 영향을 미칩니다. 체계적인 결함 분석 및 예방 메커니즘을 구축하면 첫 번째 인쇄 합격률을 71%에서 89%로 높이고 생산 비용을 15%-22% 절감할 수 있습니다. 이 기사에서는 엔지니어에게 결함 분류, 원인 메커니즘, 예방 조치라는 세 가지 차원에서 실행 가능한 품질 개선 계획을 제공합니다.
1. 기하학적 결함: 뒤틀림 및 변형
뒤틀림 변형은 FDM 프린팅에서 가장 흔한 기하학적 결함이며, 특히 대형 평면 부품이나 수축률이 높은 재료(ABS, 나일론)를 프린팅할 때 더욱 그렇습니다. 근본적인 이유는 열 스트레스의 축적과 불균일한 냉각 수축입니다.
1.1 원인 및 메커니즘 분석
재료는 200~260°C의 높은 온도에서 압출되며 실온으로 냉각되면서 부피가 줄어듭니다. ABS 실의 수축률은 약0.4%-0.6%인 반면 PLA의 수축률은 0.2%-0.3%에 불과합니다. 부품 바닥과 프린트 베드 사이의 접착력이 수축 응력을 견딜 만큼 강하지 않으면 가장자리가 들려 올라갑니다. 연구에 따르면 변형 응력은 주로 부품 하단의 1~3mm 영역에 집중되어 있으며 최대 응력은 재료 항복 강도를 초과하는 15~25MPa에 도달할 수 있습니다.
뒤틀림 정도는 뒤틀림 모서리와 이론 평면 사이의 각도로 정의되는 뒤틀림 각도 θ로 정량화할 수 있습니다. 실험 데이터에 따르면 θ>2°일 때 부품 크기 편차가±0.5mm를 초과하여 조립 정확도에 심각한 영향을 미칩니다.
1.2 예방 매개변수 최적화
PLA: 60-70°C
나일론: 80-90°C
보통: 40-60mm/s
1.3 구조 설계 및 후처리 조치
디자인 수준: 마우스 귀 또는 챙 가장자리를 추가하여 기본 영역을 확장합니다. 넓은 면적의 얇은 벽 구조를 피하고 보강 리브를 추가하여 응력을 분산시킵니다. ABS 등 수축률이 높은 소재의 경우 부품을 나누어 프린팅한 후 조립합니다.
후처리 조치: PVA 접착제 또는 Magigoo 특수 베드 접착제를 사용하여 접착 강도를 40%-60% 증가시킵니다. 약간 뒤틀린 부품의 경우 60~80°C의 뜨거운 공기총을 사용하여 국부적으로 가열하여 편평하게 만들고 수정할 수 있습니다.
2. 구조적 결함: 층간 분리 및 균열
층 분리는 가장 치명적인 구조적 결함 중 하나로, 부품의 기계적 특성이 절벽처럼 저하되는 데 직접적으로 영향을 미칩니다. 한 자동차 회사의 테스트 데이터에 따르면 층간 분리가 있는 부품의 경우 인장 강도가 35%-50% 감소하고 피로 수명은 손상되지 않은 부품의 1/8에 불과합니다.
2.1 메커니즘 분석
FDM 인쇄의 층간 결합은 분자 사슬 확산과 반데르발스 힘에 의존합니다. 새로운 층이 놓일 때, 분자 사슬이 효과적인 확산 결합을 달성할 수 있도록 하단 층의 온도를 유리 전이 온도 Tg(ABS Tg 105°C, PLA Tg 60°C) 이상으로 유지해야 합니다. 층간 온도가 너무 낮으면 결합 강도는 매트릭스 강도의 30%-45%에 불과합니다.
층간 분리의 주요 원인은 다음과 같습니다.
- 온도 부족: 인쇄 온도가 재료의 용융 온도 하한보다 낮고 용융 유동성이 좋지 않으며 층 간 융착이 불충분합니다.
- 냉각 속도가 너무 빠름: 팬 속도가 너무 높거나 주변 온도가 너무 낮습니다. 새 레이어는 빠르게 굳어지며 하위 레이어와 통합할 시간이 없습니다
- 레이어 높이가 너무 큽니다. 레이어 높이가 노즐 직경의 80%를 초과하면 레이어 간의 접촉 면적이 감소하고 결합력이 감소합니다.
- 재료 분해: 흡습성 재료를 고온에서 가수분해하여 기포가 발생하거나 재료를 반복적으로 재활용하면 분자량이 감소합니다.
2.2 프로세스 최적화 계획
온도 매개변수 최적화: 노즐 온도를 5~10°C 높여 용융 유동성을 높입니다. 캔틸레버 구조를 쉽게 분리하려면 냉각 팬을 부분적으로 끄거나 풍속을 10%-20%로 줄이세요. 최소 레이어 높이(0.1~0.15mm)를 사용하여 레이어 간 접촉 영역을 늘립니다.
재료 전처리: ABS, 나일론 등 흡습성 재료는 70~80°C 건조 오븐에서 4~6시간 동안 건조해야 하며, 수분 함량은