
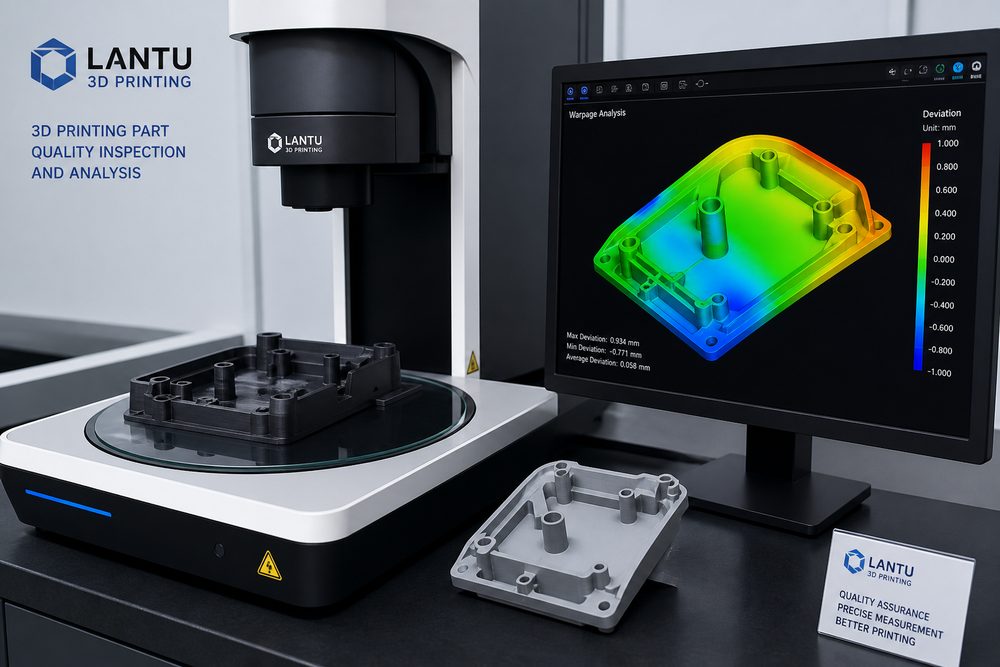
Pendahuluan: Dampak cacat pada kualitas komponen
Dalam proses industrialisasi manufaktur aditif, pengendalian cacat merupakan faktor kunci dalam menentukan konsistensi kinerja suku cadang. Menurut data survei tahunan jurnal "Manufaktur Aditif" tahun 2024, sekitar 18%-25% komponen cetakan 3D tingkat industri memiliki kinerja di bawah standar karena cacat, dengan deformasi lengkungan mencapai 34%, pemisahan antar lapisan menyumbang 21%, dan pori-pori internal menyumbang 19%. Cacat ini tidak hanya menyebabkan pemborosan material dan peningkatan biaya, namun juga secara langsung mempengaruhi sifat mekanik, keakuratan geometri, dan keandalan servis suku cadang.
Ambil contoh perbaikan bilah mesin aero. Laporan kualitas tahun 2023 dari sebuah perusahaan terkemuka menunjukkan bahwa tingkat pengerjaan ulang akibat cacat mencapai 28,6%, dengan peningkatan biaya rata-rata $340-520 per buah, yang sangat memengaruhi siklus pengiriman. Penetapan mekanisme analisis dan pencegahan cacat yang sistematis dapat meningkatkan tingkat kelulusan pencetakan pertama dari 71% menjadi 89% dan mengurangi biaya produksi sebesar 15%-22%. Artikel ini akan memberi para insinyur rencana peningkatan kualitas yang dapat ditindaklanjuti dari tiga dimensi: klasifikasi kerusakan, mekanisme penyebab, dan tindakan pencegahan.
1. Cacat geometris: lengkungan dan deformasi
Deformasi warpage adalah cacat geometris yang paling umum dalam pencetakan FDM, terutama saat mencetak bagian datar berukuran besar atau bahan dengan penyusutan tinggi (ABS, nilon). Alasan mendasarnya adalah akumulasi tegangan termal dan penyusutan pendinginan yang tidak merata.
1.1 Analisis Penyebab dan Mekanisme
Bahan diekstrusi pada suhu setinggi 200-260°C dan menyusut volumenya saat didinginkan hingga mencapai suhu kamar. Tingkat penyusutan benang ABS sekitar0,4%-0,6%, sedangkan benang PLA hanya0,2%-0,3%. Jika ikatan antara bagian bawah bagian dan alas cetak tidak cukup kuat untuk menahan tekanan penyusutan, ujung-ujungnya akan terangkat. Penelitian menunjukkan bahwa tegangan lengkungan terutama terkonsentrasi di area 1-3mm di bagian bawah, dan tegangan puncak dapat mencapai 15-25MPa, melebihi kekuatan luluh material.
Tingkat kelengkungan dapat diukur dengan sudut kelengkungan θ, yang didefinisikan sebagai sudut antara tepi kelengkungan dan bidang teoritis. Berdasarkan data eksperimen, ketika θ>2°, deviasi ukuran komponen akan melebihi±0,5 mm, sehingga sangat memengaruhi keakuratan perakitan.
1.2 Optimasi parameter pencegahan
PLA: 60-70°C
Nylon: 80-90°C
Normal: 40-60mm/s
1.3 Desain struktural dan tindakan pasca-pemrosesan
Tingkat desain: Tambahkan Telinga Tikus atau Tepi pinggiran untuk memperluas area dasar; hindari struktur berdinding tipis dengan area luas dan tambahkan tulang rusuk untuk menghilangkan tekanan; untuk bahan dengan penyusutan tinggi seperti ABS, bagi bagian-bagiannya dan cetak sebelum perakitan.
Langkah-langkah pasca-pemrosesan: Gunakan lem PVA atau perekat alas khusus Magigoo untuk meningkatkan kekuatan ikatan sebesar 40%-60%; untuk bagian yang sedikit melengkung, dapat diratakan dan dikoreksi dengan pemanasan lokal menggunakan hot air gun pada suhu 60-80°C.
2. Cacat struktural: pemisahan antar lapisan dan retakan
Pemisahan Lapisan adalah salah satu cacat struktural paling fatal, yang secara langsung menyebabkan penurunan sifat mekanik komponen secara tiba-tiba. Data pengujian dari sebuah perusahaan mobil menunjukkan bahwa untuk suku cadang dengan pemisahan antar lapisan, kekuatan tariknya berkurang 35%-50%, dan umur kelelahan hanya 1/8 dari umur lelah suku cadang utuh.
2.1 Analisis Mekanisme
Ikatan antarlapis pada pencetakan FDM bergantung pada difusi rantai molekul dan gaya van der Waals. Saat lapisan baru dipasang, suhu lapisan bawah harus dijaga di atas suhu transisi kaca Tg (ABS Tg≈105°C, PLA Tg≈60°C) sehingga rantai molekul dapat mencapai ikatan difusi yang efektif. Jika suhu antar lapisan terlalu rendah, kekuatan ikatan hanya akan 30%-45% dari kekuatan matriks.
Penyebab utama pemisahan antarlapisan meliputi:
- Suhu tidak mencukupi: Suhu pencetakan lebih rendah dari batas bawah suhu leleh bahan, fluiditas lelehan buruk, dan fusi antar lapisan tidak mencukupi
- Pendinginan terlalu cepat: Kecepatan kipas terlalu tinggi atau suhu sekitar terlalu rendah. Lapisan baru mengeras dengan cepat dan tidak punya waktu untuk berintegrasi dengan lapisan bawah
- Tinggi lapisan terlalu besar: Bila tinggi lapisan melebihi 80% diameter nosel, area kontak antar lapisan berkurang dan gaya ikatan berkurang
- Degradasi bahan: Hidrolisis bahan higroskopis pada suhu tinggi menghasilkan gelembung, atau daur ulang bahan berulang kali menyebabkan penurunan berat molekul
2.2 Rencana pengoptimalan proses
Optimalisasi parameter suhu: Tingkatkan suhu nosel sebesar 5-10°C untuk meningkatkan fluiditas lelehan; untuk struktur kantilever yang mudah dipisahkan, matikan sebagian kipas pendingin atau kurangi kecepatan angin hingga 10%-20%; gunakan tinggi lapisan minimum (0,1-0,15 mm) untuk menambah area kontak antarlapis.
Perlakuan awal bahan: Bahan higroskopis seperti ABS dan nilon perlu dikeringkan dalam oven pengering 70-80°C selama 4-6 jam, dan kadar airnya dikontrol pada Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.