
Giriş: Kusurların parça kalitesi üzerindeki etkisi
Katmanlı imalatın sanayileşme sürecinde kusur kontrolü, parçaların performans tutarlılığının belirlenmesinde önemli bir faktördür. "Katmanlı İmalat" dergisinin 2024 yıllık anket verilerine göre, endüstriyel sınıf 3D baskılı parçaların yaklaşık %18-%25'i kusurlar nedeniyle standartların altında performansa sahiptir; %34'e varan çarpıklık deformasyonu, %21'i katmanlar arası ayrılma ve %19'u iç gözenekler şeklindedir. Bu kusurlar sadece malzeme israfına ve maliyet artışına neden olmakla kalmaz, aynı zamanda parçaların mekanik özelliklerini, geometrik doğruluğunu ve servis güvenilirliğini de doğrudan etkiler.
Örnek olarak uçak motoru kanat onarımını ele alalım. Önde gelen bir şirketin 2023 kalite raporu, kusurlardan kaynaklanan yeniden işleme oranının %28,6 kadar yüksek olduğunu, parça başına ortalama 340-520$ maliyet artışının teslimat döngüsünü ciddi şekilde etkilediğini gösteriyor. Sistematik bir hata analizi ve önleme mekanizmasının kurulması, ilk baskı geçiş oranını %71'den %89'a çıkarabilir ve üretim maliyetlerini %15-%22 oranında azaltabilir. Bu makale, mühendislere üç boyuttan eyleme geçirilebilir kalite iyileştirme planları sağlayacaktır: kusur sınıflandırması, neden mekanizması ve önleyici tedbirler.
1. Geometrik kusurlar: bükülme ve deformasyon
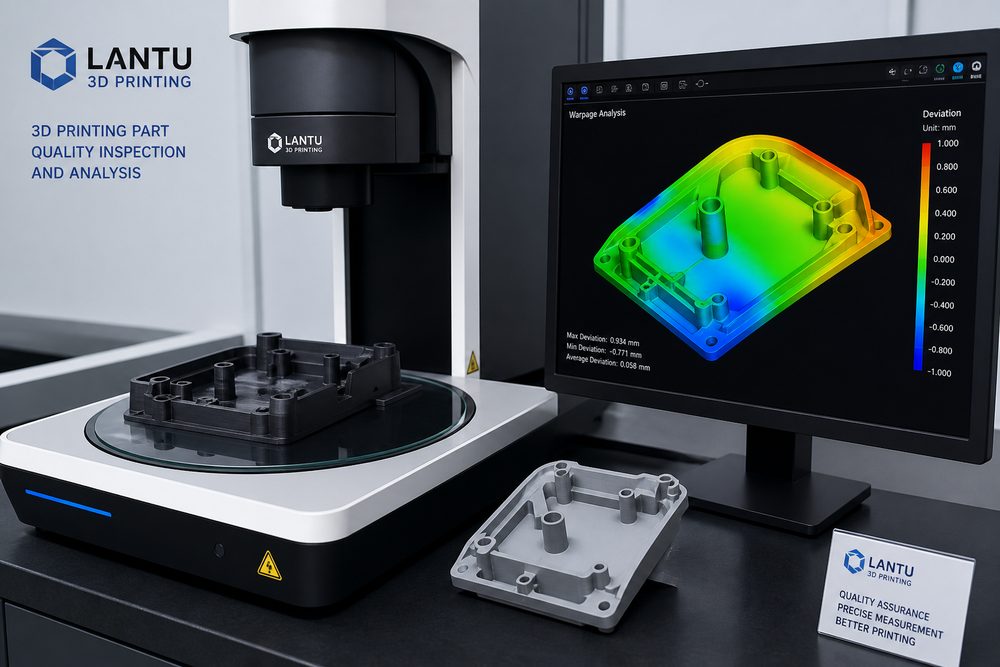
Çarpışma deformasyonu, FDM baskıda, özellikle de büyük boyutlu düz parçalar veya yüksek oranda büzülen malzemeler (ABS, naylon) yazdırılırken en yaygın geometrik kusurdur. Bunun temel nedenleri termal gerilimin birikmesi ve düzensiz soğuma büzülmesi'dir.
1.1 Sebep ve Mekanizma Analizi
Malzeme 200-260°C gibi yüksek sıcaklıklarda ekstrüde edilir ve oda sıcaklığına soğudukça hacim olarak küçülür. ABS ipliğin büzülme oranı yaklaşık%0,4-%0,6 iken PLA'nınki yalnızca%0,2-%0,3'tür. Parçanın alt kısmı ile baskı yatağı arasındaki bağ büzülme stresine dayanacak kadar güçlü olmadığında kenarlar yukarı kalkar. Araştırmalar, çarpıklık geriliminin esas olarak parçanın altındaki 1-3 mm'lik alanda yoğunlaştığını ve en yüksek gerilimin 15-25MPa'ya ulaşarak malzemenin akma mukavemetini aşabileceğini gösteriyor.
Çarpılma derecesi, çarpıtma kenarı ile teorik düzlem arasındaki açı olarak tanımlanan çarpıklık açısı θ ile ölçülebilir. Deneysel verilere göre, θ>2° olduğunda parça boyutu sapması ±0,5 mm'yi aşacak ve montaj doğruluğunu ciddi şekilde etkileyecektir.
1.2 Önleme parametresi optimizasyonu
PLA: 60-70°C
Naylon: 80-90°C
Normal: 40-60 mm/s
1.3 Yapısal tasarım ve işlem sonrası önlemler
Tasarım düzeyi: Taban alanını genişletmek için Fare Kulakları veya Kenar kenarlarını ekleyin; geniş alanlı ince duvarlı yapılardan kaçının ve gerilimi dağıtmak için takviye çubukları ekleyin; ABS gibi yüksek çekme oranına sahip malzemeler için parçaları bölün ve montajdan önce yazdırın.
İşleme sonrası önlemler: Bağlanma mukavemetini %40-%60 artırmak için PVA yapıştırıcısı veya Magigoo özel yatak yapıştırıcısı kullanın; Hafifçe bükülmüş parçalar için, bunlar 60-80°C'de sıcak hava tabancası ile yerel ısıtma yoluyla düzleştirilebilir ve düzeltilebilir.
2. Yapısal kusurlar: katmanlar arası ayrılma ve çatlaklar
Katman Ayrımı, en ölümcül yapısal kusurlardan biridir ve doğrudan parçaların mekanik özelliklerinde uçurum benzeri bir düşüşe yol açar. Bir otomobil şirketinden alınan test verileri, ara katman ayrımı olan parçalar için çekme mukavemetinin %35-%50 oranında azaldığını ve yorulma ömrünün sağlam parçalara göre yalnızca 1/8 olduğunu göstermektedir.
2.1 Mekanizma Analizi
FDM baskının katmanlar arası bağlanması moleküler zincir difüzyonuna ve van der Waals kuvvetlerine dayanır. Yeni bir katman döşendiğinde, moleküler zincirlerin etkili difüzyon bağı sağlayabilmesi için alt katmanın sıcaklığının cam geçiş sıcaklığı Tg'nin (ABS Tg≈105°C, PLA Tg≈60°C) üzerinde tutulması gerekir. Katmanlar arası sıcaklık çok düşükse bağlanma kuvveti matris kuvvetinin yalnızca %30-%45'i olacaktır.
Katmanlar arası ayrılmanın ana nedenleri arasında şunlar yer alır:
- Yetersiz sıcaklık: Baskı sıcaklığı, malzemenin erime sıcaklığının alt sınırından düşük, eriyik akışkanlığı zayıf ve katmanlar arasındaki füzyon yetersiz
- Çok hızlı soğuyor: Fan hızı çok yüksek veya ortam sıcaklığı çok düşük. Yeni katman hızla katılaşır ve alt katmanla bütünleşmek için zamanı yoktur
- Katman yüksekliği çok büyük: Katman yüksekliği meme çapının %80'ini aştığında katmanlar arasındaki temas alanı azalır ve bağlama kuvveti azalır
- Malzeme bozulması: Higroskopik malzemelerin yüksek sıcaklıklarda hidrolizi kabarcıklar üretir veya malzemelerin tekrar tekrar geri dönüştürülmesi moleküler ağırlıkta bir azalmaya neden olur
2.2 Süreç optimizasyon planı
Sıcaklık parametresi optimizasyonu: Eriyik akışkanlığını artırmak için nozül sıcaklığını 5-10°C artırın; kolayca ayrılan konsol yapıları için soğutma fanını kısmen kapatın veya rüzgar hızını %10-%20'ye düşürün; katmanlar arası temas alanını artırmak için minimum katman yüksekliğini (0,1-0,15 mm) kullanın.
Malzeme ön işlemi: ABS ve naylon gibi higroskopik malzemelerin 70-80°C'lik bir kurutma fırınında 4-6 saat kurutulması gerekir ve nem içeriği Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.