
はじめに: 部品の品質に対する欠陥の影響
積層造形の工業化プロセスにおいて、欠陥管理は部品の性能の一貫性を決定する重要な要素です。 「Additive Manufacturing」ジャーナルの 2024 年の年次調査データによると、工業グレードの 3D プリント部品の約 18% ~ 25% が欠陥により標準以下の性能を有しており、その内反り変形が最大 34%、層間剥離が 21%、内部細孔が 19% を占めています。これらの欠陥は、材料の無駄やコストの増加を引き起こすだけでなく、部品の機械的特性、幾何学的精度、サービス信頼性にも直接影響します。
航空エンジンのブレードの修理を例に挙げます。大手企業の 2023 年品質報告書によると、 欠陥による手戻り率は28.6%と高く、 1 個あたりの平均コストは340~520 ドル増加しており、納期サイクルに深刻な影響を与えています。体系的な欠陥分析と防止メカニズムを確立すると、 最初の印刷パス率が71% から 89% に向上し、 生産コストを15%~22% 削減できます。この記事では、欠陥分類、原因メカニズム、予防策という 3 つの側面から、エンジニアに実行可能な品質改善計画を提供します。
1.幾何学的欠陥: 歪みと変形
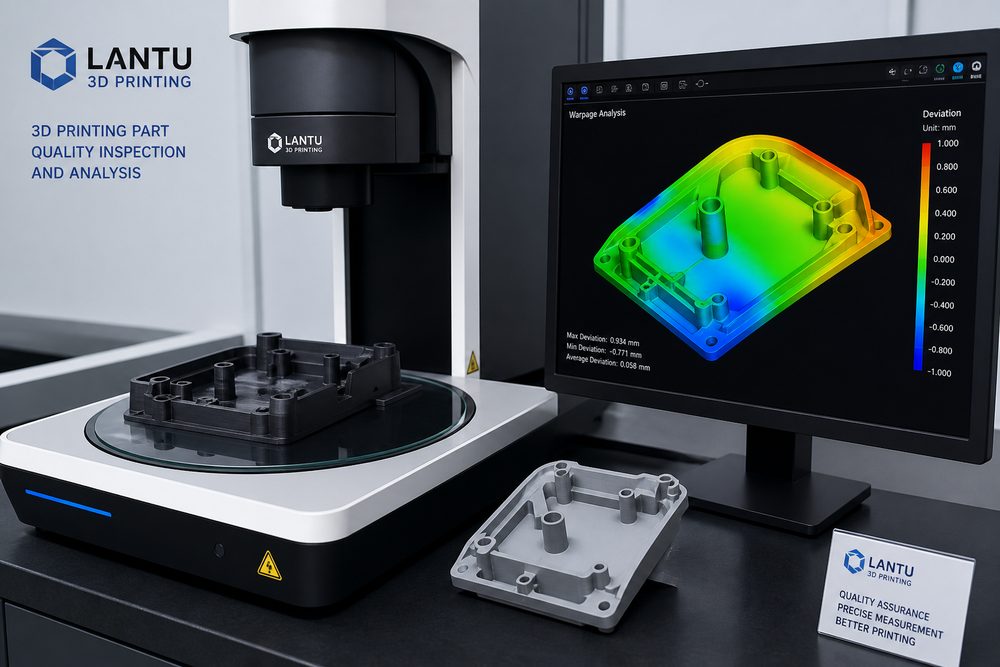
反り変形は、特に大型の平らな部品や高収縮材料 (ABS、ナイロン) を印刷する場合に、FDM 印刷で最も一般的な幾何学的な欠陥です。根本的な原因は熱応力の蓄積と不均一な冷却収縮です。
1.1 原因とメカニズムの分析
この材料は200 ~ 260°C という高温で押し出され、室温まで冷えると体積が収縮します。 ABS 糸の収縮率は約0.4%~0.6%ですが、PLA の収縮率はわずか0.2%~0.3%です。パーツの底部とプリント ベッドの間の接着が収縮応力に耐えられるほど強くない場合、エッジが持ち上がります。研究によると、 反り応力は主に部品底部の1~3 mm の領域に集中しており、 ピーク応力は15~25 MPaに達し、材料の降伏強度を超えることがあります。
反りの程度は、反り角度 θ によって定量化できます。反り角度 θ は、反りエッジと理論上の平面との間の角度として定義されます。実験データによると、θ>2°の場合、 部品サイズの偏差は±0.5mmを超え、組み立て精度に重大な影響を与えます。
1.2 防止パラメータの最適化
PLA: 60 ~ 70 °C
ナイロン: 80 ~ 90 °C
通常: 40 ~ 60 mm/s
1.3 構造設計と後処理対策
デザイン レベル:ネズミの耳またはつばのエッジを追加して、ベース領域を拡張します。大面積の薄壁構造を避け、 応力を分散するために補強リブを追加します。 ABSなどの高収縮素材の場合は、パーツを分割して印刷してから組み立ててください。
後処理対策: PVA 接着剤または Magigoo の特殊なベッド接着剤を使用して、接着強度を 40% ~ 60% 高めます。わずかに歪んでいる部品の場合は、60 ~ 80℃ のホットエアガンで局所的に加熱することで平らにして修正することができます。
2.構造欠陥: 層間剥離と亀裂
層の剥離は最も致命的な構造欠陥の 1 つであり、部品の機械的特性の崖のような低下に直接つながります。自動車会社の試験データによると、層間剥離のある部品の場合、 引張強度は35% ~ 50% 低下し、 疲労寿命は損傷していない部品のわずか8 分の1しかありません。
2.1 メカニズムの分析
FDM 印刷の層間結合は分子鎖の拡散とファンデルワールス力に依存しています。新しい層を敷設するときは、分子鎖が効果的な拡散結合を達成できるように、 最下層の温度をガラス転移温度 Tg (ABS Tg ≈ 105°C、PLA Tg ≈ 60°C) 以上に保つ必要があります。中間層温度が低すぎる場合、 結合強度はマトリックス強度の30% ~ 45% しかありません。
層間剥離の主な原因は次のとおりです。
- 温度が不十分です: 印刷温度が材料の溶融温度の下限を下回っており、溶融流動性が悪く、層間の融着が不十分です
- 冷却が速すぎる: ファンの速度が高すぎるか、周囲温度が低すぎます。新しいレイヤーはすぐに固まるので、下のレイヤーと統合する時間がありません
- 層の高さが大きすぎる: 層の高さがノズル直径の80%を超えると、層間の接触面積が減少し、結合力が減少します。
- 材料の劣化: 高温での吸湿性材料の加水分解により気泡が発生したり、材料の繰り返しリサイクルにより分子量の低下が発生したりする
2.2 プロセス最適化計画
温度パラメータの最適化: ノズル温度を 5 ~ 10°C 上げて、溶融物の流動性を高めます。簡単に分離できるカンチレバー構造の場合は、冷却ファンを部分的にオフにするか、 風速を10% ~ 20% に下げます。層間の接触面積を増やすには最小層高さ (0.1 ~ 0.15 mm) を使用します。
素材の前処理: ABS やナイロンなどの吸湿性素材は、70 ~ 80°C の乾燥オーブンで 4 ~ 6 時間乾燥させる必要があり、水分含有量は