
No model yet, material choice and wall thickness are explained from a practical angle.
Bilgi Merkezi
Blueprint News
lantu3D teklif öncesinde duvar kalınlığı, yapı, malzeme, süreç, adet ve bitişi inceler.
01Guides
02Malzemeler
03Müşteri bakışı
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
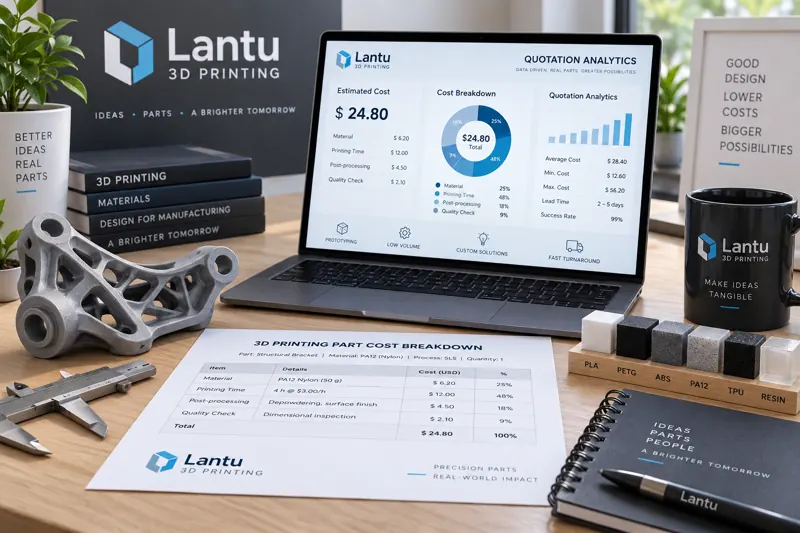
3D Baskı Teklif Maliyeti Hesaplama: Geometrik Özelliklerden Malzeme ve Son İşleme Kadar Fiyat Bileşenleri
Aynı boyuttaki 3D baskı parçalarının teklifleri neden birkaç kat farklı olabilir? Bu yazı, maliyetin temel prensiplerinden yola çıkarak geometrik özellikler, malzeme sınıfı, ekipman kullanım süresi ve son işlem olmak üzere dört ana fiyat değişkenini açıklar. Satın alma ekiplerinin birim fiyatın arkasındaki mantığı anlamasına, tasarım ekiplerinin ise erken aşamada maliyet düşürme yolları bulmasına yardımcı olur. Teklif yapısını anlamak, aslında fiyatı tasarım diliyle müzakere etmektir.

news
3D Baskı Dış Kaynaklı Üretim Yönetimi: Tedarikçi Kabulünden Proses Dış Kaynağına Kalite Döngüsü
Dış kaynak, başkalarının kapasitesini kontrol edilebilir bir yeteneğe dönüştürmenin anahtarıdır. Bu yazı; tedarikçi kabul puanlaması, standart teknik paket, ilk parça ve parti kabulü, numune saklama ve izlenebilirlik, anormallik kapatma olmak üzere beş adımlı yöntemi sunar. İşi verme aşamasından kabule kadar tüm süreci kapsayarak 3D baskı işletmelerinin esnek sipariş almasını ve kontrolü kaybetmemesini sağlar.

news
3D Baskı Parçalarda Aşındırıcı Akış ve Akışkan Parlatma: Karmaşık İç Kanallar İçin Yüzey İyileştirme Seçimi
Kumlama ve manuel parlatma, 3D baskı kapalı iç akış kanallarına ulaşamaz. Bu makale; aşındırıcı akış işleme (AFM), elektrokimyasal ve manyetik parlatmanın prensiplerini, sınırlarını, kritik proses parametrelerini ve pürüzlülük kontrol yöntemlerini açıklar; konformal soğutmalı kalıp çekirdekleri ve hidrolik manifoldlar gibi tipik uygulamalar için kalite kontrol ve proses seçimi önerileri sunar.

news
Dijital İkiz Destekli Akıllı 3D Baskı Üretim Hattı: Ekipman İzlemeden Proses Kapalı Çevrim Optimizasyonuna
Dijital ikiz, 3D baskı üretim hatlarına gerçek zamanlı görünürlük kazandırır; eriyik havuzu sıcaklığı, galvanometre tarama yolu ve oksijen içeriği gibi proses değişkenlerini izlenebilir ve optimize edilebilir veri akışlarına dönüştürür. Bu makale; kavram, gereklilik, veri toplama, proses kapalı çevrimi ve uygulama noktaları üzerinden dijital ikizin katmanlı imalatı deneyim odaklı yaklaşımdan veri odaklı yaklaşıma nasıl taşıdığını açıklar.

news
3D Baskı Kafes ve Petek Yapılarda Hafifletme Tasarımı: Bağıl Yoğunluktan Birim Hücre Seçimine Mühendislik Yöntemi
Ağırlık azaltma yapılar için kesin bir kriter hâline geldiğinde, kafes ve petek yapılar yeniden mühendisliğin odağına girer. Bu makale, bağıl yoğunluğu temel değişken olarak ele alarak kafes/petek yapıların mekanik özünü, birim hücre seçimini, çubuk çapı ve hücre parametrelerini, eklemeli imalat süreç kısıtlarını ve kalite doğrulama yöntemlerini sistematik biçimde açıklar.

news
3D Baskı Parçalarında Yerleşim Yönü ve Üretim Oryantasyonu Optimizasyonu: Anizotropiden Toplam Maliyete Tasarım Kararları
Aynı modelde yalnızca yerleşim yönünün değiştirilmesi; parça dayanımını, hassasiyeti, destek ihtiyacını ve maliyeti belirgin biçimde etkiler. Bu makale, anizotropi, desteklerin çıkarılabilirliği, boyutsal doğruluk ve toplam maliyet eksenlerinde uygulanabilir bir baskı yönü ve yerleşim optimizasyonu yöntemi sunar.

news
Büyük Boyutlu Metal Bileşenler İçin Lazer Kaplama ve Yönlendirilmiş Enerji Biriktirme (DED/WAAM) Eklemeli İmalat Süreci
Parça boyutu veya ağırlığı toz yataklı sistemlerin üretim sınırlarını aştığında, yönlendirilmiş enerji biriktirme (DED) ve tel ark eklemeli imalat (WAAM); yüksek biriktirme hızı, onarılabilirlik ve gradyanlı üretim özellikleriyle büyük boyutlu ve yüksek değerli onarım uygulamalarını tamamlar. Bu makale, süreç prensiplerini, kritik parametreleri, kalite penceresini ve tipik uygulamaları açıklar.

news
Eklemeli-Çıkarmalı Hibrit Üretim: 3D Baskı ve CNC Süreç Entegrasyonu ile Hassasiyet Kontrolü
Tek başına eklemeli üretim hassasiyeti garanti etmekte zorlanırken, tek başına çıkarmalı üretim iç boşluklara erişemez. Eklemeli-çıkarmalı hibrit üretimde eklemeli süreç net şekle yakın formu oluşturur, çıkarmalı süreç ise hassas son işlemeyi tamamlar. Bu yazı referans birliği, pay dağılımı, gerilim giderme ve tezgâh üstü ölçüm olmak üzere dört kontrol noktasını açıklar; konformal soğutmalı kalıplar, havacılık çarkları ve tıbbi implantlar için tipik parametre yollarını sunar.

news
Titanyum Alüminür (TiAl) İntermetalik Bileşiklerin Lazer Toz Yatağı Füzyonu: Havacılıkta Hafif Yüksek Sıcaklık Parçaları İçin Eklemeli İmalat Yolu
γ-TiAl intermetalik bileşiklerin yoğunluğu yalnızca 3,9-4,2 g/cm³’tür; bu değer nikel bazlı süper alaşımların yaklaşık yarısıdır. Buna rağmen 700-800°C’de uzun süre çalışabilir ve uçak motoru alçak basınç türbin kanatları gibi hafif, yüksek sıcaklık yapısal parçaları için ideal bir malzemedir. Ancak TiAl yüksek doğal kırılganlığa sahiptir, kolay oksitlenir ve geleneksel yöntemlerle işlenmesi zordur. Bu makale, lazer toz yatağı füzyonu (LPBF) ile şekillendirmedeki temel zorlukları, 150-350 W güç aralığındaki proses penceresini, 500 ppm altı inert atmosfer kontrolünü ve sıcak izostatik presleme ile ısıl işlemin birlikte kullanıldığı mikroyapı kontrol yolunu ele alarak TiAl eklemeli imalatının mühendislik uygulamalarına nasıl taşınabileceğini açıklar.

news
3D Baskı Son İşlem Ekipmanlarında Bakım ve Hassasiyetin Korunması: Kumlama, Tavlama Fırını ve Kontrol Fikstürleri İçin Kontrol ve Kalibrasyon Yöntemleri
Son işlem, 3D baskı parçalarının nihai hassasiyetini ve yüzey kalitesini belirleyen kritik aşamadır; ancak son işlem ekipmanları çoğu zaman bakım sisteminin dışında kalır. Bu makale; kumlama basıncı düşüşü, tavlama fırını sıcaklık sapması, temizleme sıvısı konsantrasyon hatası ve kontrol fikstürü aşınması gibi konular üzerinden destek temizleme, kumlama, ısıl işlem tavlama ve ölçüm ekipmanları için kontrol periyotları, kalibrasyon yöntemleri ve bakım kayıt sistemini açıklar.

news
3D Baskı Parçalarda Tolerans Tasarımı ve Montaj Uyumları: Büzülme Telafisinden Ölçü Zinciri Kontrolüne Mühendislik Yaklaşımı
Seri teslimatlarda montaj kaynaklı yeniden işlerin yaklaşık üçte biri baskı hatalarından değil tolerans tasarımından doğar: tekil parça uygun olsa da montajda sıkışma oluşabilir. Temel neden, büzülme telafisinin eksikliği ve ölçü zincirinin kontrol edilmemesidir. Bu makale, malzeme ve anizotropiye göre büzülme telafi katsayılarını, RSS ölçü zinciri dağıtım yöntemini ve CMM ile ilk parça kapalı çevrim doğrulamasını açıklar.

news
3D Baskı Süreç Simülasyonu ve Üretim Tahmini: Baskıdan Önce Deformasyon, Çatlama ve Destek Risklerini Hesaplamak
Neden aynı parametrelerle bazı parçalar tek seferde başarılı üretilirken bazıları eğilir veya çatlar? Sorun çoğu zaman baskıdan önce başlar. Bu makale, 3D baskı süreç simülasyonunun termal-mekanik kuplaj, deformasyon tahmini, destek optimizasyonu ve artık gerilme analiziyle üretim öncesi riskleri nasıl nicel hale getirdiğini açıklar; SLM metal, SLS naylon ve SLA reçine süreçlerini kapsar ve uygulanabilir bir simülasyon-ölçüm kapalı döngü yöntemi sunar.
Buradan başlayın
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.