
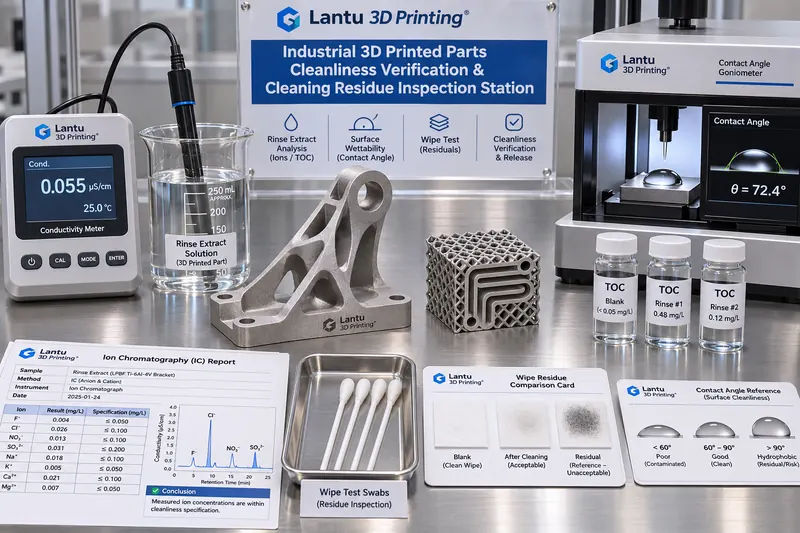
Introducción: lavar no significa estar limpio; la limpieza antes de la entrega debe poder determinarse
Tras la retirada de soportes, el granallado, la limpieza ultrasónica y el secado de piezas metálicas LPBF, su aspecto puede parecer limpio, pero los canales internos, los poros de estructuras reticulares y las superficies de contacto de los soportes aún pueden retener polvo metálico, tensioactivos de detergentes, iones salinos y películas de aceite de fluidos de mecanizado. Estos residuos no modifican de inmediato el informe dimensional, pero pueden manifestarse posteriormente durante el anodizado, la galvanoplastia, el pegado, la soldadura fuerte o el montaje como ampollamiento de recubrimientos, adhesión insuficiente, microfugas en superficies de sellado y corrosión durante el servicio. En un bloque de válvula hidráulica de Ti6Al4V con canales internos conformales, por ejemplo, si la concentración residual de iones cloruro en el canal es elevada tras la limpieza, después de 96 horas de niebla salina las picaduras suelen aparecer primero en las curvas del canal, y no en la superficie exterior. El problema es que la mayoría de los talleres solo disponen de instrucciones operativas del tipo «lavar durante unos minutos y cambiar el agua varias veces», sin evidencia de decisión que responda a «por qué esta pieza se considera limpia y si puede autorizarse su paso a la siguiente operación». lantu3D considera la transición del plano a la entrega física como una gestión del ciclo de vida completo: la limpieza no es una acción, sino un estado de liberación verificable.
I. Definir primero los residuos como objetos medibles, no como un adjetivo
El primer paso para una liberación determinable es dividir el concepto de «limpio» en cuatro tipos de residuos medibles y sus respectivas vías de migración: primero, residuos particulados procedentes de polvo no eliminado y abrasivos de granallado, con riesgo de obstrucción de canales y rayado de superficies de ajuste; segundo, residuos iónicos procedentes de detergentes, agua corriente y sudor de las manos, especialmente Cl⁻, Na⁺ y SO₄²⁻, con riesgo de corrosión electroquímica; tercero, residuos orgánicos procedentes de fluidos de mecanizado, agentes desmoldeantes y líquidos de limpieza ultrasónica, con riesgo de reducir la adherencia de recubrimientos y la resistencia de uniones adhesivas; cuarto, el residuo no volátil NVR, que es la masa total de estas sustancias después del secado. Para cada objeto deben definirse por separado el método de muestreo, el límite de detección y el criterio de aceptación; no puede sustituirse por «sin contaminación visible». Desde el punto de vista de ingeniería, se recomienda clasificar inicialmente las piezas en tres niveles de limpieza según su aplicación: piezas estructurales generales (G1), piezas funcionales con recubrimiento o unión adhesiva (G2), y piezas presurizadas o relacionadas con implantes con canales internos (G3). Cuanto mayor sea el nivel, más puntos de muestreo y criterios se requieren, evitando una inspección excesiva e indiscriminada para todas las piezas.
II. Congelar primero el método de muestreo: extracción, enjuague, frotis y el conjunto de tres controles
La credibilidad de los criterios depende de que el propio método de muestreo esté controlado. Se emplean habitualmente cuatro métodos: extracción total (sumergir la pieza en un volumen definido de agua desionizada y medir el extracto tras ultrasonidos o agitación durante un tiempo establecido), enjuague de canales internos (enjuagar los canales con un volumen definido de agua desionizada a caudal fijo y recoger el efluente), frotis superficial (limpiar un área especificada de 100 cm² con un paño sin pelusa prehumedecido y analizarlo) y diferencia de masa tras secado. Cada muestreo debe incluir simultáneamente un conjunto de tres controles: blanco (agua desionizada del mismo lote, mismo recipiente y misma operación, sin pieza), adición estándar (añadir una cantidad conocida de sustancia patrón al blanco para calcular la recuperación) y muestra paralela (dos muestras de zonas adyacentes de la misma pieza). La recuperación de la adición estándar debe estar entre el 80 % y el 120 %; de lo contrario, el método de muestreo o ensayo ha fallado y los datos no pueden utilizarse para la liberación. El volumen de líquido de muestreo V, el tiempo de extracción t, la temperatura del agua T y el área superficial mojada A de la pieza deben registrarse, ya que todos los criterios de concentración deben convertirse finalmente en residuos por unidad de área, μg/cm², para permitir la comparación entre piezas de diferentes tamaños.
III. Criterios y umbrales: convertir «limpio» en valores recalculables
Se recomienda establecer una tabla de criterios por niveles y congelar su número de versión. Para piezas funcionales G2, pueden utilizarse como referencia los siguientes valores: incremento de conductividad del extracto respecto al blanco, Δκ ≤ 2 μS/cm (25 °C); carbono orgánico total, TOC ≤ 0,5 mg/L o equivalente a ≤ 0,05 μg/cm²; cromatografía iónica, Cl⁻ ≤ 5 ppm y Na⁺ ≤ 2 ppm; NVR por frotis ≤ 0,1 mg/100 cm²; diferencia entre dos pesadas consecutivas tras secado ≤ 0,05 %; y ángulo de contacto con agua ≤ 30° para el cribado rápido de películas de grasa (el ángulo de contacto solo se utiliza como cribado, no como única base de liberación). Para piezas G3 con canales internos se añaden: turbidez del líquido de enjuague ≤ 1 NTU, recuento de partículas ≥10 μm sin superar el límite especificado y diferencia de Δκ entre la salida y la entrada del canal ≤ 1 μS/cm, para demostrar la ausencia de residuos significativos en zonas muertas. Todos los umbrales deben indicar su base documental —número de cláusula del acuerdo técnico con el cliente, número de norma interna o versión de la norma citada— e incluir el modelo del instrumento y la vigencia de su calibración. Un umbral sin fuente es solo un valor empírico y no puede servir como criterio en caso de disputa.
IV. Canales internos y piezas reticulares: la zona más difícil de limpiar determina la conclusión de liberación
Los canales de refrigeración conformales, las capas intermedias reticulares y los agujeros ciegos profundos son zonas de alta incidencia de pérdida de control de limpieza, porque el líquido de limpieza se desplaza con dificultad y el polvo tiende a formar puentes en las esquinas muertas. La práctica de ingeniería consiste en aplicar primero una «pieza de validación»: se imprime, con el mismo paquete de parámetros y orientación de fabricación, una pieza de validación con ventanas seccionables; tras la limpieza se corta y se toman muestras separadas en tres puntos: tramo de entrada, curva intermedia y zona ciega terminal, para confirmar el nivel de residuos en el punto más desfavorable. El mapa de esos puntos y la secuencia de muestreo se fijan en la instrucción de proceso; las piezas de producción se procesan con el mismo volumen y caudal de enjuague, sin necesidad de seccionarlas una por una. Para piezas de producción que no pueden cortarse, se emplea un método trazador: se añade un trazador inerte al líquido del enjuague final y el desplazamiento se considera suficiente solo cuando el trazador en el efluente de enjuague se ha reducido por debajo de la proporción establecida. Cuando se fabrican varias piezas en el mismo build, el muestreo de limpieza debe registrarse por número de pieza; no se puede utilizar una sola pieza de muestra como representativa de toda la cámara. Tras cambiar entre lotes el líquido de limpieza o el tanque ultrasónico, se debe repetir la confirmación con una pieza de validación; este es un punto de activación por cambio, no una inspección rutinaria.
V. Cadena de evidencia y compuertas de liberación: la limpieza es un estado, no una etiqueta de conformidad
Cada registro de liberación debe vincular al menos seis campos: número de pieza y lote, número de build y hash del paquete de parámetros, nivel de limpieza G1/G2/G3, número de método de muestreo y números de blanco/adición estándar/muestra paralela, valores medidos de cada criterio y resultados convertidos por unidad de área, e identidad y marca de tiempo del analista y del revisor. Los datos originales deben conservar trazabilidad conforme a ALCOA+, y las curvas exportadas por los instrumentos y los cromatogramas deben archivarse con el registro; no basta con transcribir «conforme». Se recomiendan cuatro niveles de compuerta: D1, verificación de la validez del muestreo (recuperación y blanco conformes); D2, comparación criterio por criterio y generación de los estados A/B/C; D3, tratamiento de desviaciones y reensayo; y D4, firma de liberación y transferencia a la siguiente operación. Los tres estados se definen así: estado A, todos los ítems conformes y liberación directa; estado B, desviación menor en un único ítem —sin superar 1,2 veces el umbral y sin afectar a ítems críticos como Cl⁻—, que permite un relavado reforzado y nuevo muestreo, con el doble de puntos de muestreo y aprobación conjunta de proceso; la liberación solo procede si el reensayo es conforme; estado C, desviación en un ítem crítico, resultado positivo en canal interno o contaminación del blanco, que exige congelar el lote y revisar los registros de limpieza de todos los builds desde el último punto conforme; no se permite una liberación por concesión sin evidencia de conformidad.
VI. Modos de fallo frecuentes y límites del reensayo
Conviene incorporar cinco fallos recurrentes a la lista de verificación: contaminación del propio blanco que invalida todos los datos del lote; extracción insuficiente del paño de frotis que produce valores de NVR falsamente bajos; secado insuficiente que confunde humedad con residuo; falta de sustitución prolongada del líquido de limpieza que genera contaminación acumulada entre lotes; y almacenamiento excesivo tras el muestreo o contaminación secundaria por deposición de polvo ambiental. El reensayo tiene límites claros: en estado B solo se permite un reensayo tras un único relavado reforzado; si la segunda prueba sigue fuera de tolerancia, pasa directamente a estado C. Las piezas en estado C no pueden liberarse a un nivel inferior alegando que «el cliente las necesita urgentemente», ni puede sustituirse el reensayo de canales internos por una repetición de la prueba en la superficie exterior. Los registros de limpieza deben establecer una correspondencia de campos con el lote de inspección, las probetas testigo de horno, los informes de adherencia de recubrimiento y el registro de trazabilidad metrológica. Cuando aparezcan posteriormente ampollas de recubrimiento o microfugas de sellado, debe ser posible rastrear en 30 minutos el lote de líquido de limpieza, el registro de muestreo y el firmante de liberación correspondientes al build afectado. Ese es el valor de la cadena de evidencia.
VII. Ritmo de implantación e indicadores cuantitativos
Se recomienda una implantación de 30 días en tres etapas: durante la primera semana, congelar la clasificación de niveles de limpieza y la versión de la tabla de criterios, y completar la calibración de instrumentos y la validación de recuperación de adición estándar; durante la segunda semana, completar el seccionamiento de piezas de validación y la fijación de los puntos más desfavorables para piezas G3 con canales internos; durante las semanas 3 y 4, integrar el registro de seis campos en las órdenes de trabajo y lotes de inspección, y poner en funcionamiento las compuertas D1-D4. El cuadro de mando debe incluir solo seis indicadores verificables: tasa de conformidad de recuperación del muestreo, tasa de conformidad de blancos, proporción de estados A en la primera liberación, tasa de aprobación al primer reensayo de estados B, tiempo de cierre de la investigación de estados C y tasa de cumplimiento de simulacros de trazabilidad en 30 minutos (objetivo ≥95 %). Estos indicadores miden si «el sistema de decisión puede ser verificado por terceros», no si «se lava más rápido».
Conclusión
La limpieza es una acción; la liberación de limpieza es evidencia. Solo al dividir los residuos en cuatro objetos medibles —partículas, iones, compuestos orgánicos y NVR—, fijar la validez del muestreo mediante extracción, enjuague y frotis junto con el conjunto de blanco/adición estándar/muestra paralela, y establecer umbrales escalonados con Δκ, TOC, Cl⁻, NVR y ángulo de contacto, se puede transformar «parece limpio» en «según qué versión de criterio, en qué punto, con qué grupo de valores medidos y firmado por quién se libera». Para piezas metálicas impresas en 3D con canales internos y estructuras reticulares, la conclusión de liberación debe determinarla el punto más desfavorable, y no la superficie exterior; esta es la diferencia fundamental entre este método y una instrucción de limpieza convencional. Cuando los registros de limpieza puedan rastrearse mutuamente con el número de build, el hash del paquete de parámetros, el lote de inspección y el análisis de fallos posteriores, la gestión del ciclo de vida completo, desde el diseño hasta la entrega física promovida por lantu3D, queda realmente cerrada en la última operación.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.