
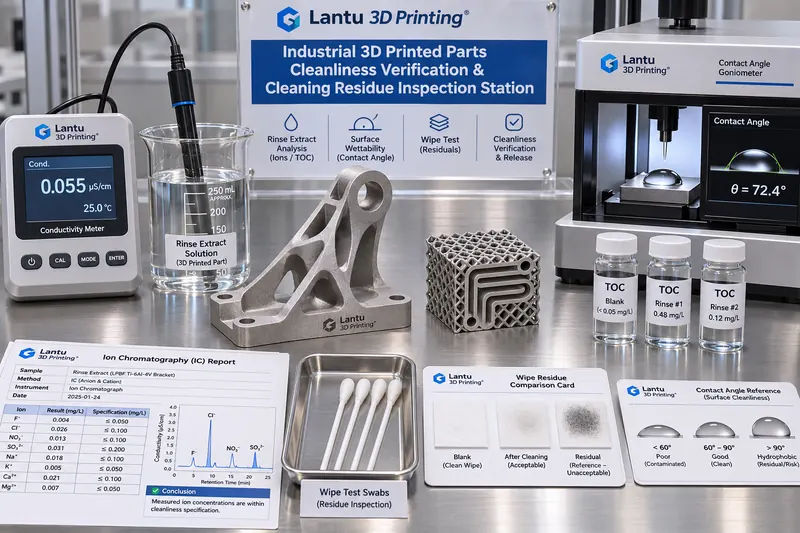
Pengenalan: Selepas dicuci tidak semestinya bersih; kebersihan sebelum penghantaran mesti boleh ditentukan
Selepas komponen LPBF logam menjalani penanggalan sokongan, peletupan pasir, pembersihan ultrasonik dan pengeringan, rupanya mungkin kelihatan bersih, tetapi saluran dalaman, liang struktur kisi dan permukaan sentuhan sokongan masih boleh mengandungi serbuk logam, surfaktan detergen, ion garam serta filem minyak bendalir pemesinan. Sisa sedemikian mungkin tidak terus mengubah laporan dimensi, namun boleh muncul dalam proses penganodan, penyaduran elektrik, perekatan, pematerian atau pemasangan seterusnya sebagai gelembung salutan, kekuatan lekatan yang rendah, kebocoran mikro pada permukaan pengedap dan kakisan semasa perkhidmatan. Sebagai contoh, bagi blok injap hidraulik Ti6Al4V dengan saluran dalaman konformal, jika kepekatan ion klorida dalam saluran adalah tinggi selepas pencucian, kakisan lubang selepas 96 jam ujian kabus garam lazimnya mula muncul pada selekoh saluran dan bukannya pada permukaan luar. Masalahnya ialah kebanyakan proses pencucian di bengkel hanya mempunyai arahan kerja seperti "cuci berapa minit, tukar air berapa kali", tanpa bukti penentuan bagi menjawab "mengapa komponen ini dianggap bersih dan boleh ditandatangani untuk memasuki proses seterusnya". lantu3D menganggap penghantaran daripada pelan tindakan kepada komponen fizikal sebagai pengurusan kitar hayat penuh; kebersihan bukan satu tindakan, tetapi suatu status pelepasan yang boleh diaudit.
I. Takrifkan sisa sebagai objek boleh ukur, bukan sekadar kata sifat
Langkah pertama bagi pelepasan yang boleh ditentukan ialah memecahkan istilah "bersih" kepada empat kategori sisa yang boleh diukur serta laluan penghijrahannya: pertama, sisa zarah daripada serbuk yang tidak disingkirkan dan bahan pelelas peletupan pasir, dengan risiko menyumbat saluran serta mencalarkan permukaan padanan; kedua, sisa ion daripada detergen, air paip dan peluh tangan, khususnya Cl⁻, Na⁺ dan SO₄²⁻, dengan risiko kakisan elektrokimia; ketiga, sisa organik daripada bendalir pemesinan, agen pelepas acuan dan cecair pembersihan ultrasonik, dengan risiko mengurangkan lekatan salutan serta kekuatan perekatan; keempat, sisa tidak meruap (NVR), iaitu jumlah jisim bahan di atas selepas pengeringan. Keempat-empat objek ini mesti mempunyai kaedah pensampelan, had pengesanan dan kriteria masing-masing; pemeriksaan visual "tiada kotoran" tidak boleh digunakan sebagai pengganti. Dari sudut kejuruteraan, komponen disyorkan dibahagikan terlebih dahulu kepada tiga gred kebersihan mengikut kegunaan: komponen struktur umum (G1), komponen berfungsi dengan salutan atau perekatan (G2), dan komponen bertekanan atau berkaitan implan dengan saluran dalaman (G3). Semakin tinggi gred, semakin banyak titik pensampelan dan item kriteria, bagi mengelakkan ujian berlebihan secara seragam pada semua komponen.
II. Bekukan kaedah pensampelan terlebih dahulu: pengekstrakan, pembilasan, lap dan set tiga kawalan
Prasyarat bagi kriteria yang boleh dipercayai ialah kaedah pensampelan itu sendiri terkawal. Empat kaedah lazim ialah pengekstrakan keseluruhan (komponen direndam dalam air ternyahion berisipadu tetap, kemudian larutan ekstrak diuji selepas ultrasonik atau penggoncangan selama tempoh ditetapkan), pembilasan saluran dalaman (saluran dibilas menggunakan air ternyahion pada kadar aliran dan isipadu tetap, lalu efluen dikumpulkan), lap permukaan (kain bebas habuk yang telah dilembapkan digunakan untuk menyapu kawasan ditetapkan 100 cm² sebelum dianalisis), serta perbezaan jisim selepas pengeringan. Setiap pensampelan mesti disertakan serentak dengan set tiga kawalan: kawalan kosong (air ternyahion daripada kelompok sama, bekas sama dan operasi sama, tanpa komponen), kawalan bertambah piawai (sejumlah bahan piawai diketahui ditambah ke dalam kosong untuk mengira kadar pemulihan), dan sampel selari (dua sampel dari kawasan bersebelahan pada komponen yang sama). Kadar pemulihan penambahan piawai hendaklah antara 80%–120%; jika tidak, kaedah pensampelan atau pengujian dianggap gagal dan data tersebut tidak boleh digunakan untuk pelepasan. Isipadu cecair pensampelan V, masa pengekstrakan t, suhu air T dan luas permukaan komponen yang dibasahi A mesti direkodkan, kerana semua kriteria kepekatan akhirnya perlu ditukarkan kepada sisa seunit luas, μg/cm², agar komponen berlainan saiz boleh dibandingkan.
III. Kriteria dan ambang: Nyatakan "bersih" sebagai nilai yang boleh dikira semula
Disyorkan untuk mewujudkan jadual kriteria berperingkat dan membekukan nombor versinya. Bagi komponen berfungsi G2, nilai rujukan boleh meliputi: kenaikan kekonduksian relatif kepada kosong, Δκ ≤ 2 μS/cm (25 ℃); jumlah karbon organik, TOC ≤ 0.5 mg/L atau bersamaan ≤ 0.05 μg/cm²; kromatografi ion Cl⁻ ≤ 5 ppm dan Na⁺ ≤ 2 ppm; NVR lap ≤ 0.1 mg/100 cm²; perbezaan antara dua penimbangan pengeringan berturut-turut ≤ 0.05%; dan sudut sentuhan air ≤ 30° untuk saringan pantas filem minyak dan gris (sudut sentuhan hanya untuk saringan, bukan satu-satunya asas pelepasan). Komponen saluran dalaman G3 memerlukan tambahan: kekeruhan cecair bilasan ≤ 1 NTU, bilangan zarah ≥10 μm tidak melebihi had ditetapkan, dan perbezaan Δκ antara keluar dan masuk saluran ≤ 1 μS/cm untuk membuktikan tiada sisa ketara di zon mati. Semua ambang mesti menyatakan asasnya, seperti nombor klausa perjanjian teknikal pelanggan, nombor standard perusahaan dalaman atau versi standard yang dirujuk, serta model instrumen dan tempoh sah kalibrasinya. Ambang tanpa sumber hanyalah nilai pengalaman dan tidak boleh dijadikan asas keputusan semasa pertikaian.
IV. Saluran dalaman dan komponen kisi: Lokasi paling sukar dicuci menentukan kesimpulan pelepasan
Saluran penyejukan konformal, lapisan antara struktur kisi dan lubang buta dalam ialah kawasan berisiko tinggi bagi kehilangan kawalan kebersihan kerana cecair pencucian sukar digantikan dan serbuk mudah membentuk jambatan di sudut mati. Amalan kejuruteraan ialah "komponen pengesahan didahulukan": cetak komponen pengesahan dengan tetingkap boleh dipotong menggunakan pakej parameter dan orientasi cetakan yang sama, potong selepas pembersihan, dan ambil sampel secara berasingan pada tiga lokasi—bahagian masuk, selekoh pertengahan dan zon buta hujung—untuk mengesahkan paras sisa pada titik paling tidak menguntungkan. Peta titik ini dan urutan pensampelan hendaklah dibekukan dalam kad proses; komponen pengeluaran kemudian diproses menggunakan isipadu dan kadar aliran pembilasan yang sama tanpa perlu dipotong satu per satu. Bagi komponen pengeluaran yang tidak boleh dipotong, gunakan kaedah pengesan: tambahkan pengesan lengai ke dalam cecair bilasan akhir dan hanya anggap penggantian mencukupi apabila pengesan dalam efluen pembilasan berkurang di bawah nisbah yang ditetapkan. Apabila beberapa komponen berada dalam build yang sama, sampel kebersihan hendaklah direkodkan mengikut nombor komponen secara berasingan; satu sampel tidak boleh mewakili keseluruhan build. Jika cecair pencucian atau tangki ultrasonik ditukar antara kelompok, pengesahan komponen perlu dilakukan semula; ini ialah titik pencetus perubahan, bukan pemeriksaan rutin.
V. Rantaian bukti dan gerbang pelepasan: Kebersihan ialah status, bukan label lulus
Setiap rekod pelepasan mesti sekurang-kurangnya mengandungi enam medan: nombor komponen dan nombor kelompok, nombor build dan hash pakej parameter, gred kebersihan G1/G2/G3, nombor kaedah pensampelan serta nombor kawalan kosong/bertambah piawai/sampel selari, nilai ukuran sebenar bagi setiap kriteria dan hasil penukaran seunit luas, serta penguji, penyemak dan cap masa. Data mentah mesti mempunyai jejak audit mengikut keperluan ALCOA+, manakala lengkung eksport instrumen dan kromatogram perlu diarkibkan bersama rekod; hanya menyalin satu perkataan "lulus" adalah tidak memadai. Empat peringkat gerbang dicadangkan: D1, pengesahan kesahan pensampelan (pemulihan dan kosong lulus); D2, perbandingan setiap kriteria dan penjanaan tiga status A/B/C; D3, pengendalian penyimpangan dan ujian semula; D4, tandatangan pelepasan dan serahan kepada proses seterusnya. Takrif tiga status ialah: status A, semua item lulus dan boleh dilepaskan terus; status B, satu item melebihi had secara kecil (tidak lebih 1.2 kali ambang dan bukan item kritikal seperti Cl⁻), membenarkan pencucian semula berganda diikuti pensampelan semula, dengan bilangan titik digandakan dan pengesahan bersama oleh pihak proses; hanya boleh dilepaskan selepas ujian semula lulus; status C, item kritikal melebihi had, saluran dalaman positif atau kawalan kosong tercemar, yang memerlukan pembekuan kelompok dan semakan semula rekod kebersihan semua build sejak titik lulus terakhir. Pelepasan tanpa bukti lulus tidak dibenarkan.
VI. Mod kegagalan lazim dan sempadan ujian semula
Lima kegagalan kerap perlu dimasukkan dalam senarai semak: kawalan kosong sendiri tercemar sehingga keseluruhan data kelompok tidak sah; pengekstrakan daripada kain lap tidak mencukupi sehingga menghasilkan NVR palsu rendah; pengeringan tidak mencukupi yang menyebabkan air dianggap sebagai sisa; cecair pencucian tidak ditukar untuk tempoh lama sehingga pencemaran terkumpul antara kelompok; serta sampel dibiarkan terlalu lama selepas pensampelan dan mengalami pencemaran sekunder daripada habuk persekitaran. Ujian semula mempunyai sempadan yang jelas: status B hanya membenarkan satu ujian semula selepas pencucian semula berganda; jika masih melebihi had pada kali kedua, ia terus ditukar kepada status C. Status C tidak boleh dilepaskan pada gred lebih rendah atas alasan "pelanggan memerlukannya segera", dan ujian semula permukaan luar tidak boleh menggantikan ujian semula saluran dalaman. Rekod kebersihan hendaklah dipetakan mengikut medan dengan kelompok pemeriksaan, kupon ujian bersama binaan, laporan lekatan salutan dan daftar kebolehkesanan metrologi. Apabila gelembung salutan atau kebocoran mikro pengedap berlaku di hiliran, kelompok cecair pencucian, rekod pensampelan dan penandatangan pelepasan bagi build berkaitan hendaklah boleh dikesan semula dalam masa 30 minit. Itulah nilai sebenar rantaian bukti.
VII. Jadual pelaksanaan dan penunjuk kuantitatif
Pelaksanaan dalam tempoh 30 hari disyorkan dalam tiga fasa: minggu pertama, bekukan pembahagian gred kebersihan dan versi jadual kriteria, serta lengkapkan kalibrasi instrumen dan pengesahan kadar pemulihan penambahan piawai; minggu kedua, lengkapkan pemotongan komponen pengesahan G3 bersaluran dalaman dan pembekuan titik paling tidak menguntungkan; minggu ketiga hingga keempat, integrasikan rekod enam medan ke dalam arahan kerja dan kelompok pemeriksaan serta lengkapkan aliran gerbang D1–D4. Papan pemuka hanya perlu memaparkan enam penunjuk yang boleh diaudit: kadar kelulusan pemulihan pensampelan, kadar kelulusan kawalan kosong, peratusan pelepasan kali pertama berstatus A, kadar lulus ujian semula pertama bagi status B, tempoh penutupan semakan semula status C, dan kadar pencapaian latihan jejak balik 30 minit (sasaran ≥95%). Penunjuk ini mengukur sama ada "sistem penentuan ini boleh disemak oleh pihak ketiga", bukannya sama ada "pencucian dilakukan dengan lebih pantas".
Kesimpulan
Pencucian ialah tindakan; pelepasan kebersihan ialah bukti. Dengan memecahkan sisa kepada empat objek boleh ukur—zarah, ion, bahan organik dan NVR—menggunakan pengekstrakan, pembilasan dan lap bersama set tiga kawalan kosong/bertambah piawai/sampel selari untuk membekukan kesahan pensampelan, kemudian membentuk ambang berperingkat menggunakan Δκ, TOC, Cl⁻, NVR dan sudut sentuhan, istilah "kelihatan bersih" boleh ditukar kepada "berdasarkan versi kriteria yang mana, pada titik yang mana, dengan set nilai ukuran yang mana, dan dilepaskan oleh siapa". Bagi komponen cetakan 3D logam dengan saluran dalaman dan struktur kisi, kesimpulan pelepasan ditentukan oleh titik paling tidak menguntungkan, bukannya permukaan luar; inilah perbezaan asas antara kaedah ini dengan arahan kerja pencucian biasa. Apabila rekod kebersihan boleh dijejak silang dengan nombor build, hash pakej parameter, kelompok pemeriksaan dan analisis kegagalan hiliran, pengurusan kitar hayat penuh lantu3D dari reka bentuk hingga penghantaran komponen fizikal benar-benar ditutup pada proses terakhir.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.