
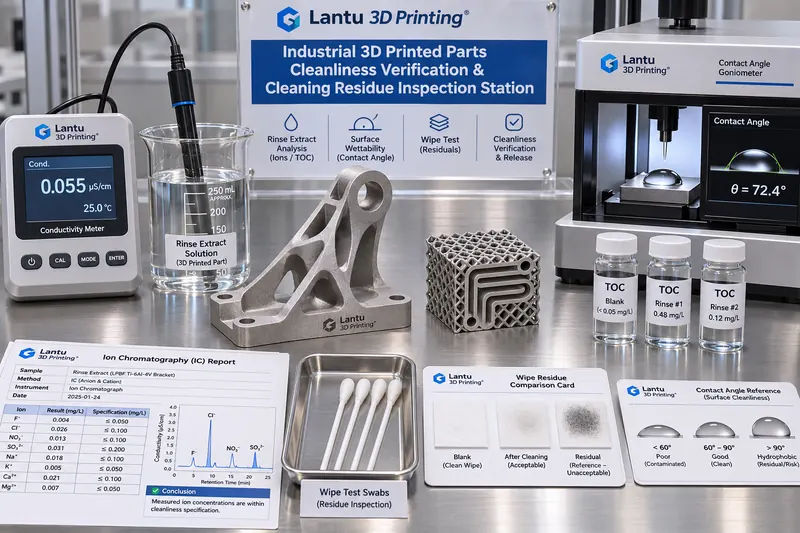
परिचय: धुलाई पूर्ण होने का अर्थ साफ होना नहीं है; डिलीवरी से पहले स्वच्छता का निर्णय संभव होना चाहिए
धातु LPBF भागों में सपोर्ट हटाने, सैंडब्लास्टिंग, अल्ट्रासोनिक सफाई और सुखाने के बाद बाहरी रूप से वे साफ दिखाई दे सकते हैं, किंतु आंतरिक प्रवाह चैनलों, लैटिस छिद्रों और सपोर्ट-संपर्क सतहों पर धातु पाउडर, सफाई एजेंट के सर्फैक्टेंट, लवण आयन और कटिंग-फ्लूइड तेल परत शेष रह सकती है। ये अवशेष तुरंत आयामी रिपोर्ट को प्रभावित नहीं करते, लेकिन बाद की एनोडाइजिंग, इलेक्ट्रोप्लेटिंग, बॉन्डिंग, ब्रेज़िंग या असेंबली में कोटिंग ब्लिस्टरिंग, कम बंधन शक्ति, सीलिंग सतह पर सूक्ष्म रिसाव और सेवा-अवधि क्षरण के रूप में सामने आते हैं। अनुरूप आंतरिक चैनलों वाले Ti6Al4V हाइड्रोलिक वाल्व ब्लॉक को उदाहरण मानें: यदि सफाई के बाद चैनल में क्लोराइड आयन सांद्रता अधिक हो, तो 96 घंटे के सॉल्ट-स्प्रे परीक्षण के बाद पिटिंग अक्सर बाहरी सतह के बजाय चैनल मोड़ों पर पहले दिखाई देती है। समस्या यह है कि अधिकांश कार्यशालाओं में सफाई प्रक्रिया केवल “कितने मिनट धोना है, कितनी बार पानी बदलना है” जैसे कार्य निर्देशों तक सीमित होती है; यह निर्धारित करने के लिए कोई साक्ष्य नहीं होता कि “यह भाग किस आधार पर साफ माना जाए और क्या इसे अगले चरण में भेजने के लिए हस्ताक्षर किए जा सकते हैं।” ब्लूप्रिंट 3D डिजाइन ब्लूप्रिंट से भौतिक उत्पाद डिलीवरी तक को जीवनचक्र प्रबंधन मानता है; स्वच्छता कोई एक क्रिया नहीं, बल्कि सत्यापित की जा सकने वाली रिलीज़ स्थिति है।
1. पहले अवशेषों को मापनीय वस्तुओं के रूप में परिभाषित करें, केवल विशेषण के रूप में नहीं
निर्णय-योग्य रिलीज़ का पहला चरण “साफ” को चार मापनीय अवशेष श्रेणियों और उनकी संबंधित माइग्रेशन प्रक्रियाओं में विभाजित करना है। पहली, कणीय अवशेष: जो अनहटाए पाउडर और सैंडब्लास्टिंग अपघर्षक से आते हैं तथा चैनल अवरोध और मिलान सतहों पर खरोंच का जोखिम पैदा करते हैं। दूसरी, आयनिक अवशेष: जो सफाई एजेंट, नल के पानी और हाथों के पसीने से आते हैं; इनमें Cl⁻, Na⁺ और SO₄²⁻ प्रमुख हैं तथा इनका जोखिम विद्युत-रासायनिक क्षरण है। तीसरी, कार्बनिक अवशेष: जो कटिंग फ्लूइड, रिलीज़ एजेंट और अल्ट्रासोनिक सफाई द्रव से आते हैं तथा कोटिंग आसंजन और बॉन्डिंग शक्ति घटाते हैं। चौथी, गैर-वाष्पशील अवशेष NVR: जो सुखाने के बाद उपर्युक्त पदार्थों का कुल द्रव्यमान है। इन चारों वस्तुओं के लिए अलग-अलग नमूना विधि, पता लगाने की सीमा और स्वीकृति मानदंड होने चाहिए; “दृष्टि से कोई गंदगी नहीं” को पर्याप्त नहीं माना जा सकता। इंजीनियरिंग अनुप्रयोग में भागों को उपयोग के अनुसार तीन स्वच्छता ग्रेडों में बांटना उचित है: सामान्य संरचनात्मक भाग (G1), कोटिंग या बॉन्डिंग वाले कार्यात्मक भाग (G2), और आंतरिक चैनल वाले दबावयुक्त अथवा इम्प्लांट-संबंधित भाग (G3)। उच्च ग्रेड पर अधिक नमूना बिंदु और मानदंड जोड़े जाएं, ताकि सभी भागों पर अनावश्यक अतिपरीक्षण न हो।
2. पहले नमूना विधि को स्थिर करें: निष्कर्षण, फ्लशिंग, वाइपिंग और तीन-नमूना नियंत्रण सेट
विश्वसनीय मानदंड के लिए नमूना विधि का नियंत्रित होना आवश्यक है। चार सामान्य नमूना विधियां हैं: पूर्ण निष्कर्षण (भाग को मापी हुई डीआयोनाइज्ड जल मात्रा में डुबोकर, निर्धारित समय तक अल्ट्रासोनिक या कंपन उपचार के बाद निष्कर्षण द्रव मापना), आंतरिक चैनल फ्लशिंग (निर्धारित प्रवाह दर और आयतन पर डीआयोनाइज्ड जल से चैनल फ्लश करके निकास द्रव एकत्र करना), सतह वाइपिंग (पूर्व-आर्द्रित लिंट-फ्री कपड़े से 100 cm² निर्धारित क्षेत्र पोंछकर विश्लेषण करना), और सुखाने के बाद भार-अंतर मापन। प्रत्येक नमूना प्रक्रिया में तीन नियंत्रण नमूने साथ होने चाहिए: ब्लैंक नियंत्रण (उसी बैच का डीआयोनाइज्ड जल, समान कंटेनर और समान प्रक्रिया, परंतु बिना भाग के), स्पाइक्ड नियंत्रण (ब्लैंक में ज्ञात मात्रा में मानक पदार्थ मिलाकर रिकवरी गणना के लिए), तथा डुप्लिकेट नमूना (उसी भाग के समीपवर्ती क्षेत्र से दो नमूने)। स्पाइक रिकवरी 80%–120% के भीतर होनी चाहिए; अन्यथा नमूना या परीक्षण विधि अमान्य मानी जाएगी और उस डेटा का उपयोग रिलीज़ के लिए नहीं किया जा सकता। नमूना द्रव आयतन V, निष्कर्षण समय t, जल तापमान T और भाग का गीला सतह क्षेत्र A रिकॉर्ड में दर्ज किए जाने चाहिए, क्योंकि सभी सांद्रता मानदंडों को अंततः μg/cm² इकाई सतह अवशेष में रूपांतरित करना होता है, जिससे अलग-अलग आकार के भागों की तुलना की जा सके।
3. मानदंड और सीमाएं: “साफ” को पुनर्गणनीय संख्यात्मक मानों में लिखें
एक स्तरित मानदंड तालिका स्थापित कर उसका संस्करण स्थिर करना अनुशंसित है। उदाहरण के लिए, G2 कार्यात्मक भागों हेतु निम्न संदर्भ सीमाएं उपयोग की जा सकती हैं: निष्कर्षण द्रव की ब्लैंक के सापेक्ष चालकता वृद्धि Δκ ≤ 2 μS/cm (25 ℃), कुल कार्बनिक कार्बन TOC ≤ 0.5 mg/L अथवा रूपांतरित मान ≤ 0.05 μg/cm², आयन क्रोमैटोग्राफी में Cl⁻ ≤ 5 ppm और Na⁺ ≤ 2 ppm, वाइप NVR ≤ 0.1 mg/100 cm², लगातार दो सुखाने-भार मापों का अंतर ≤ 0.05%, तथा जल संपर्क कोण ≤ 30° तेलीय परत की त्वरित स्क्रीनिंग के लिए। संपर्क कोण केवल स्क्रीनिंग के लिए हो, एकमात्र रिलीज़ आधार के रूप में नहीं। G3 आंतरिक चैनल भागों के लिए अतिरिक्त मानदंड हों: फ्लश द्रव टर्बिडिटी ≤ 1 NTU, ≥10 μm कण गणना निर्दिष्ट ऊपरी सीमा से अधिक न हो, और चैनल निकास व प्रवेश के बीच Δκ अंतर ≤ 1 μS/cm हो, जिससे डेड ज़ोन में महत्वपूर्ण अवशेष न होने का प्रमाण मिले। सभी सीमाओं के साथ उनका आधार अंकित होना चाहिए, जैसे ग्राहक तकनीकी समझौता धारा संख्या, आंतरिक मानक संख्या या संदर्भित मानक संस्करण; साथ ही उपकरण मॉडल और अंशांकन वैधता अवधि भी लिखी जाए। बिना स्रोत की सीमा केवल अनुभवजन्य मान है और विवाद की स्थिति में निर्णायक मानदंड नहीं बन सकती।
4. आंतरिक चैनल और लैटिस भाग: सबसे कठिन-साफ स्थान ही रिलीज़ निष्कर्ष निर्धारित करता है
अनुरूप शीतलन चैनल, लैटिस सैंडविच संरचनाएं और गहरे ब्लाइंड होल स्वच्छता नियंत्रण विफलता के उच्च-जोखिम क्षेत्र हैं, क्योंकि सफाई द्रव का प्रतिस्थापन कठिन होता है और पाउडर डेड कॉर्नर में पुल बना सकता है। इंजीनियरिंग पद्धति है “पहले सत्यापन भाग”: समान पैरामीटर पैकेज और समान प्रिंट दिशा से काटने योग्य खिड़की वाला सत्यापन भाग प्रिंट करें। सफाई के बाद उसे काटें और प्रवेश खंड, मध्य मोड़ तथा अंतिम ब्लाइंड क्षेत्र से अलग-अलग नमूने लें, ताकि सबसे प्रतिकूल बिंदु पर अवशेष स्तर की पुष्टि हो सके। इस बिंदु मानचित्र और नमूना क्रम को प्रक्रिया कार्ड में स्थिर करें; उत्पादन भागों पर समान फ्लश आयतन और प्रवाह दर लागू करें, बिना हर भाग को काटे। जिन उत्पादन भागों को काटा नहीं जा सकता, उनके लिए ट्रेसर विधि अपनाएं: अंतिम रिंस द्रव में निष्क्रिय ट्रेसर मिलाएं और जब फ्लश निकास द्रव में ट्रेसर निर्धारित अनुपात से नीचे घट जाए, तभी प्रतिस्थापन पर्याप्त माना जाए। एक ही बिल्ड में कई भाग होने पर स्वच्छता नमूनाकरण प्रत्येक भाग संख्या के अनुसार अलग रिकॉर्ड किया जाए; एक नमूना भाग से पूरे बिल्ड का प्रतिनिधित्व नहीं किया जा सकता। बैचों के बीच सफाई द्रव या अल्ट्रासोनिक टैंक बदलने पर सत्यापन भाग की पुष्टि फिर से करनी होगी; यह परिवर्तन-ट्रिगर बिंदु है, नियमित निरीक्षण नहीं।
5. साक्ष्य श्रृंखला और रिलीज़ गेट: स्वच्छता एक स्थिति है, केवल पास लेबल नहीं
प्रत्येक रिलीज़ रिकॉर्ड में कम से कम छह फ़ील्ड जुड़े होने चाहिए: भाग संख्या और बैच संख्या; बिल्ड संख्या और पैरामीटर पैकेज हैश; स्वच्छता ग्रेड G1/G2/G3; नमूना विधि संख्या तथा ब्लैंक/स्पाइक्ड/डुप्लिकेट नमूना संख्या; प्रत्येक मानदंड का वास्तविक माप और इकाई-सतह रूपांतरण परिणाम; तथा परीक्षक, समीक्षक और टाइमस्टैम्प। मूल डेटा में ALCOA+ आवश्यकताओं के अनुसार ट्रेस होना चाहिए; उपकरण से निर्यातित वक्र और क्रोमैटोग्राम रिकॉर्ड के साथ संग्रहित हों, केवल “पास” लिखना पर्याप्त नहीं है। चार स्तर के गेट अनुशंसित हैं: D1 नमूना वैधता जांच (रिकवरी और ब्लैंक योग्य), D2 प्रत्येक मानदंड की तुलना और A/B/C स्थिति निर्माण, D3 सीमा से बाहर परिणाम का निपटान और पुनर्परीक्षण, तथा D4 रिलीज़ हस्ताक्षर और अगले प्रक्रिया चरण को हस्तांतरण। तीन स्थितियों की परिभाषा यह है: A स्थिति में सभी मानदंड योग्य होने पर प्रत्यक्ष रिलीज़; B स्थिति में एकल गैर-महत्वपूर्ण मद में मामूली सीमा-पार परिणाम हो, जो सीमा के 1.2 गुना से अधिक न हो और Cl⁻ जैसे महत्वपूर्ण मद में न हो, तो दोगुनी पुनःसफाई के बाद फिर नमूना लिया जा सकता है; इसके लिए नमूना बिंदु दोगुने करने और प्रक्रिया अनुमोदन की आवश्यकता है, तथा पुनर्परीक्षण योग्य होने पर ही रिलीज़ संभव है। C स्थिति में महत्वपूर्ण मद सीमा-पार हो, आंतरिक चैनल सकारात्मक हो या ब्लैंक दूषित हो, तो उस बैच को रोक दिया जाए और पिछले योग्य बिंदु के बाद के सभी बिल्ड की स्वच्छता रिकॉर्ड समीक्षा की जाए; योग्य साक्ष्य के बिना रियायती रिलीज़ नहीं दी जा सकती।
6. सामान्य विफलता मोड और पुनर्परीक्षण सीमाएं
पांच उच्च-आवृत्ति विफलताओं को चेकलिस्ट में शामिल करना चाहिए: ब्लैंक नियंत्रण का स्वयं दूषित होना, जिससे पूरे बैच का डेटा अमान्य हो जाता है; वाइप कपड़े से अपूर्ण निष्कर्षण, जिससे NVR कृत्रिम रूप से कम दिखता है; अपर्याप्त सुखाने से पानी को अवशेष मान लेना; सफाई द्रव को लंबे समय तक न बदलने से बैचों के बीच संचित संदूषण; तथा नमूनाकरण के बाद अत्यधिक समय तक रखने या परिवेशी धूल से द्वितीयक संदूषण। पुनर्परीक्षण की स्पष्ट सीमा होनी चाहिए: B स्थिति में केवल एक बार दोगुनी पुनःसफाई और पुनर्परीक्षण की अनुमति हो; दूसरी बार भी सीमा-पार होने पर सीधे C स्थिति में बदलें। C स्थिति में “ग्राहक को तत्काल आवश्यकता है” के आधार पर निम्न ग्रेड पर रिलीज़ नहीं दी जा सकती, और बाहरी सतह का पुनर्परीक्षण आंतरिक चैनल पुनर्परीक्षण का विकल्प नहीं हो सकता। स्वच्छता रिकॉर्ड में निरीक्षण बैच, बिल्ड-कूपन नमूने, कोटिंग आसंजन रिपोर्ट और माप-ट्रेसेबिलिटी रजिस्टर के साथ फ़ील्ड मैपिंग होनी चाहिए। जब डाउनस्ट्रीम में कोटिंग ब्लिस्टरिंग या सूक्ष्म सील रिसाव मिले, तो 30 मिनट के भीतर संबंधित बिल्ड का सफाई द्रव बैच, नमूना रिकॉर्ड और रिलीज़ हस्ताक्षरकर्ता खोजा जा सके—यही साक्ष्य श्रृंखला का वास्तविक मूल्य है।
7. कार्यान्वयन समयरेखा और मात्रात्मक संकेतक
30 दिनों में तीन चरणों में कार्यान्वयन अनुशंसित है: सप्ताह 1 में स्वच्छता ग्रेड वर्गीकरण और मानदंड तालिका संस्करण स्थिर करें तथा उपकरण अंशांकन और स्पाइक रिकवरी सत्यापन पूरा करें; सप्ताह 2 में G3 आंतरिक चैनल भागों के लिए सत्यापन भाग काटकर सबसे प्रतिकूल बिंदु स्थिर करें; सप्ताह 3–4 में छह-फ़ील्ड रिकॉर्ड को कार्य आदेश और निरीक्षण बैच से जोड़ें तथा D1–D4 गेट प्रक्रिया चलाएं। डैशबोर्ड में केवल छह सत्यापनीय संकेतक रखें: नमूना रिकवरी योग्यता दर, ब्लैंक नियंत्रण योग्यता दर, प्रथम-रिलीज़ A स्थिति अनुपात, B स्थिति में एक बार पुनर्परीक्षण पास दर, C स्थिति समीक्षा-क्लोजर समय, और 30-मिनट ट्रेसबैक अभ्यास उपलब्धि दर (लक्ष्य ≥95%)। ये संकेतक यह मापते हैं कि “क्या यह निर्णय प्रणाली तृतीय पक्ष द्वारा सत्यापित की जा सकती है,” न कि “क्या धुलाई तेज हुई है।”
सारांश
सफाई एक क्रिया है; स्वच्छता रिलीज़ साक्ष्य है। अवशेषों को कण, आयन, कार्बनिक पदार्थ और NVR जैसी चार मापनीय श्रेणियों में विभाजित करें; निष्कर्षण, फ्लशिंग और वाइपिंग के साथ ब्लैंक/स्पाइक्ड/डुप्लिकेट तीन-नमूना नियंत्रण सेट द्वारा नमूना वैधता स्थिर करें; फिर Δκ, TOC, Cl⁻, NVR और संपर्क कोण से स्तरित सीमाएं निर्धारित करें। तभी “दिखने में साफ” को “किस संस्करण के मानदंड, किस बिंदु, किस मापित मान और किसके हस्ताक्षर के आधार पर रिलीज़” में बदला जा सकता है। आंतरिक चैनल और लैटिस वाले धातु 3D प्रिंटेड भागों के लिए रिलीज़ निष्कर्ष बाहरी सतह नहीं, बल्कि सबसे प्रतिकूल बिंदु निर्धारित करता है; यही इस पद्धति और सामान्य सफाई कार्य निर्देशों का मूल अंतर है। जब स्वच्छता रिकॉर्ड को बिल्ड संख्या, पैरामीटर पैकेज हैश, निरीक्षण बैच और डाउनस्ट्रीम विफलता विश्लेषण के साथ परस्पर ट्रेस किया जा सके, तभी ब्लूप्रिंट 3D द्वारा रेखांकित डिजाइन से भौतिक उत्पाद डिलीवरी तक का जीवनचक्र प्रबंधन अंतिम प्रक्रिया चरण पर वास्तव में पूर्ण होता है।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।