
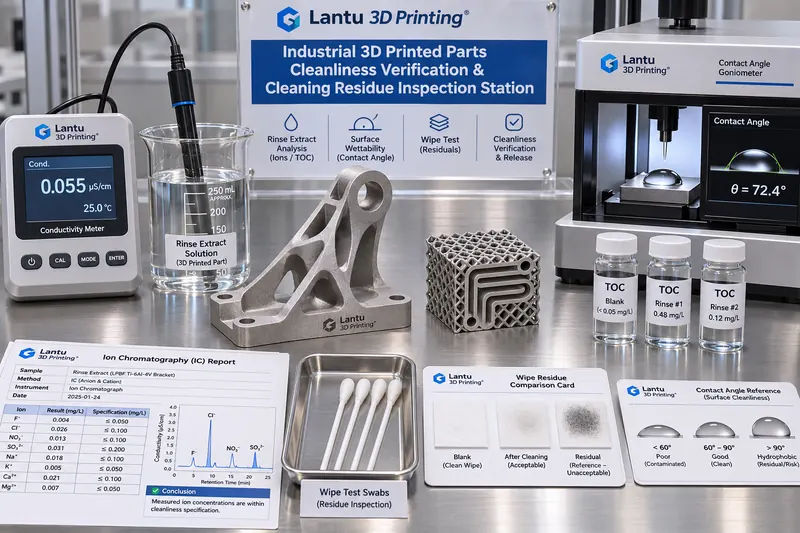
Einleitung: Gewaschen bedeutet nicht sauber – die Sauberkeit vor der Lieferung muss bewertbar sein
Nach dem Entfernen von Stützstrukturen, Strahlen, Ultraschallreinigen und Trocknen von Metall-LPBF-Bauteilen wirken diese äußerlich sauber. In Innenkanälen, Gitterporen und Kontaktflächen der Stützstrukturen können jedoch weiterhin Metallpulver, Tenside aus Reinigungsmitteln, Salzionen und Ölfilme aus Kühlschmierstoffen verbleiben. Solche Rückstände verändern den Maßprüfbericht nicht unmittelbar, können sich jedoch bei nachfolgender Anodisierung, Galvanisierung, Verklebung, Hartlöten oder Montage als Blasenbildung in Beschichtungen, unzureichende Haftfestigkeit, Mikroleckagen an Dichtflächen und Korrosion während des Einsatzes zeigen. Bei einem Ti6Al4V-Hydraulikventilblock mit konturnahen Innenkanälen treten beispielsweise bei erhöhten Chloridionenkonzentrationen in den Kanälen nach der Reinigung nach 96 Stunden Salzsprühnebelprüfung Lochfraßstellen häufig zuerst an Kanalbiegungen statt an Außenflächen auf. Das Problem ist, dass die meisten Werkstätten für den Reinigungsschritt nur Arbeitsvorgaben wie „wie viele Minuten reinigen“ und „wie oft Wasser wechseln“ haben, jedoch keine belastbaren Nachweise dafür, warum ein konkretes Teil als sauber gilt und für den nächsten Prozessschritt freigegeben werden kann. lantu3D betrachtet den Weg von der Zeichnung bis zur physischen Auslieferung als Lebenszyklusmanagement: Sauberkeit ist keine Handlung, sondern ein überprüfbarer Freigabestatus.
1. Rückstände zunächst als messbare Objekte definieren, nicht als bloße Beschreibung
Der erste Schritt zu einer bewertbaren Freigabe besteht darin, „sauber“ in vier messbare Rückstandskategorien und ihre jeweiligen Migrationswege zu unterteilen: Erstens Partikelrückstände aus nicht entferntem Pulver und Strahlmittel, die Kanäle verstopfen und Passflächen verkratzen können; zweitens Ionenrückstände aus Reinigungsmitteln, Leitungswasser und Handschweiß, insbesondere Cl⁻, Na⁺ und SO₄²⁻, mit dem Risiko elektrochemischer Korrosion; drittens organische Rückstände aus Kühlschmierstoffen, Trennmitteln und Ultraschallreinigungsflüssigkeiten, die Beschichtungshaftung und Klebfestigkeit beeinträchtigen; viertens nichtflüchtige Rückstände (NVR), also die Gesamtmasse dieser Stoffe nach dem Trocknen. Für alle vier Kategorien müssen Probenahmeverfahren, Nachweisgrenzen und Bewertungskriterien separat festgelegt werden; eine „visuell keine Verunreinigung erkennbar“-Beurteilung reicht nicht aus. In der Praxis empfiehlt sich zunächst eine Einteilung nach Bauteilverwendung in drei Sauberkeitsstufen: allgemeine Strukturbauteile (G1), Funktionsbauteile mit Beschichtung oder Verklebung (G2) sowie drucktragende oder implantatbezogene Bauteile mit Innenkanälen (G3). Mit steigender Stufe nehmen Anzahl der Probenahmestellen und Bewertungskriterien zu, sodass nicht alle Bauteile pauschal überprüft werden müssen.
2. Probenahmeverfahren zuerst einfrieren: Extraktion, Spülung, Wischprobe und Dreifachkontrolle
Die Glaubwürdigkeit von Bewertungskriterien setzt voraus, dass das Probenahmeverfahren selbst beherrscht wird. Vier Verfahren sind üblich: Gesamtextraktion, bei der das Bauteil in eine definierte Menge deionisierten Wassers eingetaucht und die Extraktionslösung nach Ultraschallbehandlung oder Schütteln über eine festgelegte Zeit gemessen wird; Spülung von Innenkanälen, bei der diese mit deionisiertem Wasser bei festgelegtem Durchfluss und Volumen gespült und die austretende Flüssigkeit gesammelt wird; Oberflächenwischproben, bei denen ein vorbenetztes Reinraumtuch über eine definierte Fläche von 100 cm² geführt und anschließend analysiert wird; sowie die Bestimmung über Trocknungs- und Wägeunterschiede. Jede Probenahme muss gleichzeitig eine Dreifachkontrolle umfassen: eine Blindprobe aus deionisiertem Wasser derselben Charge, im gleichen Behälter und mit identischem Ablauf, jedoch ohne Bauteil; eine Aufstockungskontrolle, bei der der Blindprobe eine bekannte Menge einer Standardsubstanz zur Berechnung der Wiederfindungsrate zugesetzt wird; sowie eine Parallelprobe aus zwei benachbarten Bereichen desselben Bauteils. Die Wiederfindungsrate der Aufstockung muss zwischen 80 % und 120 % liegen; andernfalls sind Probenahme oder Prüfverfahren ungültig und die Daten dürfen nicht zur Freigabe verwendet werden. Probenvolumen V, Extraktionszeit t, Wassertemperatur T und benetzte Bauteiloberfläche A müssen dokumentiert werden, da alle Konzentrationskriterien letztlich in flächenbezogene Rückstandsmengen in μg/cm² umgerechnet werden müssen, um Bauteile unterschiedlicher Größe vergleichen zu können.
3. Bewertungskriterien und Grenzwerte: „Sauber“ als nachrechenbare Kennzahl festlegen
Es wird empfohlen, eine abgestufte Tabelle mit Bewertungskriterien zu erstellen und deren Versionsstand einzufrieren. Für G2-Funktionsbauteile können beispielsweise folgende Referenzwerte gelten: Erhöhung der Leitfähigkeit der Extraktionslösung gegenüber der Blindprobe Δκ ≤ 2 μS/cm bei 25 °C, Gesamtkohlenstoffgehalt TOC ≤ 0,5 mg/L oder umgerechnet ≤ 0,05 μg/cm², mittels Ionenchromatographie bestimmtes Cl⁻ ≤ 5 ppm und Na⁺ ≤ 2 ppm, NVR der Wischprobe ≤ 0,1 mg/100 cm², Unterschied zwischen zwei aufeinanderfolgenden Trocknungswägungen ≤ 0,05 % sowie ein Wasserkontaktwinkel ≤ 30° zur schnellen Prüfung auf Fettfilme. Der Kontaktwinkel dient nur als Screening und nicht als alleinige Freigabegrundlage. Für G3-Bauteile mit Innenkanälen kommen hinzu: Trübung der Spüllösung ≤ 1 NTU, Partikelzahl ≥10 μm unterhalb der festgelegten Obergrenze sowie eine Δκ-Differenz zwischen Kanalaustritt und -eintritt ≤ 1 μS/cm als Nachweis, dass keine wesentlichen Rückstände in Totzonen vorhanden sind. Jeder Grenzwert muss seine Grundlage angeben, etwa die Klauselnummer einer kundenspezifischen technischen Vereinbarung, die Nummer einer internen Werksnorm oder die Version einer zitierten Norm. Auch Gerätemodell und Gültigkeitsdauer der Kalibrierung sind zu dokumentieren; Grenzwerte ohne Quelle sind lediglich Erfahrungswerte und bei Streitfällen nicht belastbar.
4. Innenkanäle und Gitterstrukturen: Die am schwierigsten zu reinigende Stelle bestimmt die Freigabe
Konturnahe Kühlkanäle, Gitter-Sandwichstrukturen und tiefe Sacklöcher sind besonders anfällig für Sauberkeitsabweichungen, da Reinigungsflüssigkeit schwer verdrängt werden kann und Pulver in Totzonen Brücken bildet. Die technische Vorgehensweise lautet „zuerst Validierungsteil“: Mit demselben Parametersatz und derselben Bauorientierung wird ein Validierungsteil mit trennbaren Fenstern gefertigt. Nach der Reinigung wird es aufgetrennt und an drei Stellen – Eingangsbereich, Biegung im Mittelbereich und Endtotzone – separat beprobt, um das Rückstandsniveau am ungünstigsten Punkt zu bestätigen. Die Positionskarte dieses Punkts und die Probenahmereihenfolge werden in der Arbeitsanweisung fixiert; Serienbauteile werden anschließend mit demselben Spülvolumen und Durchfluss gereinigt, ohne jedes Teil erneut aufzutrennen. Für nicht auftrennbare Serienbauteile wird ein Tracerverfahren eingesetzt: Der letzten Spüllösung wird ein inerter Tracer zugesetzt; erst wenn die Tracerkonzentration in der austretenden Spüllösung unter das festgelegte Verhältnis abgefallen ist, gilt der Austausch als ausreichend. Bei mehreren Teilen in einem Build müssen Sauberkeitsproben nach Teilenummer getrennt dokumentiert werden; ein Musterteil darf nicht für den gesamten Baujob stehen. Beim Wechsel der Reinigungsflüssigkeit oder des Ultraschallbads zwischen Chargen ist die Bestätigung mit einem Validierungsteil erneut durchzuführen. Dies ist ein durch Änderungen ausgelöster Vorgang und keine routinemäßige Prüfung.
5. Nachweiskette und Freigabeschleusen: Sauberkeit ist ein Status, kein bestandenes Etikett
Jeder Freigabedatensatz muss mindestens sechs Felder verknüpfen: Teilenummer und Chargennummer, Build-Nummer und Hash des Parametersatzes, Sauberkeitsstufe G1/G2/G3, Nummer des Probenahmeverfahrens sowie Nummern von Blindprobe/Aufstockung/Parallelprobe, gemessene Werte aller Kriterien einschließlich der flächenbezogenen Umrechnung sowie Prüfer, Gegenprüfer und Zeitstempel. Rohdaten sind gemäß ALCOA+-Anforderungen revisionssicher zu dokumentieren; exportierte Gerätekuren und Chromatogramme werden gemeinsam mit dem Datensatz archiviert. Es darf nicht nur „bestanden“ übertragen werden. Empfohlen werden vier Freigabestufen: D1 Prüfung der Probenahmegültigkeit durch Wiederfindungsrate und Blindprobe, D2 Einzelvergleich mit den Kriterien und Erzeugung eines A/B/C-Status, D3 Behandlung von Überschreitungen und Wiederholungsprüfung sowie D4 Freigabeunterschrift und Übergabe an den Folgeprozess. Die drei Status werden wie folgt definiert: Status A bedeutet, dass alle Kriterien erfüllt sind und direkt freigegeben werden kann. Status B steht für eine geringfügige Überschreitung eines einzelnen Werts, die das 1,2-Fache des Grenzwerts nicht übersteigt und keinen kritischen Parameter wie Cl⁻ betrifft. In diesem Fall sind eine erneute Reinigung mit doppeltem Umfang und eine erneute Probenahme zulässig; die Anzahl der Probenahmepunkte muss verdoppelt und der Vorgang durch die Prozessverantwortlichen mitgezeichnet werden. Eine Freigabe ist nur nach bestandener Wiederholungsprüfung zulässig. Status C gilt bei Überschreitung kritischer Parameter, positivem Befund im Innenkanal oder kontaminierter Blindprobe. Die Charge wird gesperrt, und sämtliche Sauberkeitsaufzeichnungen aller Builds seit dem letzten bestätigten Gutpunkt werden rückverfolgt. Ohne konforme Nachweise darf keine Sonderfreigabe erfolgen.
6. Häufige Fehlermodi und Grenzen der Wiederholungsprüfung
Fünf häufige Fehler sollten in die Prüfliste aufgenommen werden: Eine bereits kontaminierte Blindprobe macht die Daten der gesamten Charge ungültig; eine unvollständige Extraktion des Wischmaterials führt zu falsch niedrigen NVR-Werten; unzureichendes Trocknen lässt Wasser als Rückstand erscheinen; selten gewechselte Reinigungsflüssigkeit verursacht chargenübergreifende Akkumulationskontamination; zu lange Lagerung nach der Probenahme und Staub aus der Umgebung verursachen Sekundärkontamination. Für Wiederholungsprüfungen gelten klare Grenzen: Bei Status B ist nur eine Wiederholungsprüfung nach erneuter Reinigung mit doppeltem Umfang zulässig; bei einer erneuten Überschreitung wird unmittelbar Status C vergeben. Status C darf nicht wegen dringender Kundenanforderungen herabgestuft werden; ebenso darf eine erneute Prüfung der Außenfläche keine erneute Prüfung des Innenkanals ersetzen. Sauberkeitsaufzeichnungen müssen über Datenfelder mit Prüflosen, mitgefertigten Proben, Berichten zur Beschichtungshaftung und dem Register der messtechnischen Rückverfolgbarkeit verknüpft sein. Treten nachgelagert Beschichtungsblasen oder Mikroleckagen an Dichtungen auf, müssen sich innerhalb von 30 Minuten die Charge der Reinigungsflüssigkeit, die Probenahmeaufzeichnung und der Freigabeunterzeichner des betreffenden Builds zurückverfolgen lassen. Darin liegt der Wert der Nachweiskette.
7. Einführungsrhythmus und quantitative Kennzahlen
Für die Einführung wird ein 30-Tage-Plan in drei Phasen empfohlen: In Woche 1 werden die Einteilung der Sauberkeitsstufen und die Version der Kriterientabelle eingefroren sowie Gerätekalibrierung und Validierung der Aufstockungswiederfindung abgeschlossen. In Woche 2 werden für G3-Bauteile mit Innenkanälen Validierungsteile aufgetrennt und die ungünstigsten Probenahmepunkte festgelegt. In Woche 3 bis 4 werden die Sechs-Felder-Datensätze in Arbeitsaufträge und Prüflose integriert und die D1–D4-Freigabeschleusen vollständig durchlaufen. Das Dashboard sollte nur sechs überprüfbare Kennzahlen enthalten: Bestehensquote der Probenahmewiederfindung, Bestehensquote der Blindproben, Anteil der A-Status-Freigaben beim ersten Durchlauf, Erfolgsquote der einmaligen Wiederholungsprüfung bei Status B, Dauer bis zum Abschluss der Rückverfolgung bei Status C sowie Erfüllungsquote bei 30-Minuten-Rückverfolgungsübungen, mit einem Zielwert von ≥95 %. Diese Kennzahlen messen, ob die Bewertungsmethode von Dritten überprüft werden kann, und nicht, ob schneller gereinigt wird.
Zusammenfassung
Reinigung ist eine Handlung, Sauberkeitsfreigabe ist ein Nachweis. Werden Rückstände in die vier messbaren Kategorien Partikel, Ionen, organische Stoffe und NVR zerlegt, wird die Gültigkeit der Probenahme durch Extraktion, Spülung und Wischproben zusammen mit Blindprobe, Aufstockung und Parallelprobe abgesichert und werden abgestufte Grenzwerte aus Δκ, TOC, Cl⁻, NVR und Kontaktwinkel definiert, lässt sich „wirkt sauber“ in „nach welcher Kriterienversion, an welchem Punkt, mit welcher Messwertgruppe und durch wessen Freigabe“ überführen. Bei Metall-3D-Druckteilen mit Innenkanälen und Gitterstrukturen bestimmt der ungünstigste Punkt – nicht die Außenfläche – das Freigabeergebnis. Dies ist der grundlegende Unterschied dieser Methode gegenüber einer gewöhnlichen Reinigungsarbeitsanweisung. Erst wenn sich Sauberkeitsaufzeichnungen wechselseitig mit Build-Nummer, Hash des Parametersatzes, Prüflos und nachgelagerter Fehleranalyse zurückverfolgen lassen, schließt sich das von lantu3D betonte Lebenszyklusmanagement von der Konstruktion bis zur physischen Auslieferung auch im letzten Prozessschritt tatsächlich.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.