
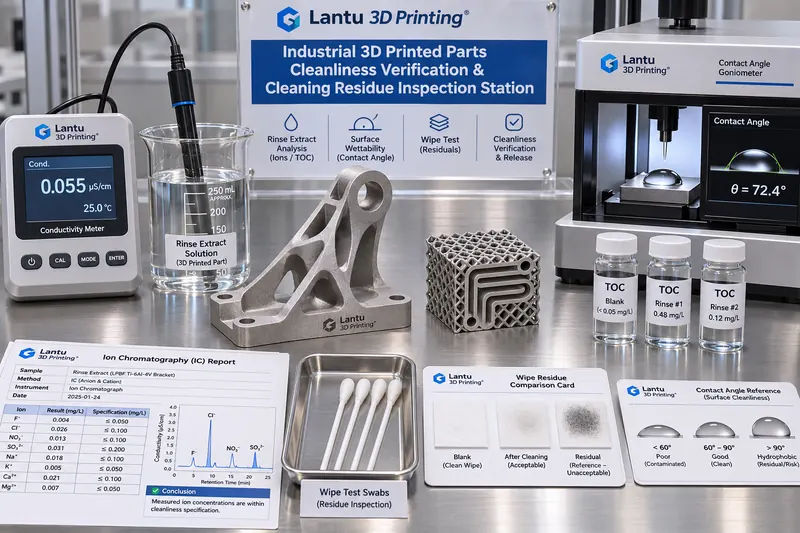
บทนำ: ล้างเสร็จไม่ได้หมายความว่าสะอาด ความสะอาดก่อนส่งมอบต้องตัดสินได้
หลังจากชิ้นส่วนโลหะ LPBF ผ่านการกำจัดซัพพอร์ต การพ่นทราย การล้างอัลตราโซนิก และการอบแห้งแล้ว ภายนอกอาจดูสะอาด แต่ช่องทางไหลภายใน โพรงโครงสร้างแลตทิซ และผิวสัมผัสกับซัพพอร์ตอาจยังมีผงโลหะ สารลดแรงตึงผิวจากน้ำยาล้าง ไอออนเกลือ และฟิล์มน้ำมันจากน้ำมันตัดกลึงตกค้าง สารตกค้างเหล่านี้อาจไม่ส่งผลต่อรายงานมิติในทันที แต่จะแสดงปัญหาระหว่างการอะโนไดซ์ การชุบด้วยไฟฟ้า การยึดติดด้วยกาว การบัดกรีแข็ง หรือการประกอบในขั้นถัดไป เช่น ชั้นเคลือบพอง การยึดเกาะไม่เพียงพอ หน้าซีลรั่วขนาดเล็ก และการกัดกร่อนระหว่างใช้งาน ตัวอย่างเช่น บล็อกวาล์วไฮดรอลิก Ti6Al4V ที่มีช่องทางไหลแบบคอนฟอร์มัล หากความเข้มข้นของคลอไรด์ไอออนที่ตกค้างในช่องทางไหลหลังการล้างสูงเกินไป หลังการทดสอบพ่นเกลือ 96 ชั่วโมง มักพบการกัดกร่อนแบบจุดที่มุมโค้งของช่องทางไหลก่อนผิวภายนอก ปัญหาคือกระบวนการล้างในโรงงานส่วนใหญ่มักมีเพียงการปฏิบัติงานว่า “ล้างกี่นาที เปลี่ยนน้ำกี่ครั้ง” แต่ไม่มีหลักฐานตัดสินว่า “เหตุใดชิ้นนี้จึงถือว่าล้างสะอาด และสามารถลงนามให้เข้าสู่กระบวนการถัดไปได้หรือไม่” lantu3D มองการส่งมอบตั้งแต่แบบพิมพ์ไปจนถึงชิ้นงานจริงเป็นการจัดการตลอดวงจรชีวิต โดยความสะอาดไม่ใช่เพียงขั้นตอนปฏิบัติ แต่เป็นสถานะการปล่อยผ่านที่ตรวจสอบได้
1. กำหนดสารตกค้างให้เป็นสิ่งที่วัดได้ ไม่ใช่เพียงคำบรรยาย
ขั้นตอนแรกของการปล่อยผ่านที่ตัดสินได้ คือการแยกคำว่า “สะอาด” ออกเป็นสารตกค้างที่วัดได้สี่ประเภทพร้อมเส้นทางความเสี่ยงที่เกี่ยวข้อง ได้แก่ หนึ่ง สารตกค้างประเภทอนุภาค จากผงที่กำจัดไม่หมดและวัสดุขัดจากการพ่นทราย ซึ่งเสี่ยงต่อการอุดตันของช่องทางไหลและการขีดข่วนผิวสัมผัส สอง สารตกค้างประเภทไอออน จากน้ำยาล้าง น้ำประปา และเหงื่อจากมือ โดยเน้น Cl⁻, Na⁺ และ SO₄²⁻ ซึ่งเสี่ยงต่อการกัดกร่อนทางเคมีไฟฟ้า สาม สารตกค้างอินทรีย์ จากน้ำมันตัดกลึง สารปลดแบบ และน้ำยาล้างอัลตราโซนิก ซึ่งเสี่ยงต่อการลดลงของแรงยึดเกาะของชั้นเคลือบและความแข็งแรงของการยึดติดด้วยกาว และสี่ สารตกค้างไม่ระเหย NVR ซึ่งคือมวลรวมของสารข้างต้นหลังการอบแห้ง วัตถุทั้งสี่ประเภทต้องกำหนดวิธีเก็บตัวอย่าง ขีดจำกัดการตรวจวัด และเกณฑ์ตัดสินแยกกัน ไม่สามารถใช้ “ตรวจด้วยสายตาแล้วไม่พบสิ่งสกปรก” แทนได้ ในทางวิศวกรรม แนะนำให้แบ่งระดับความสะอาดตามการใช้งานของชิ้นส่วนเป็นสามระดับก่อน ได้แก่ ชิ้นส่วนโครงสร้างทั่วไป (G1) ชิ้นส่วนทำหน้าที่ที่มีการเคลือบหรือยึดติดด้วยกาว (G2) และชิ้นส่วนรับแรงดันหรือเกี่ยวข้องกับการฝังในร่างกายที่มีช่องทางไหลภายใน (G3) ระดับที่สูงขึ้นต้องมีตำแหน่งเก็บตัวอย่างและรายการเกณฑ์มากขึ้น เพื่อหลีกเลี่ยงการตรวจเกินความจำเป็นกับชิ้นส่วนทุกชนิด
2. ตรึงวิธีเก็บตัวอย่างก่อน: การสกัด การชะล้าง การเช็ด และชุดควบคุมสามรายการ
เงื่อนไขเบื้องต้นของเกณฑ์ตัดสินที่น่าเชื่อถือคือ วิธีเก็บตัวอย่างต้องอยู่ภายใต้การควบคุม วิธีเก็บตัวอย่างที่ใช้ทั่วไปมีสี่แบบ ได้แก่ การสกัดทั้งชิ้นงาน โดยแช่ชิ้นงานในน้ำปราศจากไอออนปริมาตรกำหนด แล้วใช้อัลตราโซนิกหรือการเขย่าตามเวลาที่กำหนดก่อนวัดสารละลายสกัด การชะล้างช่องทางไหลภายใน โดยใช้น้ำปราศจากไอออนในปริมาตรและอัตราการไหลคงที่เพื่อล้างช่องทางไหลและเก็บของเหลวที่ไหลออก การเช็ดผิว โดยใช้ผ้าไร้ฝุ่นที่ทำให้ชื้นล่วงหน้าเช็ดพื้นที่กำหนด 100 cm² แล้วสกัดวิเคราะห์ และการชั่งน้ำหนักก่อนและหลังอบแห้ง ทุกครั้งของการเก็บตัวอย่างต้องมีชุดควบคุมสามรายการพร้อมกัน ได้แก่ blank control ซึ่งใช้น้ำปราศจากไอออน ภาชนะ และขั้นตอนเดียวกันในล็อตเดียวกันแต่ไม่มีชิ้นงาน spike control ซึ่งเติมสารมาตรฐานในปริมาณที่ทราบลงใน blank เพื่อคำนวณอัตราการกู้คืน และ parallel sample ซึ่งเป็นตัวอย่างสองชุดจากบริเวณติดกันของชิ้นงานเดียวกัน อัตราการกู้คืนจากการเติมมาตรฐานต้องอยู่ในช่วง 80%–120% มิฉะนั้นถือว่าวิธีเก็บตัวอย่างหรือวิธีทดสอบใช้ไม่ได้ และข้อมูลครั้งนั้นห้ามใช้สำหรับการปล่อยผ่าน ต้องบันทึกปริมาตรของเหลวเก็บตัวอย่าง V เวลาในการสกัด t อุณหภูมิน้ำ T และพื้นที่ผิวเปียก A ของชิ้นงาน เพราะเกณฑ์ความเข้มข้นทั้งหมดต้องแปลงเป็นปริมาณสารตกค้างต่อหน่วยพื้นที่ในหน่วย μg/cm² เพื่อให้เปรียบเทียบชิ้นงานต่างขนาดได้
3. เกณฑ์และค่าขีดจำกัด: เขียนคำว่า “สะอาด” ให้เป็นค่าตัวเลขที่คำนวณตรวจซ้ำได้
แนะนำให้จัดทำตารางเกณฑ์แบบแบ่งระดับและตรึงหมายเลขเวอร์ชัน ตัวอย่างสำหรับชิ้นส่วนทำหน้าที่ G2 อาจอ้างอิงได้ดังนี้: ค่าการนำไฟฟ้าที่เพิ่มขึ้นของสารละลายสกัดเทียบกับ blank คือ Δκ ≤ 2 μS/cm (25 ℃), คาร์บอนอินทรีย์รวม TOC ≤ 0.5 mg/L หรือเมื่อแปลงแล้ว ≤ 0.05 μg/cm², ไอออนโครมาโทกราฟี Cl⁻ ≤ 5 ppm และ Na⁺ ≤ 2 ppm, NVR จากการเช็ด ≤ 0.1 mg/100 cm², ความแตกต่างระหว่างการชั่งน้ำหนักหลังอบแห้งต่อเนื่องสองครั้ง ≤ 0.05%, และมุมสัมผัสน้ำ ≤ 30° สำหรับการคัดกรองฟิล์มน้ำมันอย่างรวดเร็ว (มุมสัมผัสใช้เพื่อคัดกรองเท่านั้น ไม่ใช่หลักฐานปล่อยผ่านเพียงอย่างเดียว) สำหรับชิ้นส่วน G3 ที่มีช่องทางไหลภายใน ให้เพิ่มข้อกำหนดดังนี้: ความขุ่นของของเหลวชะล้าง ≤ 1 NTU, จำนวนอนุภาคขนาด ≥10 μm ต้องไม่เกินขีดจำกัดที่กำหนด และค่าความต่าง Δκ ระหว่างทางออกและทางเข้าของช่องทางไหล ≤ 1 μS/cm เพื่อยืนยันว่าไม่มีสารตกค้างอย่างมีนัยสำคัญในบริเวณอับ ทุกค่าขีดจำกัดต้องระบุแหล่งอ้างอิง เช่น หมายเลขข้อกำหนดในข้อตกลงทางเทคนิคลูกค้า หมายเลขมาตรฐานองค์กรภายใน หรือเวอร์ชันมาตรฐานที่อ้างอิง พร้อมระบุรุ่นเครื่องมือวัดและระยะเวลาสอบเทียบที่ยังมีผล ค่าขีดจำกัดที่ไม่มีที่มาเป็นเพียงค่าจากประสบการณ์ และไม่สามารถใช้เป็นเกณฑ์ตัดสินเมื่อเกิดข้อพิพาทได้
4. ช่องทางไหลภายในและชิ้นงานแลตทิซ: ตำแหน่งที่ล้างยากที่สุดเป็นตัวกำหนดผลการปล่อยผ่าน
ช่องทางหล่อเย็นแบบคอนฟอร์มัล ชั้นกลางแบบแลตทิซ และรูตันลึก เป็นบริเวณที่ความสะอาดควบคุมไม่ได้บ่อยครั้ง เพราะน้ำยาล้างแทนที่ได้ยาก และผงมักเกิดการพาดค้างในมุมอับ แนวทางวิศวกรรมคือ “ยืนยันด้วยชิ้นงานทดสอบก่อน”: พิมพ์ชิ้นงานทดสอบที่มีช่องเปิดสำหรับตัดตามชุดพารามิเตอร์และทิศทางการพิมพ์เดียวกัน หลังล้างเสร็จให้ตัดเปิด และเก็บตัวอย่างแยกจากสามตำแหน่ง ได้แก่ ช่วงทางเข้า มุมโค้งช่วงกลาง และบริเวณอับปลายสุด เพื่อยืนยันระดับสารตกค้าง ณ ตำแหน่งเลวร้ายที่สุด จากนั้นตรึงแผนผังตำแหน่งดังกล่าวและลำดับการเก็บตัวอย่างไว้ในบัตรกระบวนการ สำหรับชิ้นงานผลิตจริง ให้ดำเนินการตามปริมาตรและอัตราการไหลของการชะล้างเดียวกัน โดยไม่ต้องตัดชิ้นงานทุกชิ้น สำหรับชิ้นงานผลิตจริงที่ตัดไม่ได้ ให้ใช้วิธีสารติดตาม โดยเติมสารติดตามเฉื่อยลงในของเหลวล้างรอบสุดท้าย และตัดสินว่าการแทนที่สมบูรณ์เมื่อสารติดตามในของเหลวที่ไหลออกลดลงต่ำกว่าสัดส่วนที่กำหนด เมื่อพิมพ์หลายชิ้นใน build เดียวกัน ต้องบันทึกการเก็บตัวอย่างแยกตามหมายเลขชิ้นงาน ห้ามใช้ชิ้นงานตัวอย่างชิ้นเดียวแทนทั้ง build เมื่อเปลี่ยนน้ำยาล้างหรือถังอัลตราโซนิกข้ามล็อต ต้องทำการยืนยันด้วยชิ้นงานทดสอบอีกครั้ง ซึ่งเป็นจุดกระตุ้นจากการเปลี่ยนแปลง ไม่ใช่การตรวจประจำวัน
5. ห่วงโซ่หลักฐานและด่านปล่อยผ่าน: ความสะอาดคือสถานะ ไม่ใช่ฉลากผ่านเพียงใบเดียว
บันทึกการปล่อยผ่านแต่ละรายการต้องเชื่อมโยงอย่างน้อยหกฟิลด์ ได้แก่ หมายเลขชิ้นงานและหมายเลขล็อต หมายเลข build และแฮชของชุดพารามิเตอร์ ระดับความสะอาด G1/G2/G3 หมายเลขวิธีเก็บตัวอย่างและหมายเลข blank/spike/parallel ค่าที่วัดได้ของเกณฑ์แต่ละรายการและผลการแปลงต่อหน่วยพื้นที่ และผู้ทดสอบ ผู้ทวนสอบ พร้อมเวลาประทับ ข้อมูลดิบต้องเก็บร่องรอยตามข้อกำหนด ALCOA+ และต้องจัดเก็บกราฟที่ส่งออกจากเครื่องมือกับโครมาโทแกรมร่วมกับบันทึก ห้ามคัดลอกเพียงคำว่า “ผ่าน” แนะนำให้มีด่านสี่ระดับ ได้แก่ D1 ตรวจสอบความใช้ได้ของการเก็บตัวอย่าง โดยตรวจอัตราการกู้คืนและผล blank; D2 เปรียบเทียบเกณฑ์ทีละรายการและสร้างสถานะ A/B/C; D3 จัดการความคลาดเคลื่อนเกินกำหนดและทดสอบซ้ำ; และ D4 ลงนามปล่อยผ่านและส่งมอบให้กระบวนการถัดไป สถานะสามระดับกำหนดดังนี้: สถานะ A คือผ่านทุกรายการและปล่อยผ่านได้ทันที; สถานะ B คือเกินเกณฑ์เล็กน้อยเพียงรายการเดียว โดยไม่เกิน 1.2 เท่าของขีดจำกัดและไม่ใช่รายการสำคัญ เช่น Cl⁻ อนุญาตให้ล้างซ้ำเพิ่มเป็นสองเท่าแล้วเก็บตัวอย่างใหม่ โดยต้องเพิ่มจำนวนจุดเก็บตัวอย่างเป็นสองเท่าและได้รับการลงนามร่วมจากฝ่ายกระบวนการ จึงจะปล่อยผ่านได้เมื่อผลทดสอบซ้ำผ่าน; สถานะ C คือรายการสำคัญเกินเกณฑ์ ช่องทางไหลภายในให้ผลบวก หรือ blank ปนเปื้อน ต้องระงับล็อตนั้นและตรวจสอบย้อนกลับบันทึกความสะอาดของ build ทั้งหมดตั้งแต่จุดที่ผ่านล่าสุด ห้ามปล่อยผ่านแบบผ่อนปรนหากยังไม่มีหลักฐานว่าผ่าน
6. รูปแบบความล้มเหลวที่พบบ่อยและขอบเขตของการทดสอบซ้ำ
ความล้มเหลวที่พบบ่อยห้าประเภทควรระบุไว้ในรายการตรวจสอบ ได้แก่ blank control ปนเปื้อนจนข้อมูลทั้งล็อตใช้ไม่ได้ การสกัดจากผ้าเช็ดไม่สมบูรณ์ทำให้ NVR ต่ำกว่าความจริง การอบแห้งไม่เพียงพอทำให้น้ำถูกนับเป็นสารตกค้าง น้ำยาล้างไม่ได้เปลี่ยนเป็นเวลานานจนเกิดการปนเปื้อนสะสมข้ามล็อต และการวางตัวอย่างไว้นานเกินไปหลังเก็บตัวอย่างจนเกิดการปนเปื้อนซ้ำจากฝุ่นในสภาพแวดล้อม การทดสอบซ้ำมีขอบเขตชัดเจน: สถานะ B อนุญาตให้ล้างซ้ำเพิ่มเป็นสองเท่าและทดสอบซ้ำได้เพียงครั้งเดียว หากยังเกินเกณฑ์ในการทดสอบครั้งที่สอง ให้เปลี่ยนเป็นสถานะ C ทันที; สถานะ C ห้ามลดระดับการปล่อยผ่านด้วยเหตุผลว่า “ลูกค้าต้องการของด่วน” และห้ามใช้ผลทดสอบซ้ำบนผิวภายนอกแทนการทดสอบซ้ำของช่องทางไหลภายใน บันทึกความสะอาดควรมีการแมปฟิลด์กับล็อตตรวจสอบ ชิ้นทดสอบร่วมเตา รายงานแรงยึดเกาะของชั้นเคลือบ และบัญชีการสอบกลับของค่าการวัด เพื่อให้เมื่อเกิดชั้นเคลือบพองหรือหน้าซีลรั่วขนาดเล็กในกระบวนการปลายทาง สามารถตรวจสอบย้อนกลับไปยังล็อตน้ำยาล้าง บันทึกการเก็บตัวอย่าง และผู้ลงนามปล่อยผ่านของ build ที่เกี่ยวข้องได้ภายใน 30 นาที นี่คือคุณค่าที่แท้จริงของห่วงโซ่หลักฐาน
7. จังหวะการนำไปใช้และตัวชี้วัดเชิงปริมาณ
แนะนำให้ดำเนินการภายใน 30 วันเป็นสามช่วง: สัปดาห์ที่ 1 ตรึงการแบ่งระดับความสะอาดและเวอร์ชันตารางเกณฑ์ ดำเนินการสอบเทียบเครื่องมือและยืนยันอัตราการกู้คืนจากการเติมมาตรฐาน; สัปดาห์ที่ 2 ทำการตัดชิ้นงานทดสอบและตรึงตำแหน่งเลวร้ายที่สุดสำหรับชิ้นงาน G3 ที่มีช่องทางไหลภายใน; สัปดาห์ที่ 3–4 เชื่อมต่อบันทึกหกฟิลด์เข้ากับใบสั่งงานและล็อตตรวจสอบ พร้อมทำให้ด่าน D1–D4 ทำงานครบวงจร แดชบอร์ดควรแสดงเพียงตัวชี้วัดที่ตรวจสอบได้หกรายการ ได้แก่ อัตราการผ่านของอัตราการกู้คืนจากการเก็บตัวอย่าง อัตราการผ่านของ blank control สัดส่วนสถานะ A ในการปล่อยผ่านครั้งแรก อัตราการผ่านในการทดสอบซ้ำครั้งแรกของสถานะ B ระยะเวลาการปิดวงจรการตรวจสอบย้อนกลับของสถานะ C และอัตราความสำเร็จของการซ้อมตรวจสอบย้อนกลับภายใน 30 นาที (เป้าหมาย ≥95%) ตัวชี้วัดเหล่านี้วัดว่า “ระบบการตัดสินนี้สามารถถูกตรวจสอบซ้ำโดยบุคคลที่สามได้หรือไม่” ไม่ใช่ว่า “ล้างได้เร็วขึ้นหรือไม่”
สรุป
การล้างคือการปฏิบัติ แต่การปล่อยผ่านด้านความสะอาดคือหลักฐาน การแยกสารตกค้างออกเป็นสี่วัตถุที่วัดได้ ได้แก่ อนุภาค ไอออน สารอินทรีย์ และ NVR การตรึงความใช้ได้ของการเก็บตัวอย่างด้วยการสกัด การชะล้าง การเช็ด และชุด blank/spike/parallel จากนั้นใช้ Δκ, TOC, Cl⁻, NVR และมุมสัมผัสเป็นค่าขีดจำกัดแบบแบ่งระดับ จะเปลี่ยน “ดูเหมือนสะอาด” ให้เป็น “ผ่านตามเกณฑ์เวอร์ชันใด ที่ตำแหน่งใด ด้วยผลวัดชุดใด และใครเป็นผู้ลงนามปล่อยผ่าน” สำหรับชิ้นงานพิมพ์โลหะ 3D ที่มีช่องทางไหลภายในและโครงสร้างแลตทิซ ตำแหน่งเลวร้ายที่สุด ไม่ใช่ผิวภายนอก คือสิ่งที่กำหนดผลการปล่อยผ่าน นี่คือเส้นแบ่งสำคัญระหว่างแนวทางนี้กับคำแนะนำการล้างทั่วไป เมื่อบันทึกความสะอาดสามารถตรวจสอบย้อนกลับร่วมกับหมายเลข build แฮชชุดพารามิเตอร์ ล็อตตรวจสอบ และการวิเคราะห์ความล้มเหลวปลายทางได้ การจัดการตลอดวงจรชีวิตตั้งแต่การออกแบบจนถึงการส่งมอบชิ้นงานจริงที่ lantu3D เน้นย้ำ จึงปิดวงจรได้อย่างแท้จริงในขั้นตอนสุดท้าย
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง